• Sobre
  • |
  • Contato
  •   Português
Bem-vindo à máquina CNC de barramento de cobre
  Português
Máquina de barramento vendida em todo o mundoFabricante de máquina de corte e dobra de barramento de cobre CNC
Whatsapp/Tel:+8613853146766

Como funciona uma dobradeira de barras na fabricação de painéis argentinos

horário: 10/11/2026 administrador: Sinceridade

Resposta rápida: uma dobradeira de barras funciona colocando a barra contra um batente ou uma referência, escolhendo a matriz de raio e aplicando um curso hidráulico controlado pelo HMI ou pelo PLC. O ângulo programado não é o ângulo acabado: é preciso compensar o retorno elástico do cobre ou do alumínio e medi-lo na primeira peça. Na fabricação de painéis argentinos, essa estação costuma fazer parte de uma 3 em 1 LT 303U-3-C, 503U-3-C ou 803U-3-C.
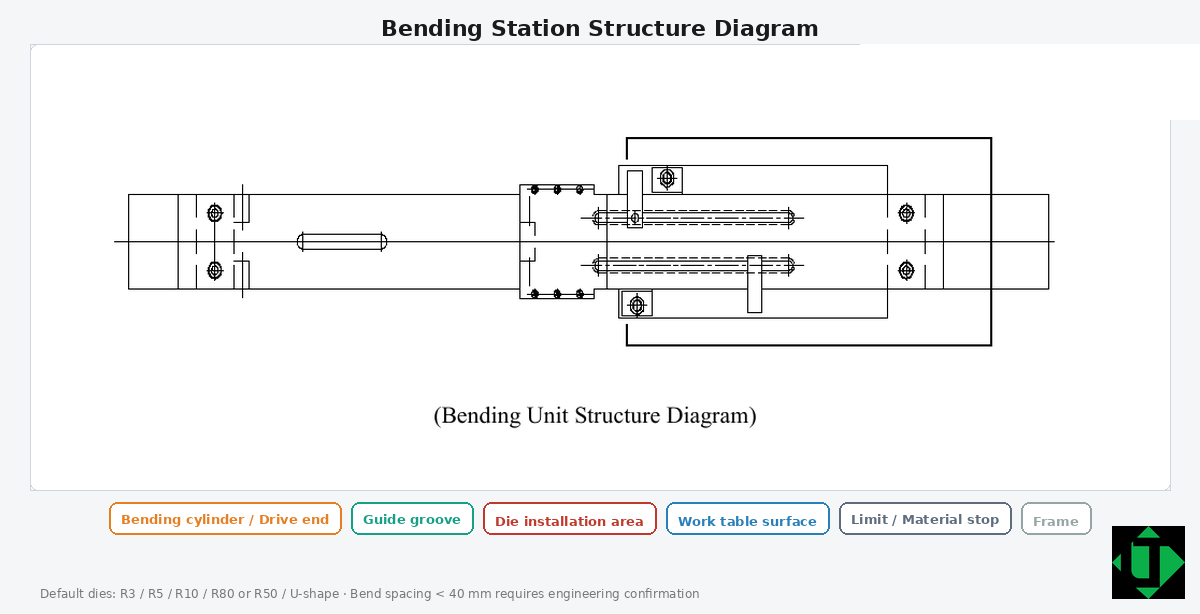
Esquema de funcionamiento de la estación de plegado (diagrama de estructura). Las leyendas del dibujo están en inglés.

Esquema de funcionamento da estação de dobramento (diagrama de estrutura). As legendas do desenho estão em inglês.

O ciclo de uma dobra

  1. A barra se apoia na mesa e se alinha com a linha de dobra do desenho.
  2. Escolhe-se a matriz (R3, R5, R10, R80 ou R50, ou uma matriz em U) segundo o raio e a espessura.
  3. O HMI aplica o modo automático (comprimento, espessura, ângulo) ou um curso limitado no modo manual.
  4. A prensa fecha, forma a dobra e abre; o operador retira a peça e mede o ângulo liberado.
  5. Se preciso, ajusta-se a compensação de retorno elástico e se confirma em uma segunda peça.
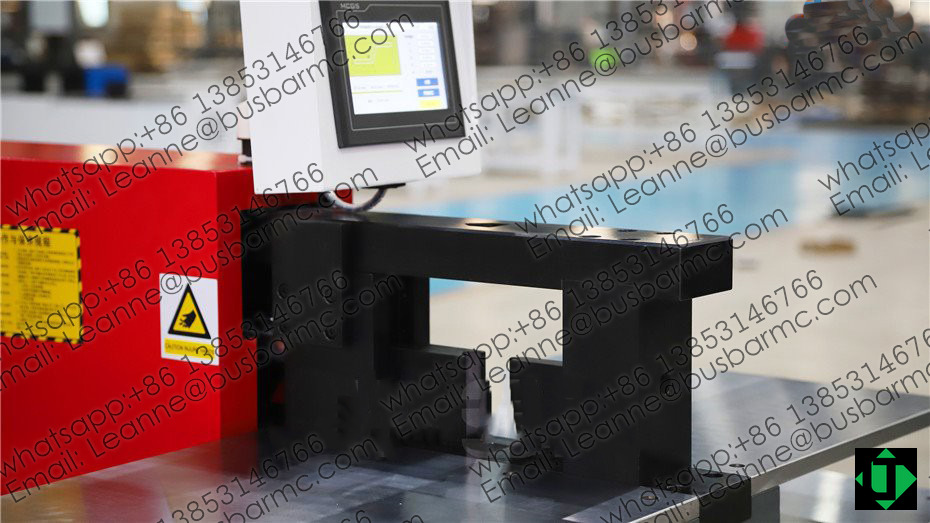
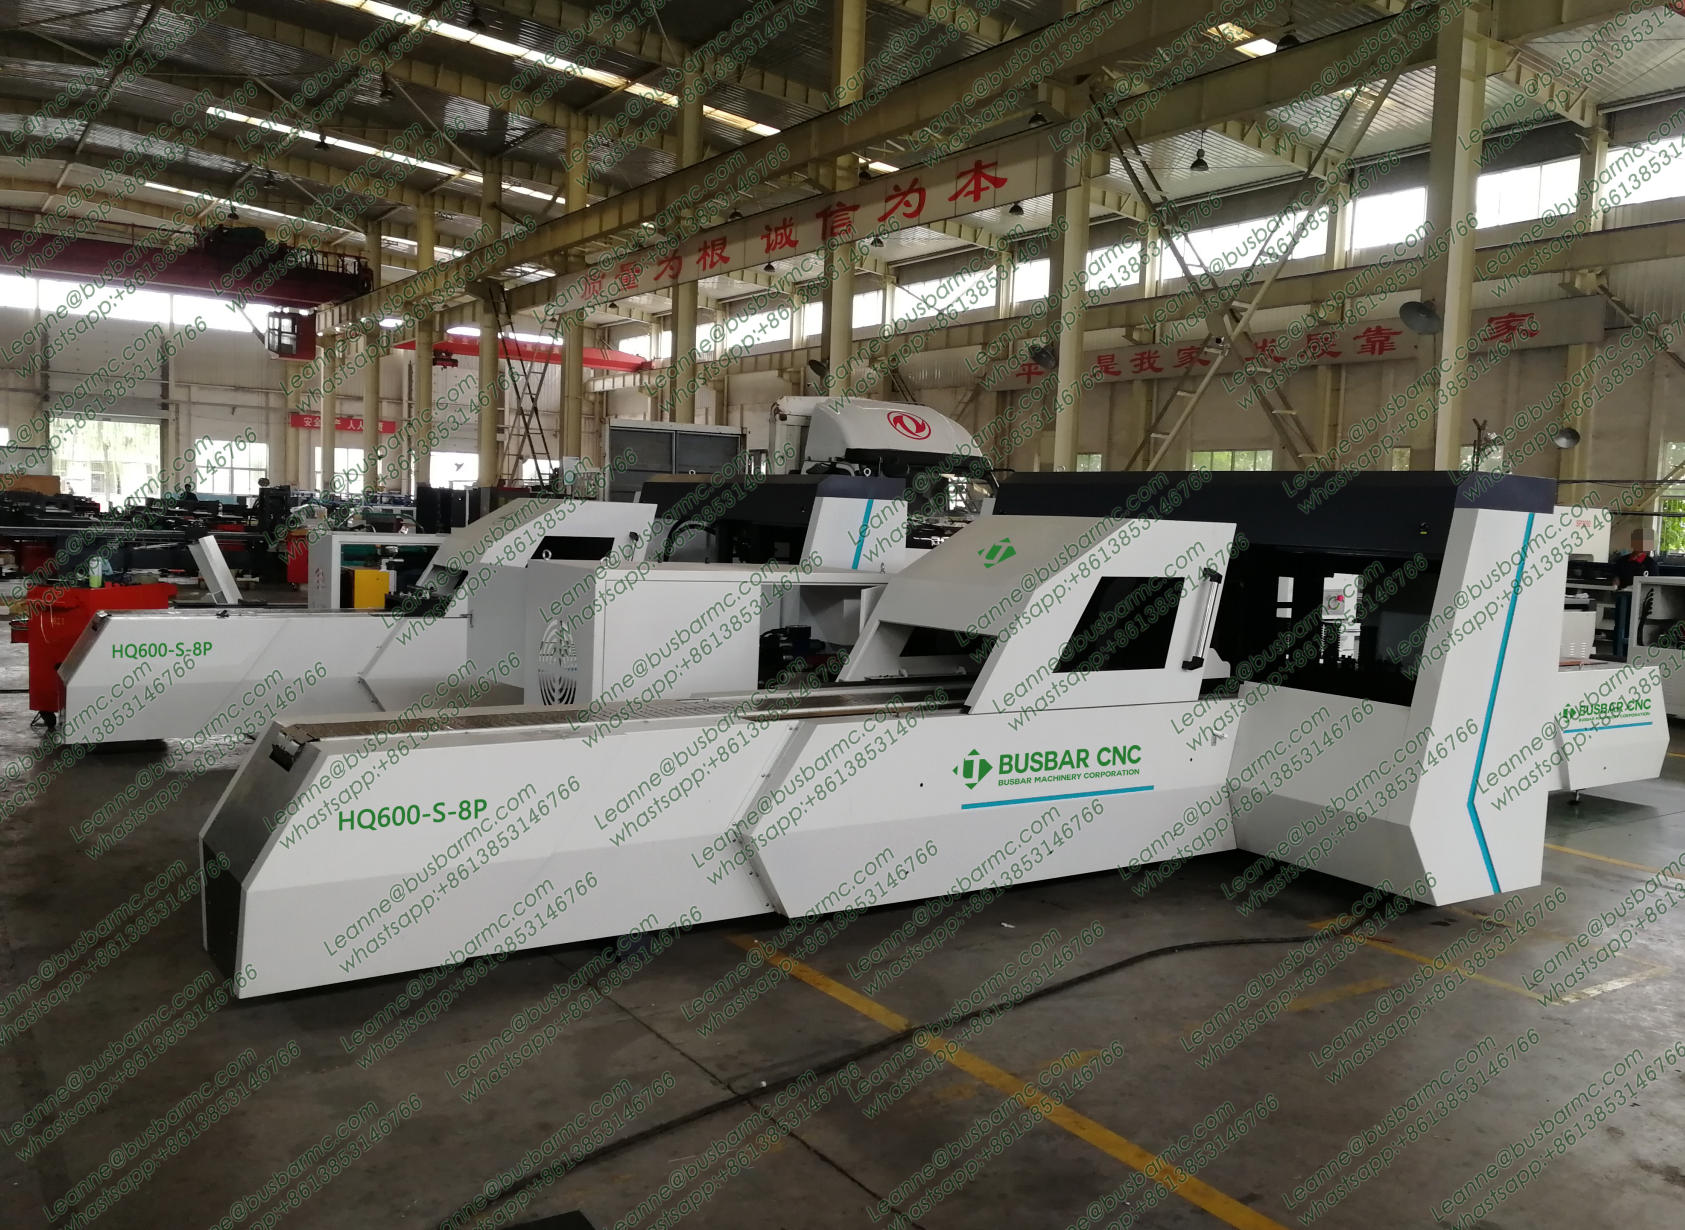
Estación de plegado con mesa de trabajo y HMI, donde se ejecuta el ciclo.

Estação de dobramento com mesa de trabalho e HMI, onde o ciclo é executado.

Sequência de operação na oficina

Na oficina, a estação de dobramento é preparada e operada nesta ordem: lubrificação e alimentação elétrica, montagem das matrizes, ligação do CNC, programação (edição manual, modelo ou importação de dados), compensação de ângulo, limites e posição inicial, dobramento com pedal e, por fim, a recuperação após a parada de emergência e a manutenção periódica.

Lubrificação e instalação do cabo de alimentação
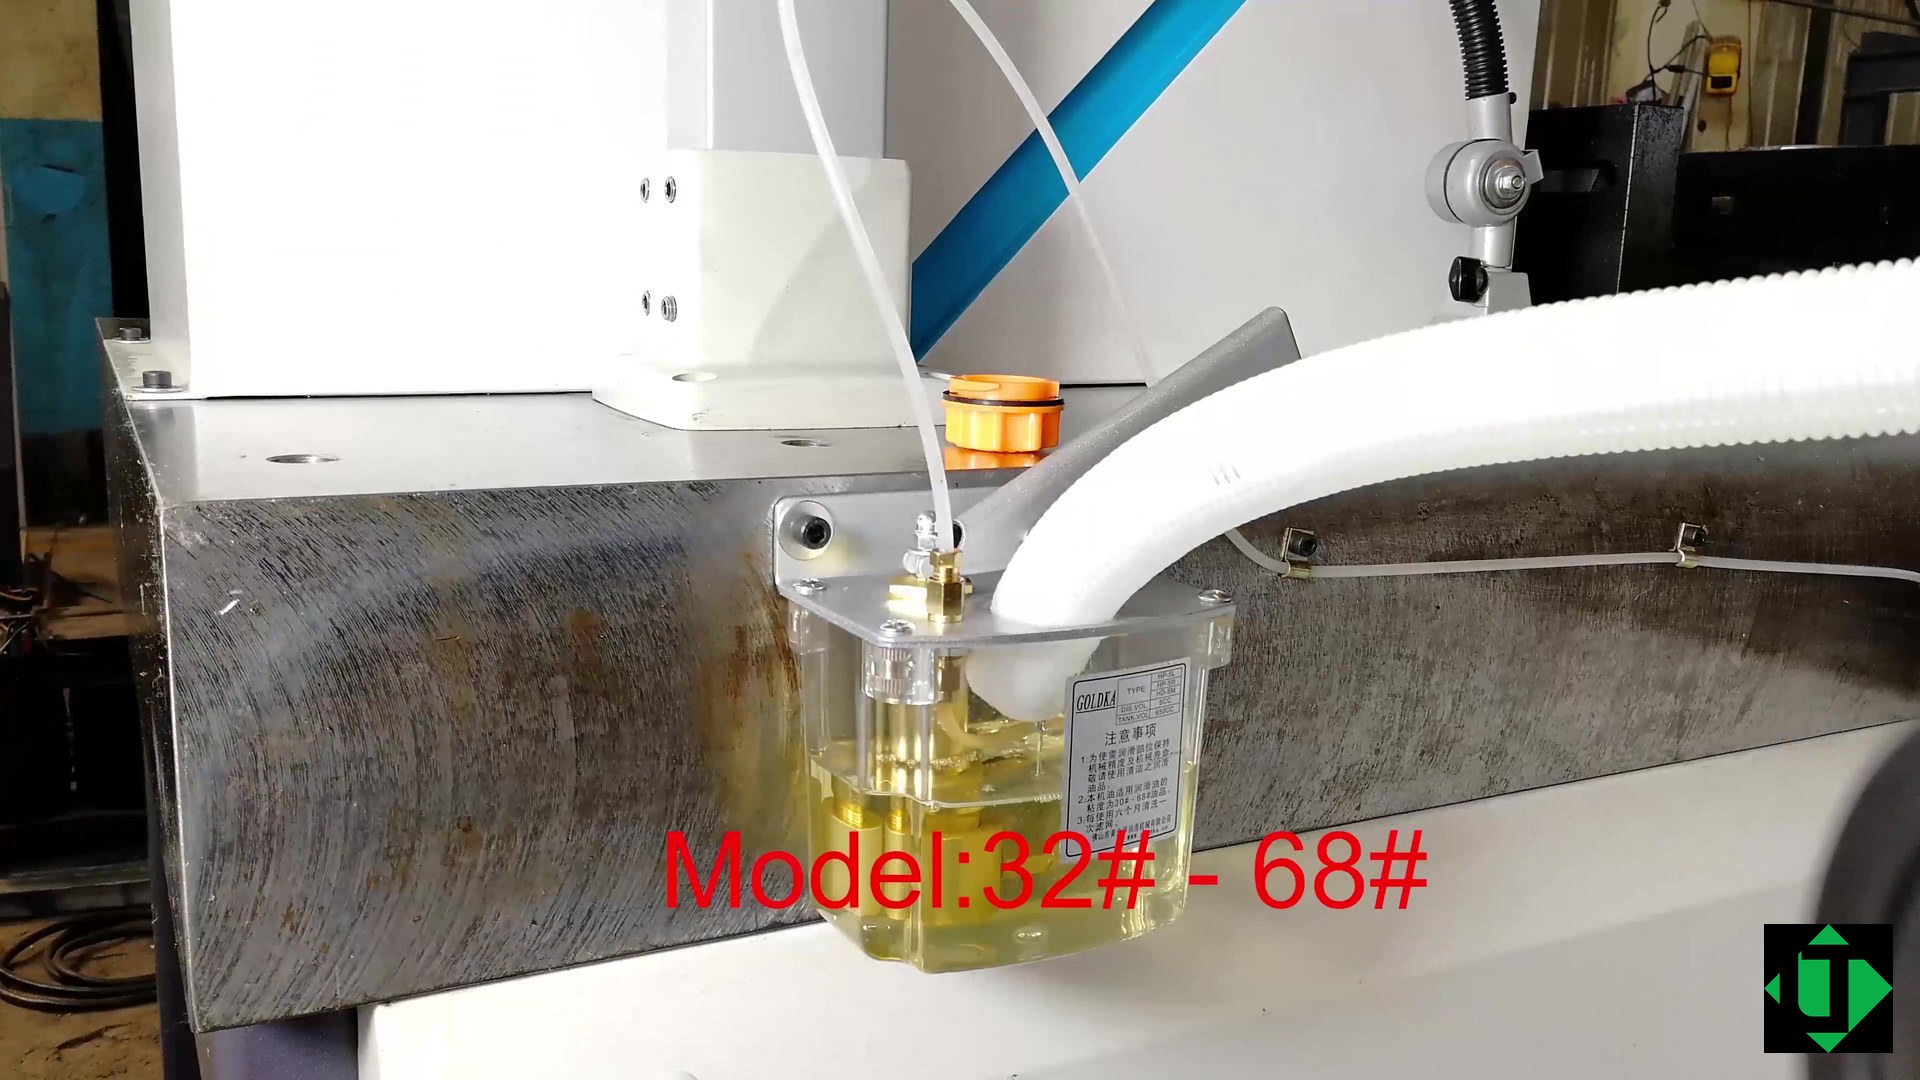
Depósito de lubricación e instalación del cable de alimentación en la dobladora de barras LT.

Reservatório de lubrificação e instalação do cabo de alimentação na dobradeira de barras LT.

Instalação do jogo de matrizes de dobramento
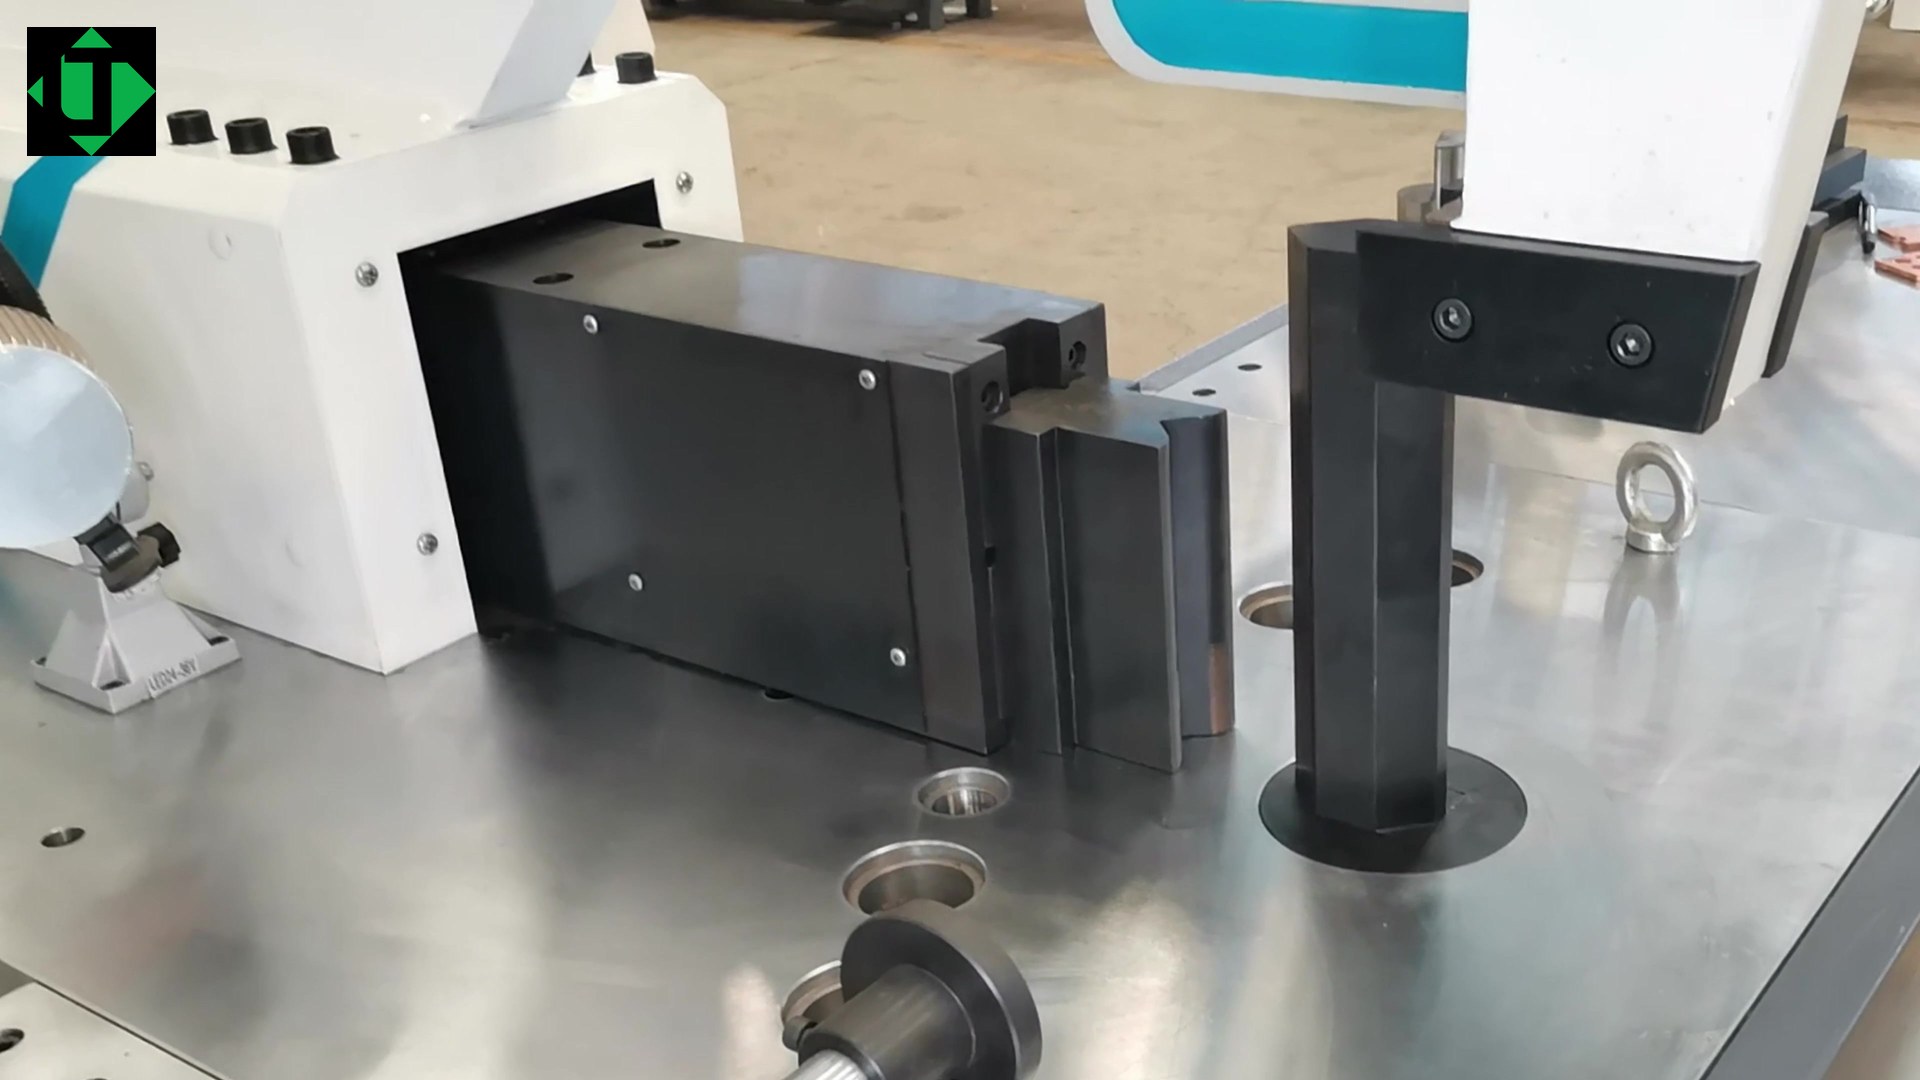
Montaje del punzón y de la matriz inferior en la estación de plegado.

Montagem do punção e da matriz inferior na estação de dobramento.

Ligação e abertura da interface CNC

Encendido del equipo y apertura de la interfaz CNC de plegado.

Ligação do equipamento e abertura da interface CNC de dobramento.

Edição manual do programa de dobramento
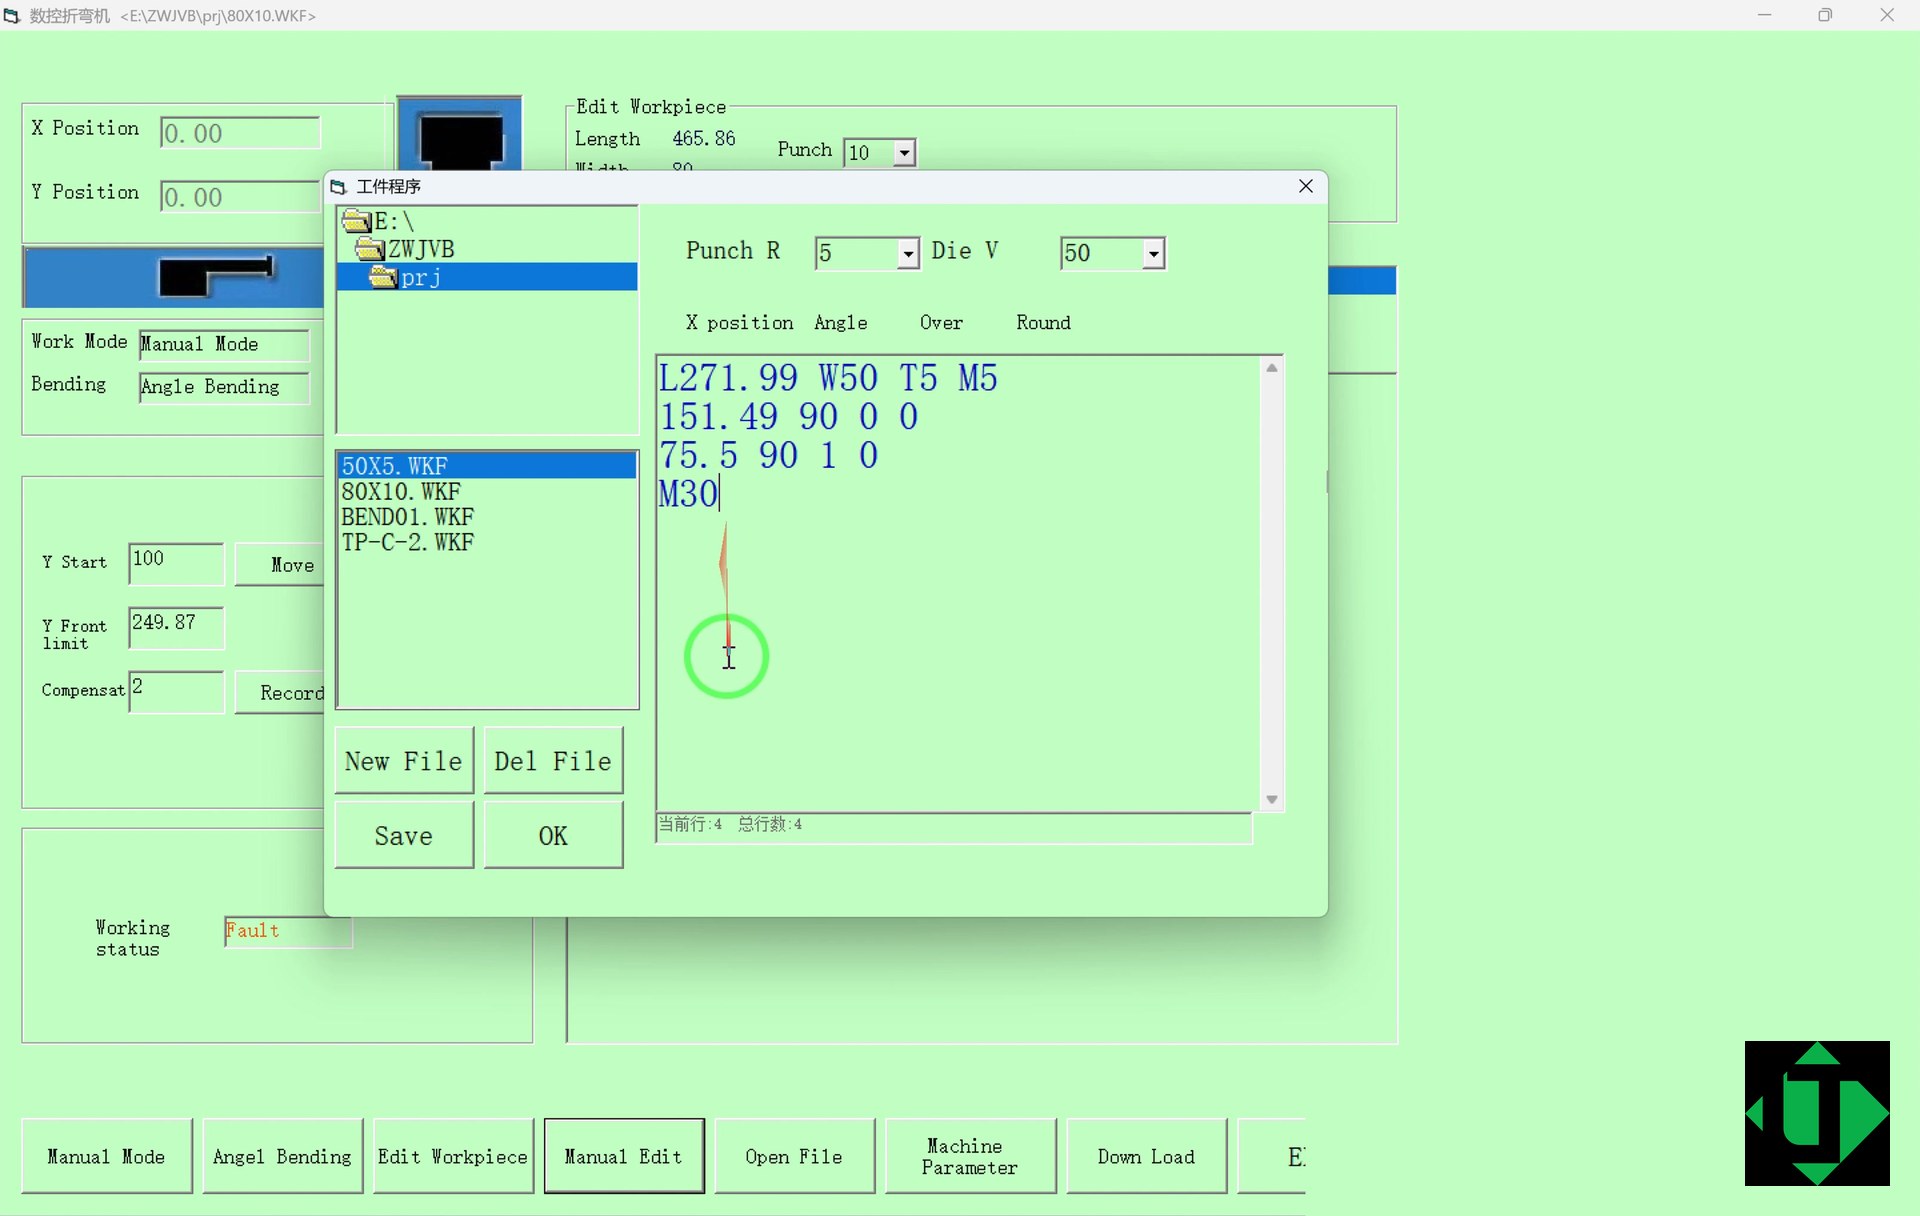
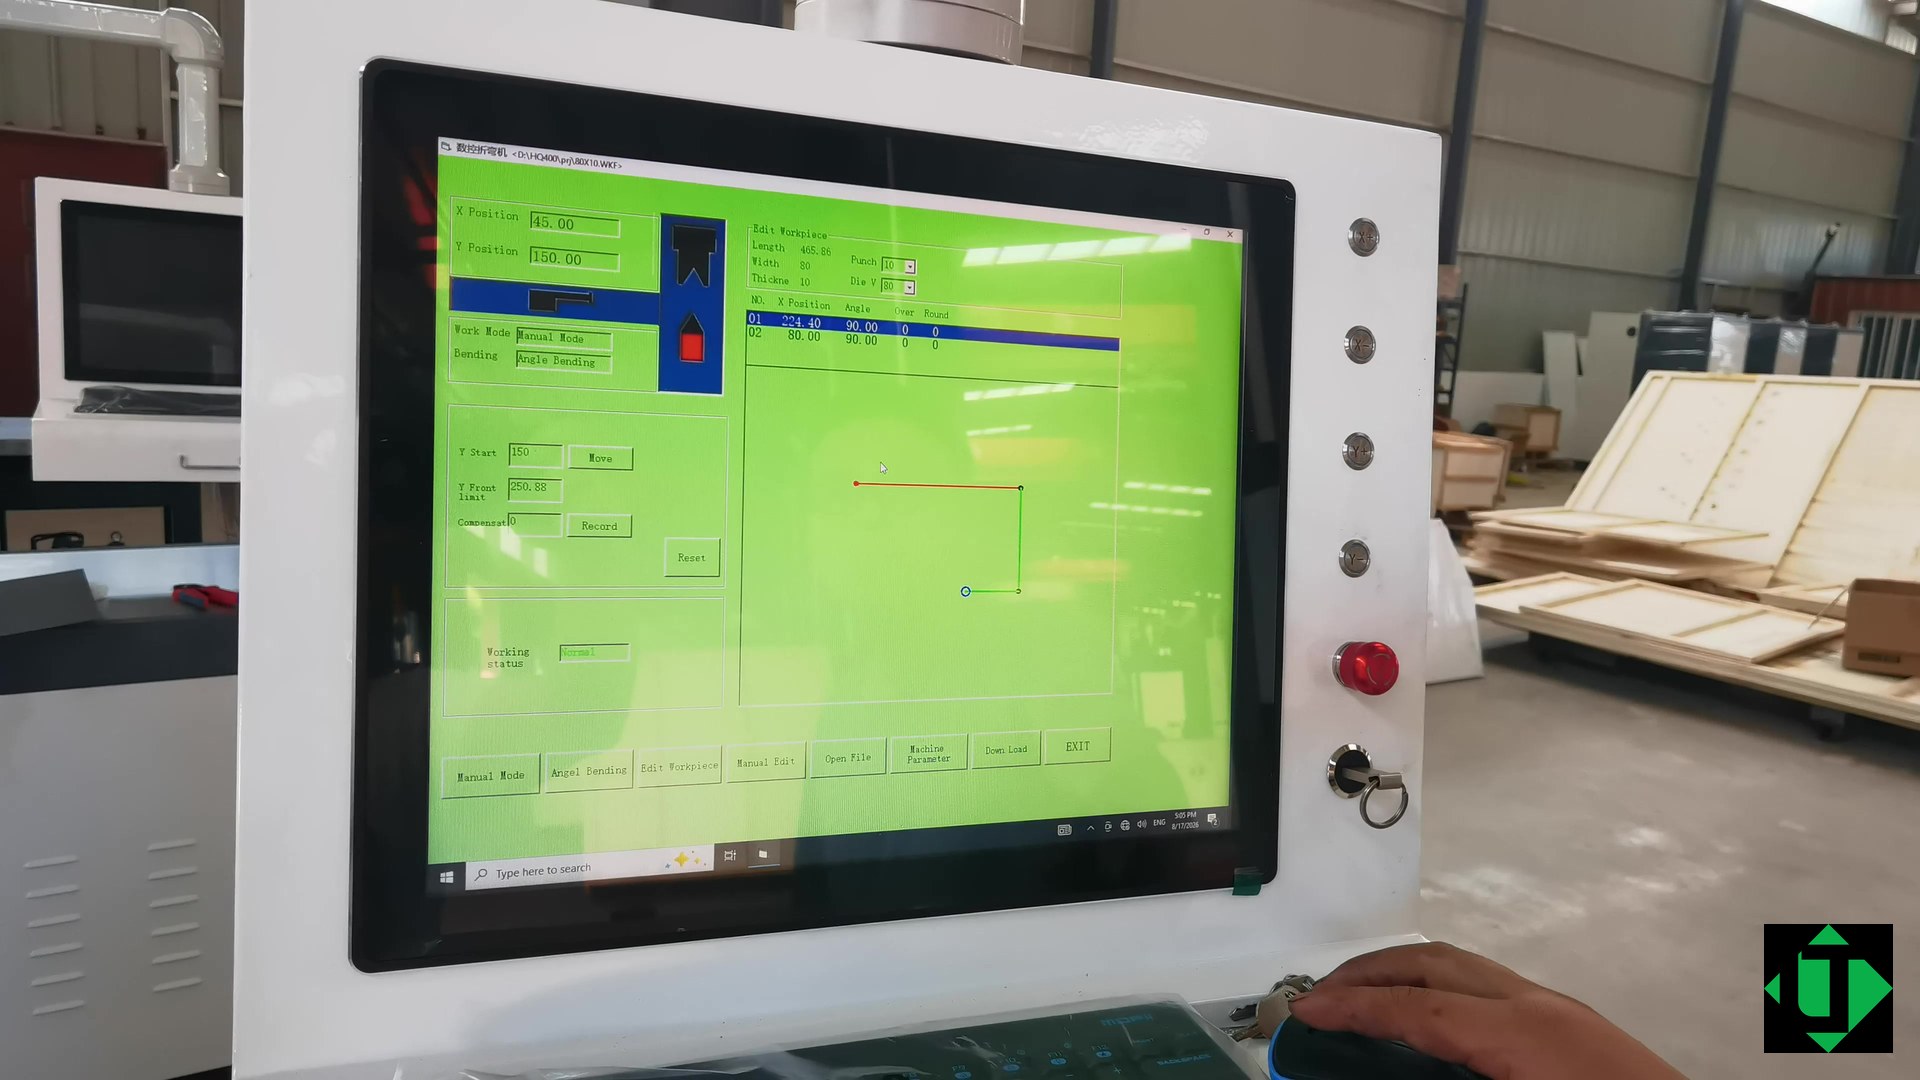
Edición manual del programa de plegado en el HMI: longitudes, espesor y ángulos.

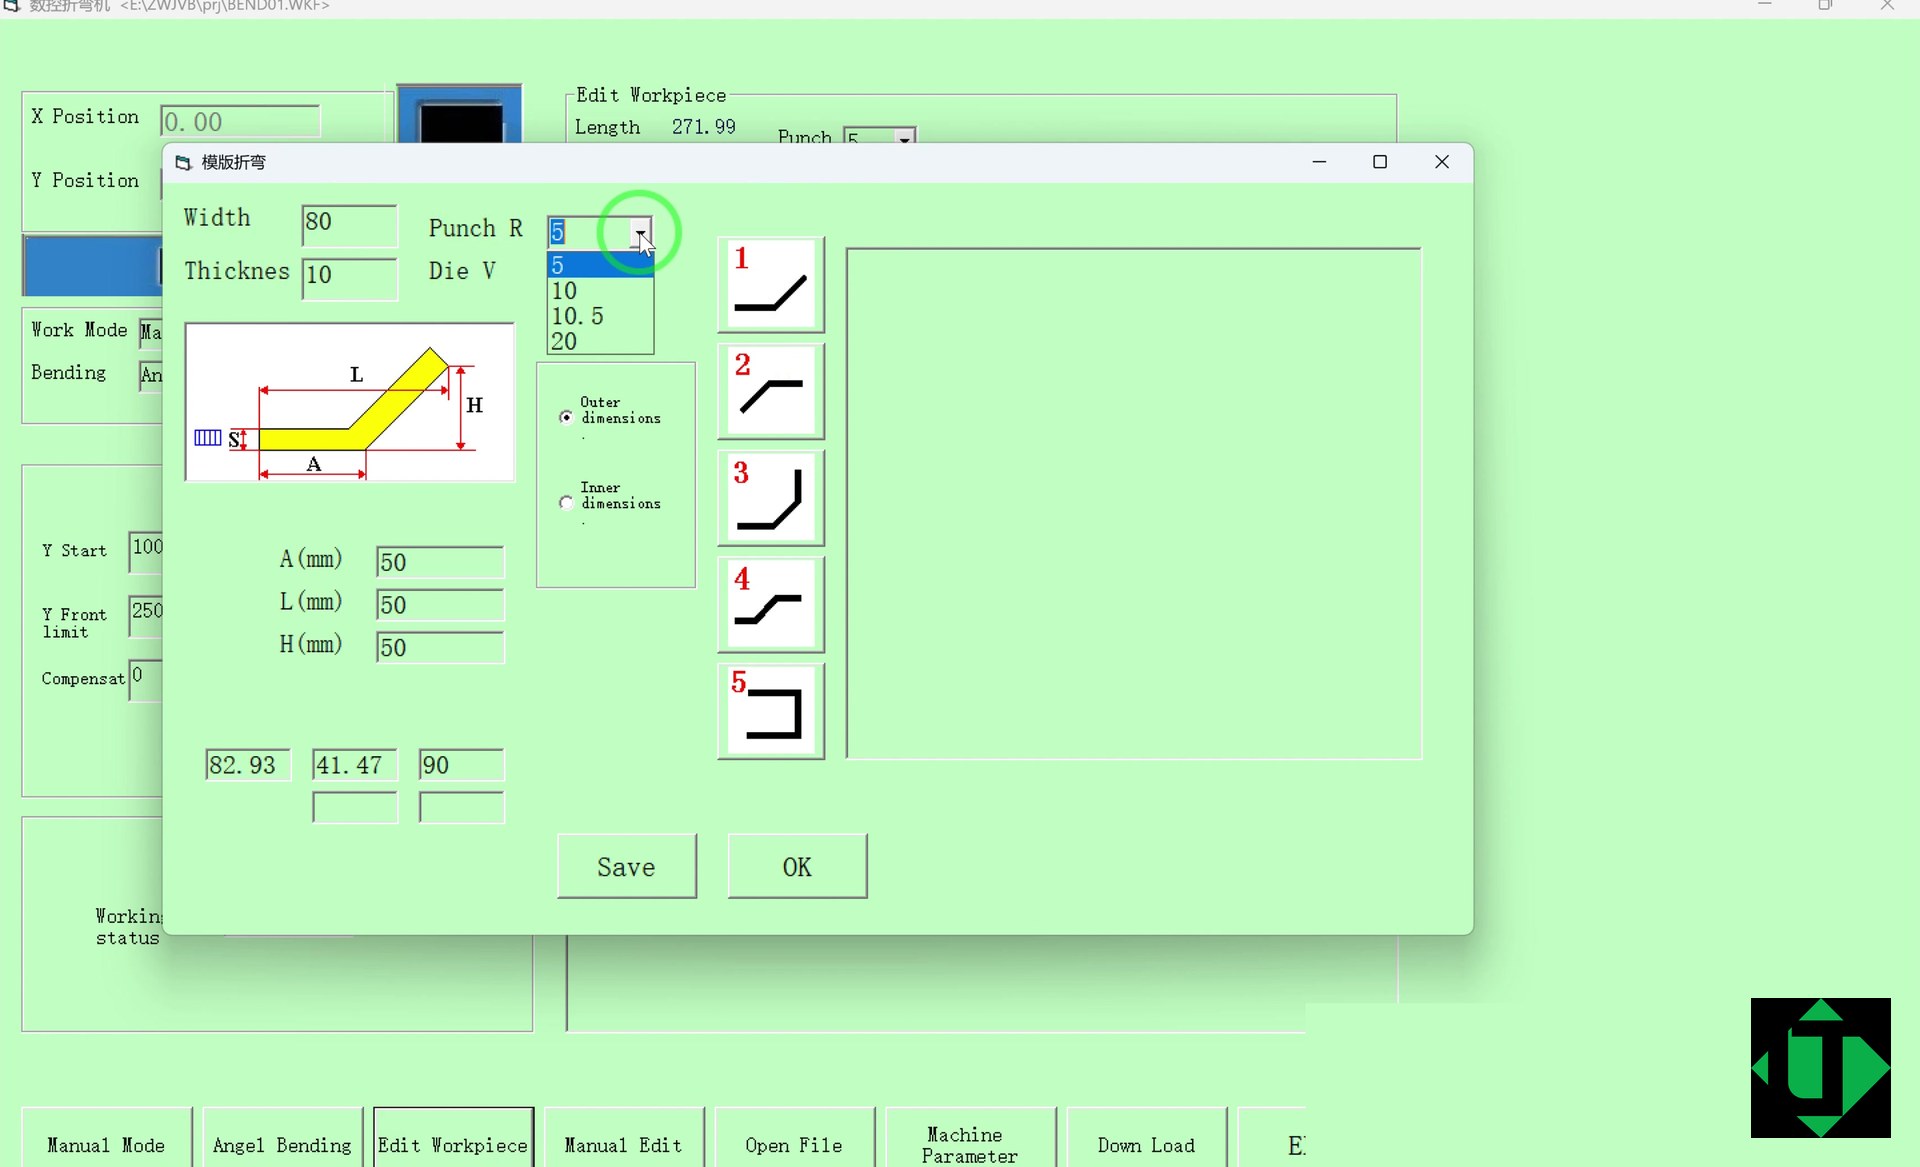
Edição manual do programa de dobramento no HMI: comprimentos, espessura e ângulos.

Edição gráfica com modelos

Edición gráfica con plantillas de plegado para piezas repetitivas del tablero.

Edição gráfica com modelos de dobramento para peças repetitivas do painel.

Importação de dados para o programa de dobramento
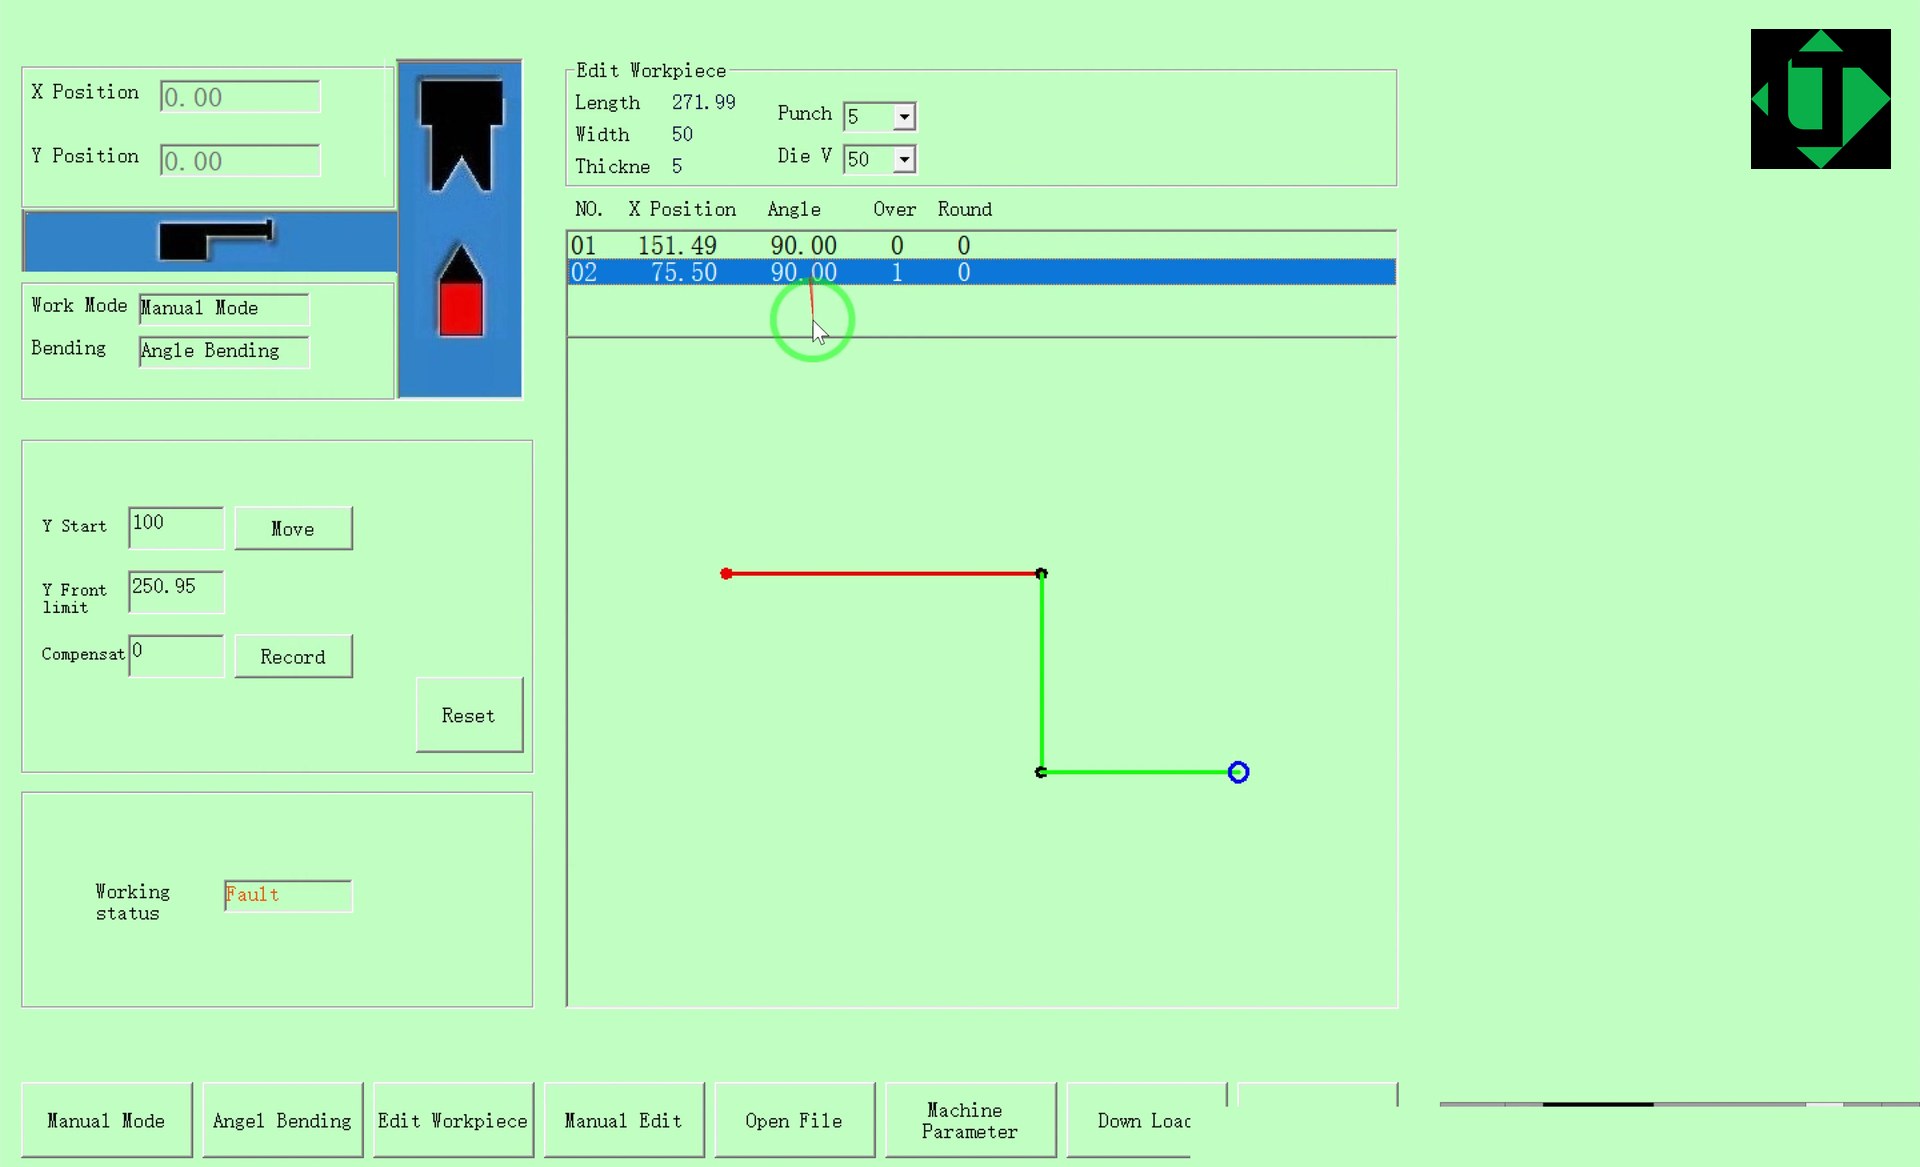
Datos cargados en el programa de plegado: hay que verificar longitudes y ángulos antes de la primera pieza.

Dados carregados no programa de dobramento: comprimentos e ângulos devem ser verificados antes da primeira peça.

Compensação de ângulo por retorno elástico
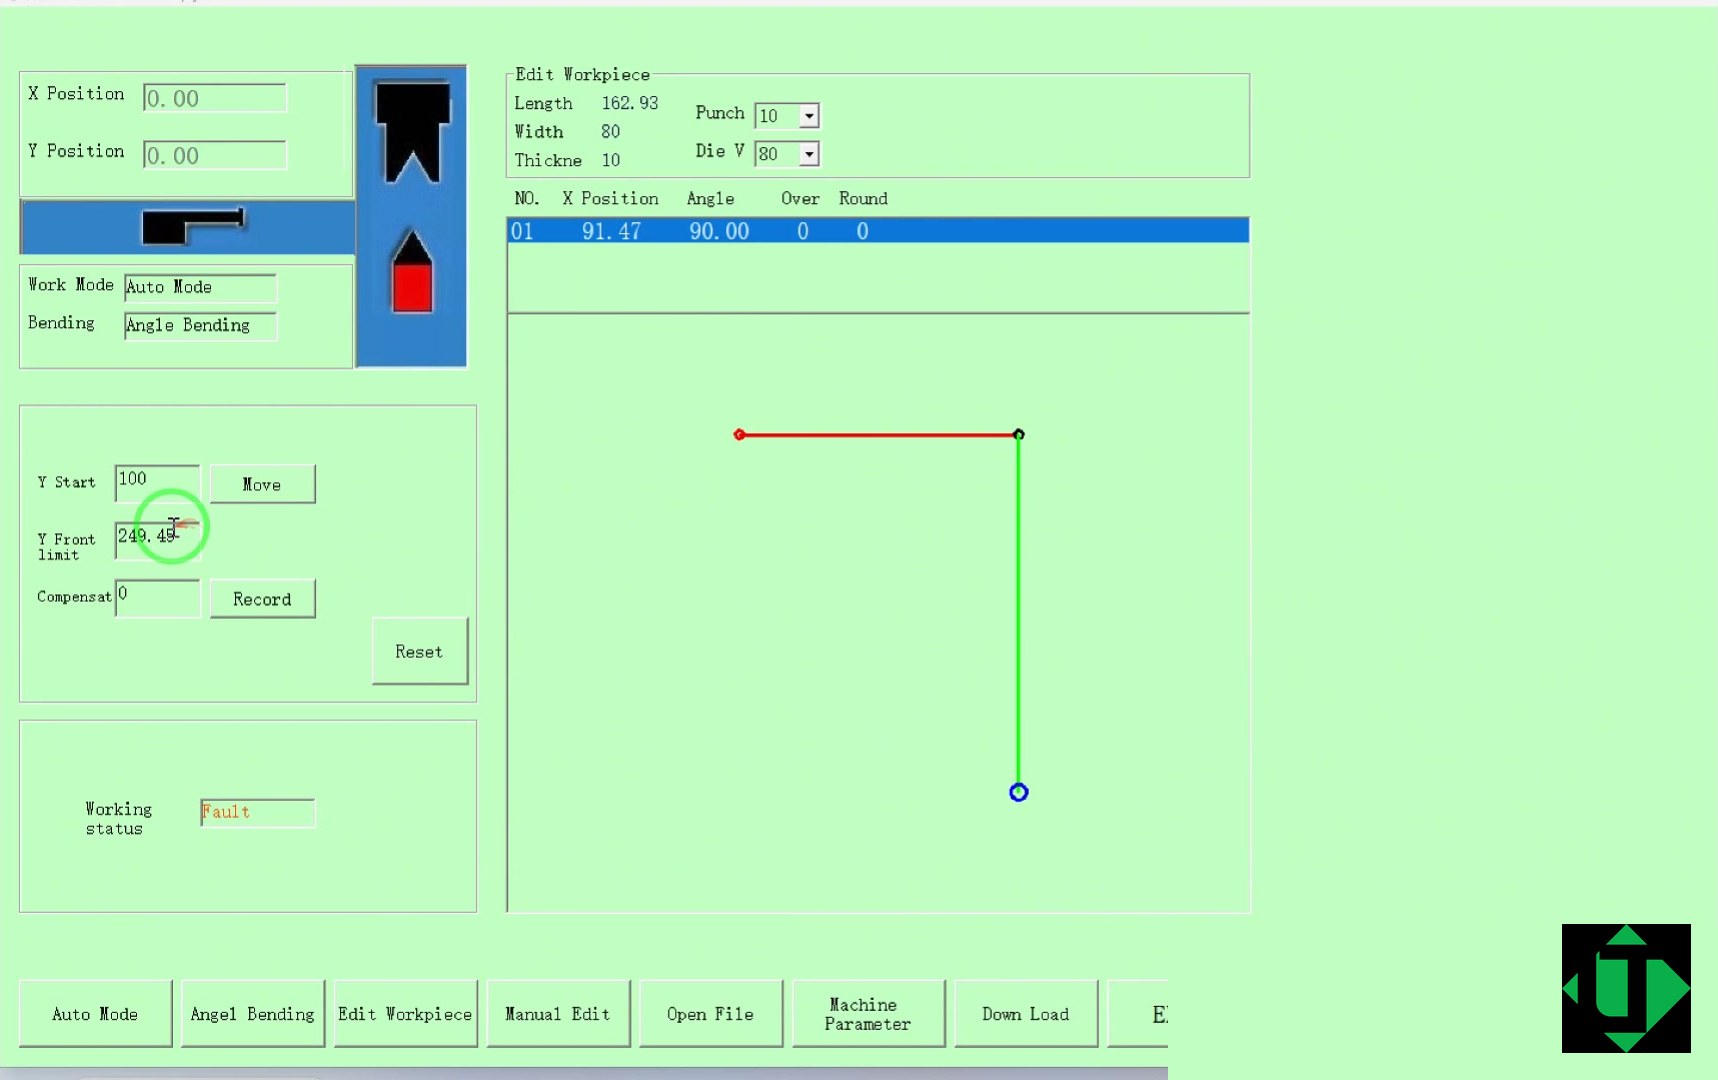
Ajuste de la compensación de ángulo por retorno elástico en el CNC; las tablas de cobre y de aluminio se mantienen por separado.

Ajuste da compensação de ângulo por retorno elástico no CNC; as tabelas de cobre e de alumínio são mantidas em separado.

Modo de dobramento limitado

Modo de plegado limitado (Limit Bending) para acotar el recorrido de la prensa.

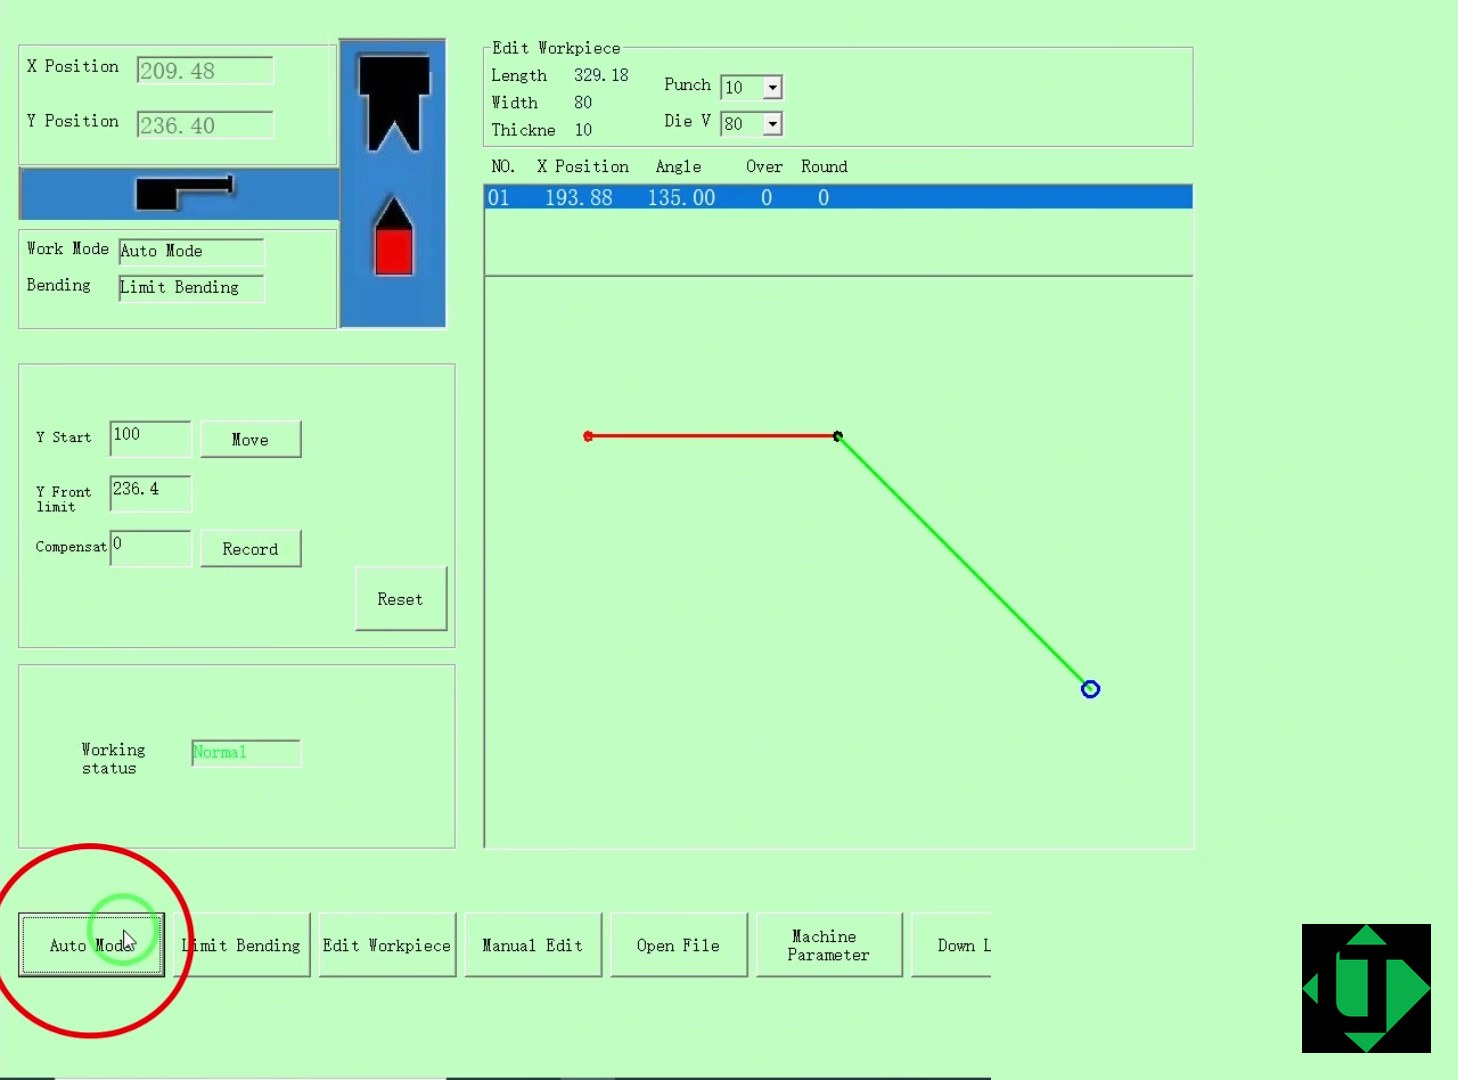
Modo de dobramento limitado (Limit Bending) para restringir o curso da prensa.

Ajuste da posição inicial da matriz

Ajuste de la posición inicial (Y Start) de la matriz de plegado.

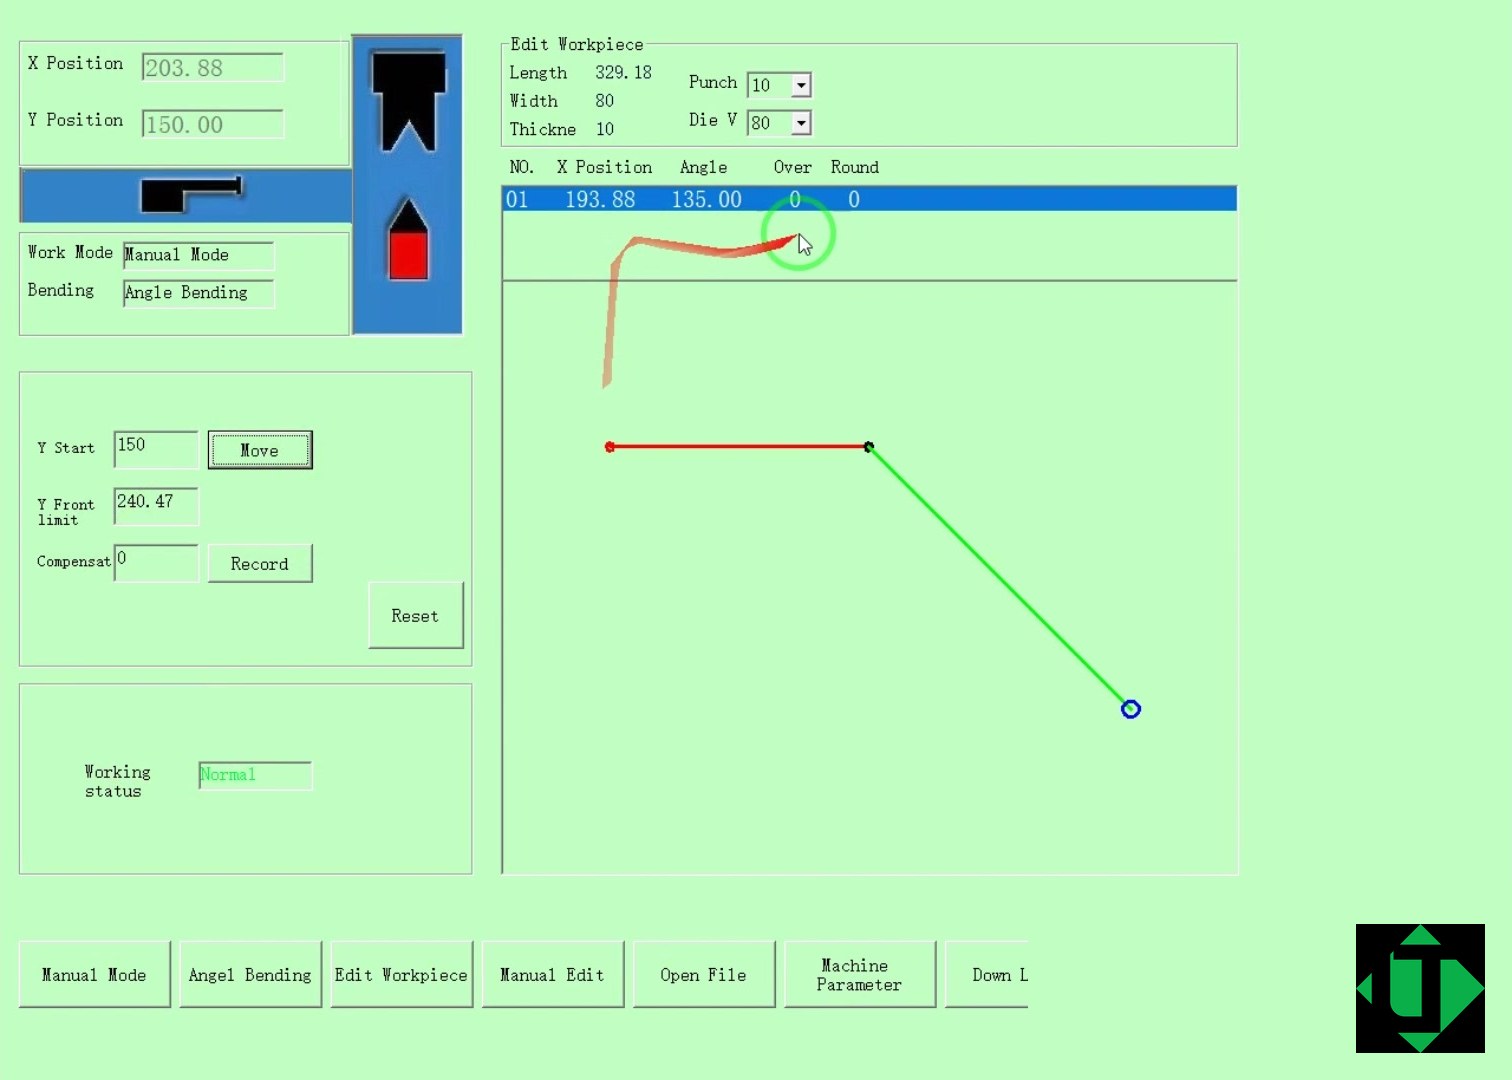
Ajuste da posição inicial (Y Start) da matriz de dobramento.

Operação com pedal: amarração, dobramento e liberação
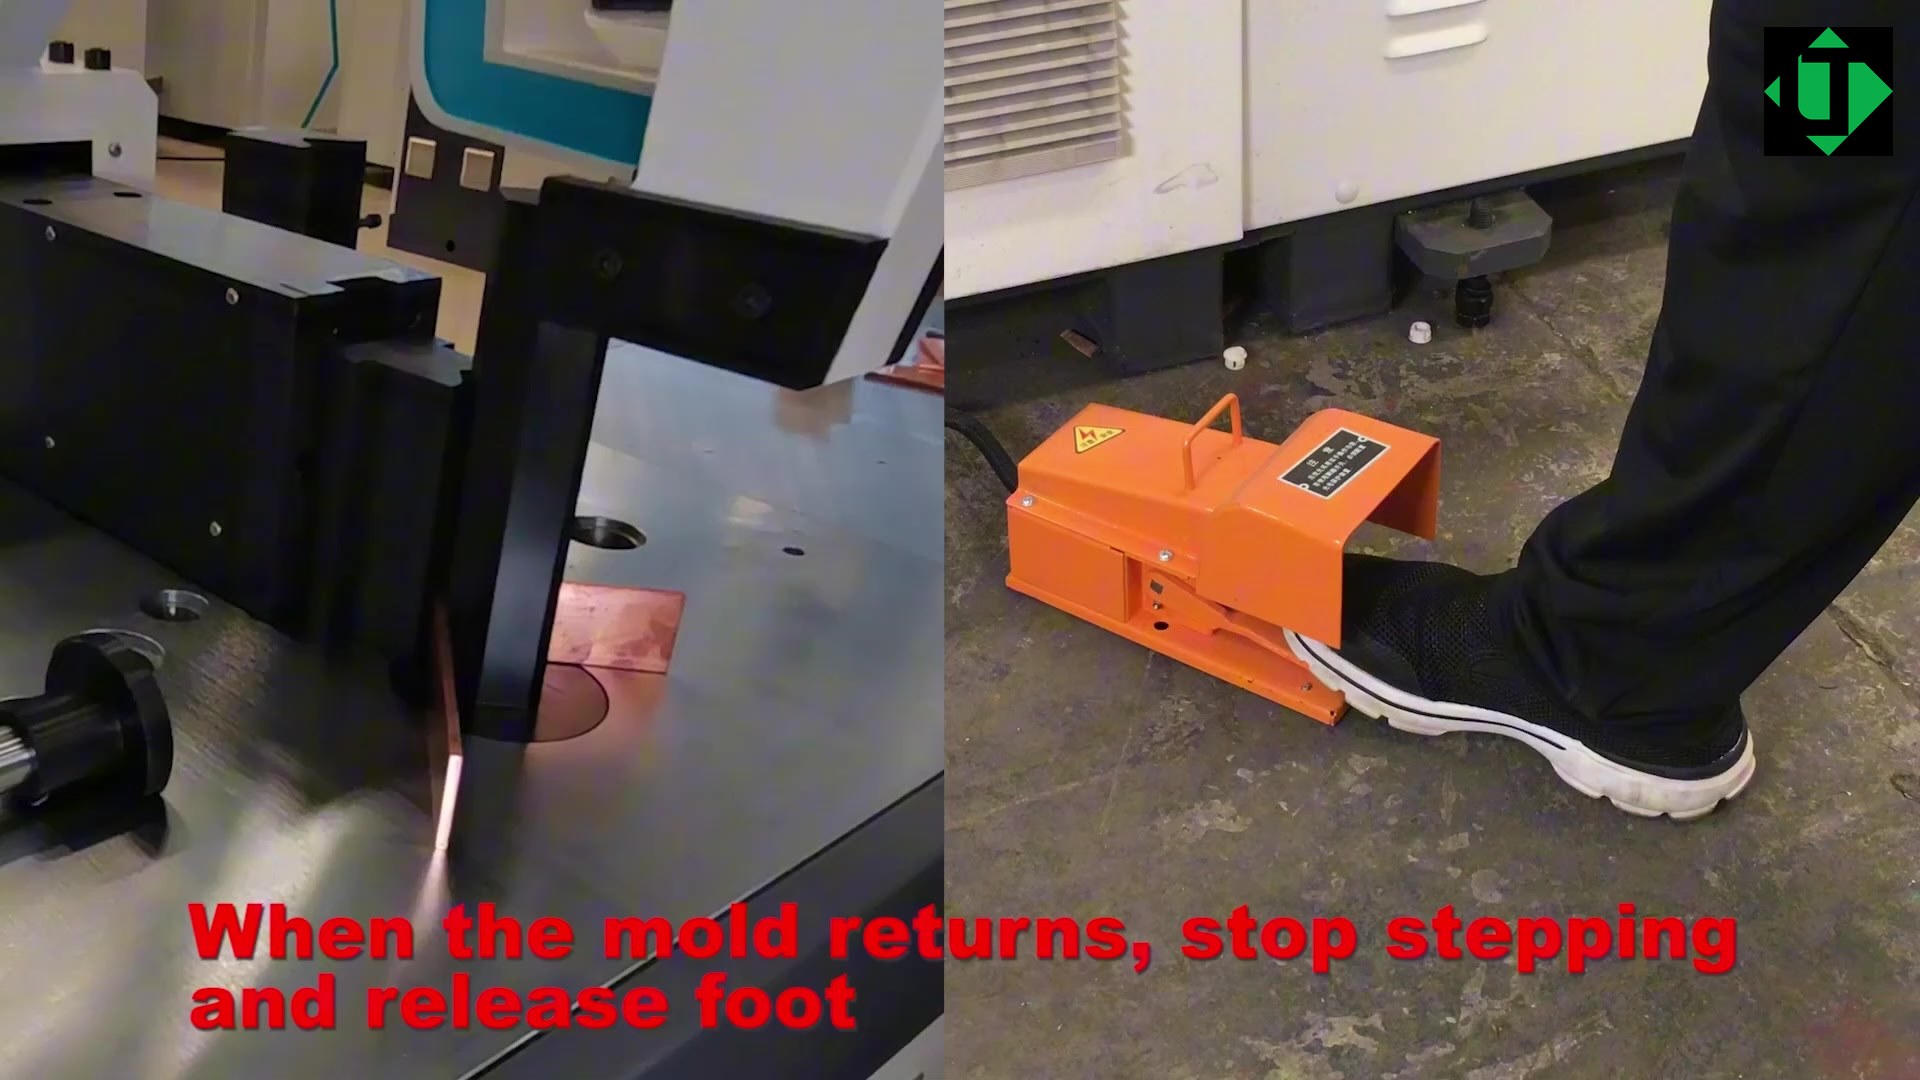
Operación con pedal: se mantiene pisado durante el plegado y se suelta cuando la matriz retorna.

Operação com pedal: mantenha-o acionado durante o dobramento e solte-o quando a matriz retornar.

Parada de emergência e restabelecimento
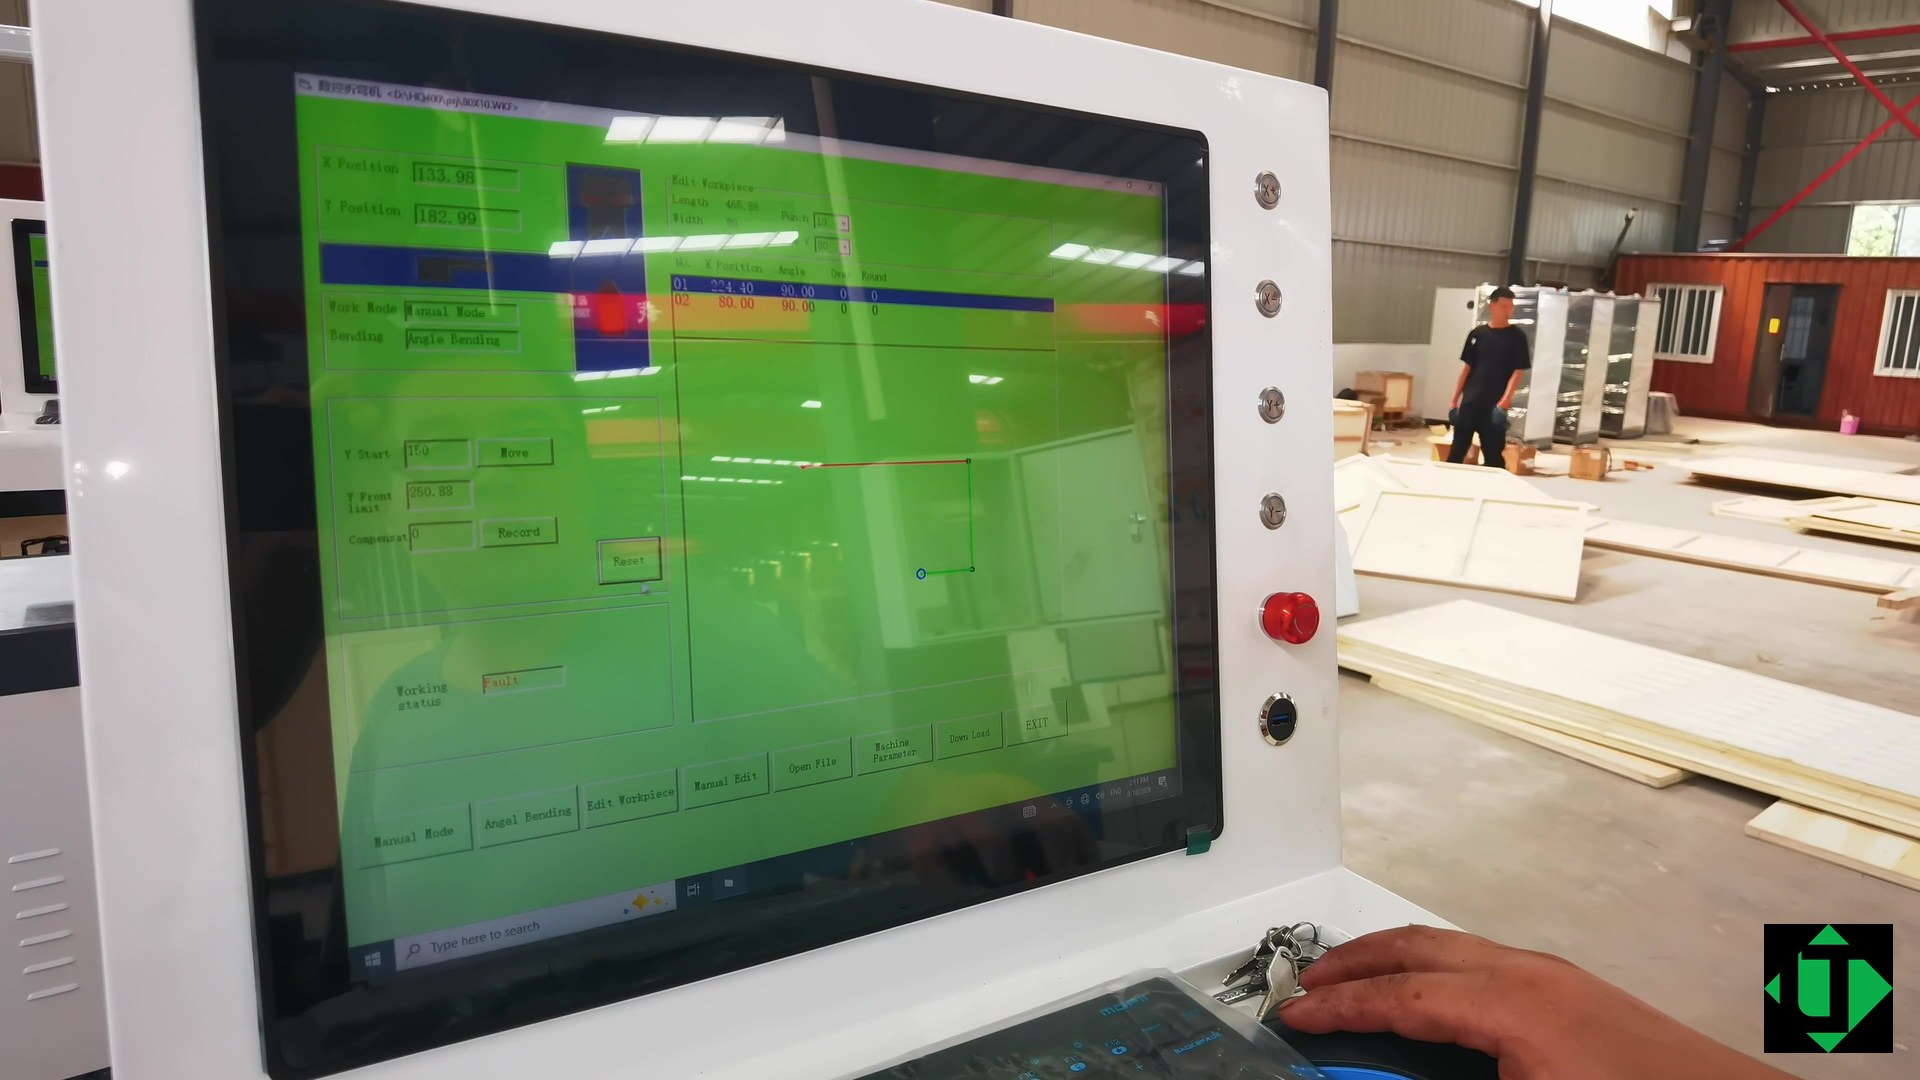
Pulsador de parada de emergencia en el pupitre CNC y restablecimiento del equipo.

Botão de parada de emergência no pulpite CNC e restabelecimento do equipamento.

Erros de pedal e peça fora de ângulo

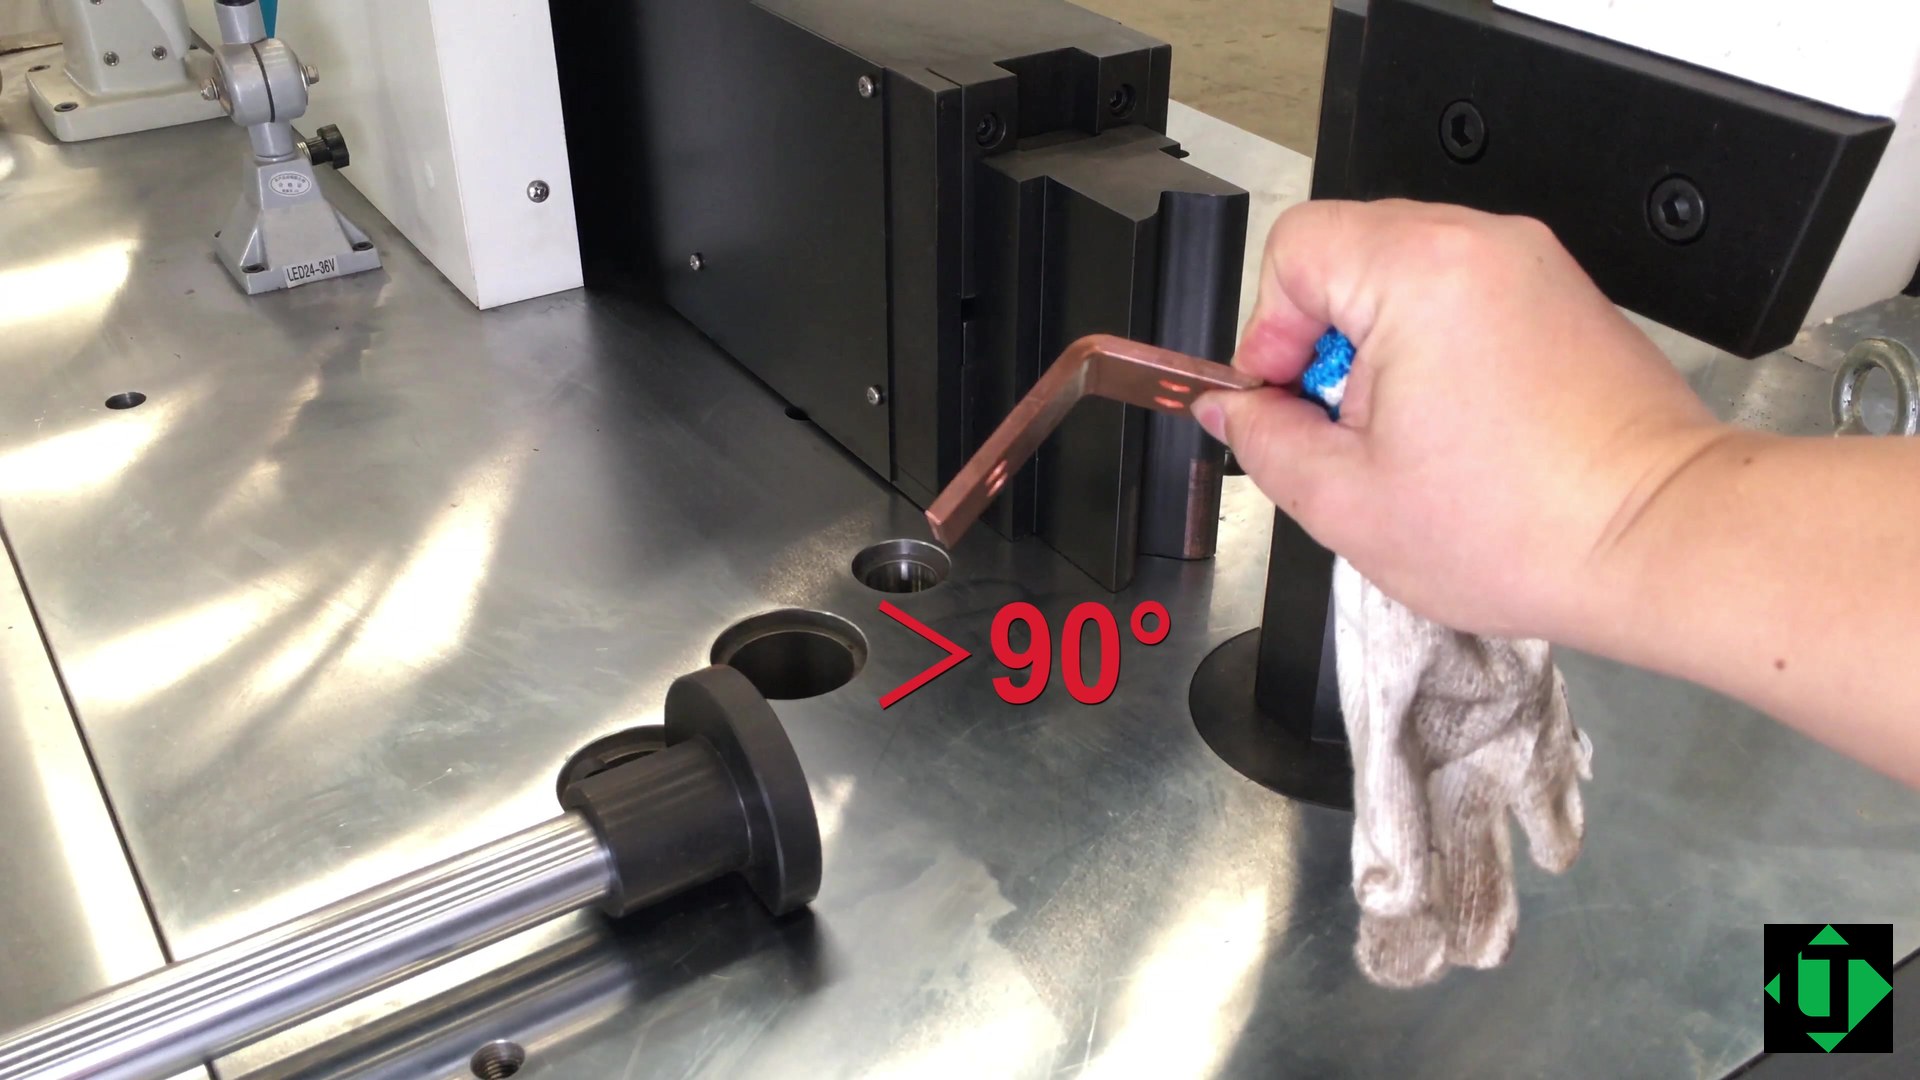
Ejemplo de error de operación con pedal: la pieza queda con un ángulo mayor de 90°.

Exemplo de erro de operação com pedal: a peça fica com um ângulo maior que 90°.

Manutenção da estação de dobramento

Mantenimiento periódico: control del lubricante y de los puntos de engrase de la estación de plegado.

Manutenção periódica: controle do lubrificante e dos pontos de lubrificação da estação de dobramento.

Por que o retorno elástico manda no resultado

Ao retirar a força, o material recupera uma parte da deformação elástica. O cobre e o alumínio não recuperam o mesmo, e a têmpera também influi. Por isso uma oficina de painéis na Argentina deve manter tabelas distintas e não copiar um programa de cobre sobre uma barra de alumínio. O ângulo publicado de ±1° / ±0,5° se verifica no FAT, não se dá por certo.
Relación entre modo de plegado, receta y control de ángulo.

Relação entre modo de dobramento, receita e controle de ângulo.

Dobra plana e de canto no painel

A dobra plana resolve a maioria das L, U e Z dentro de um painel ou cubículo. A dobra de canto, mais exigente, tem envelopes publicados de 10×100 mm no 303U-3-C e 12×120 mm no 503U-3-C e 803U-3-C. Dobras com separação menor do que cerca de 40 mm pedem revisão de engenharia antes de produzir.
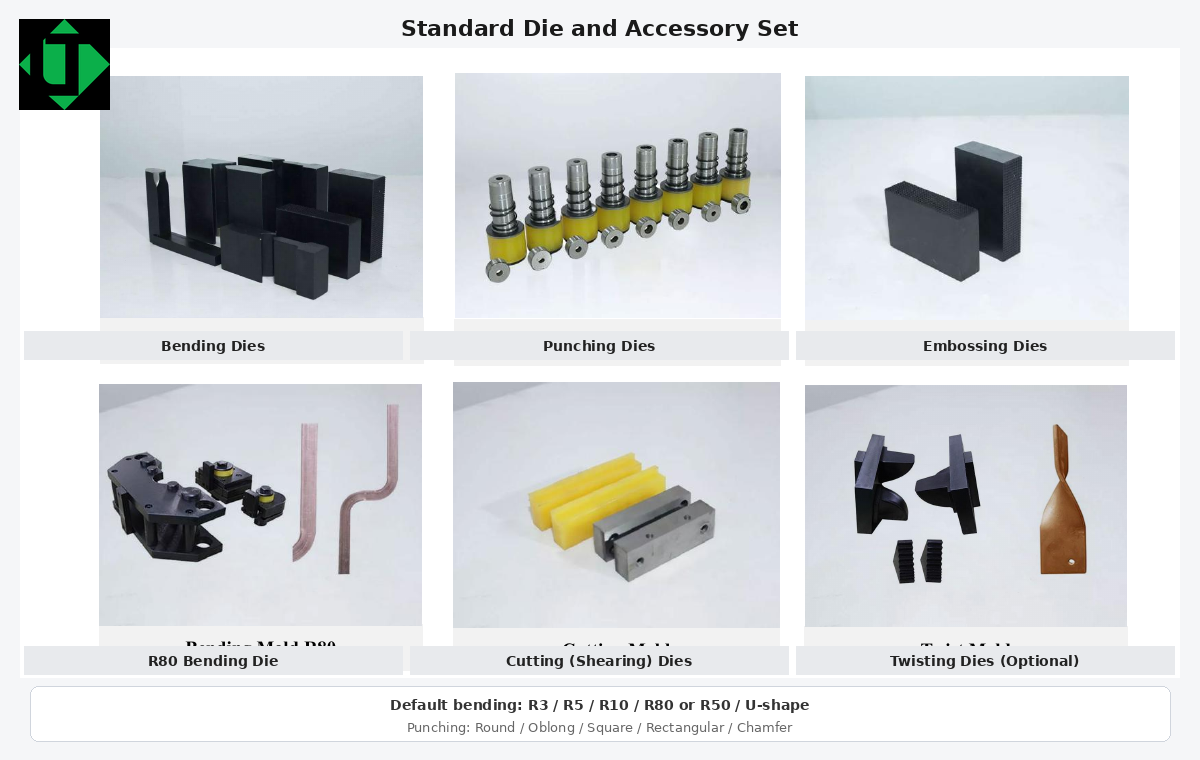
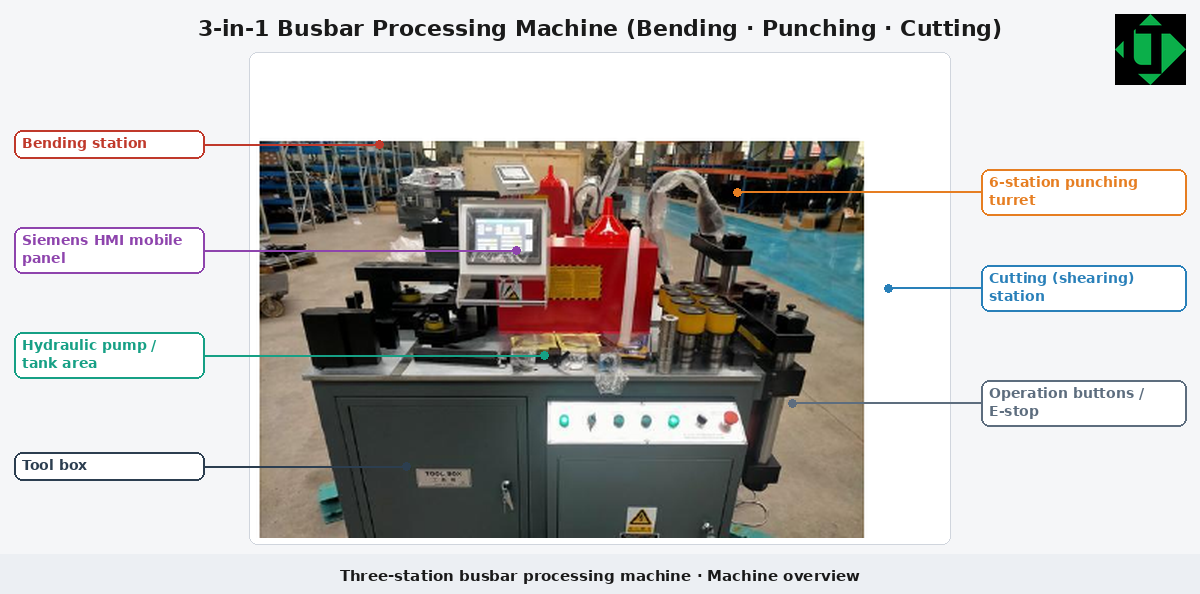
Matrices de plegado y accesorios que intervienen en el ciclo.

Matrizes de dobramento e acessórios que intervêm no ciclo.

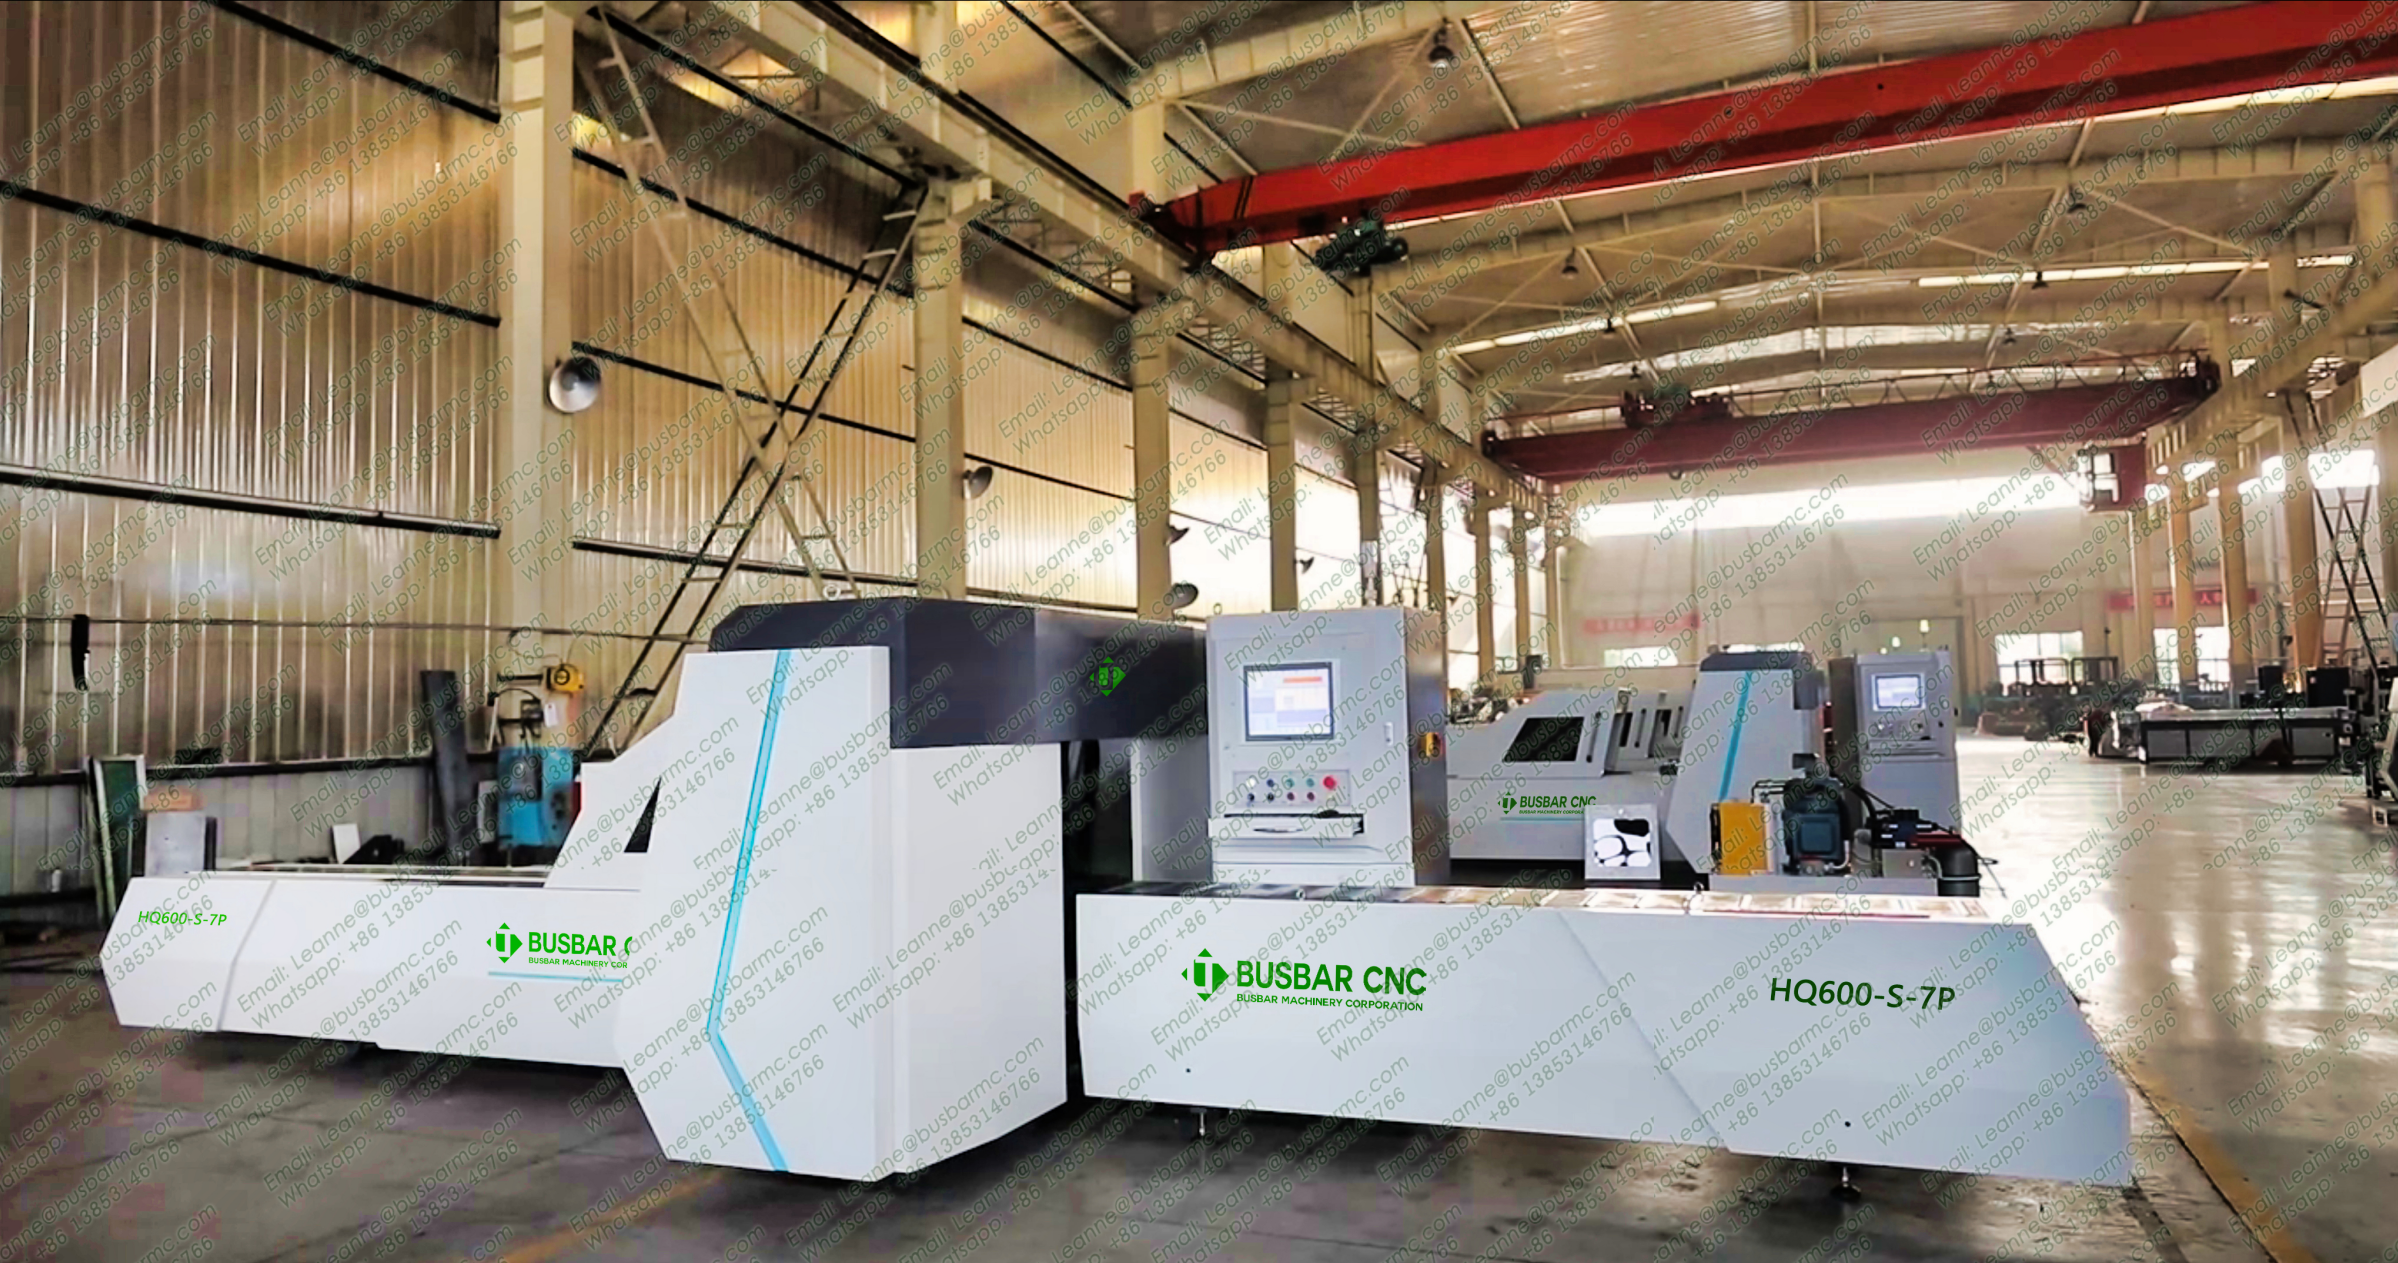
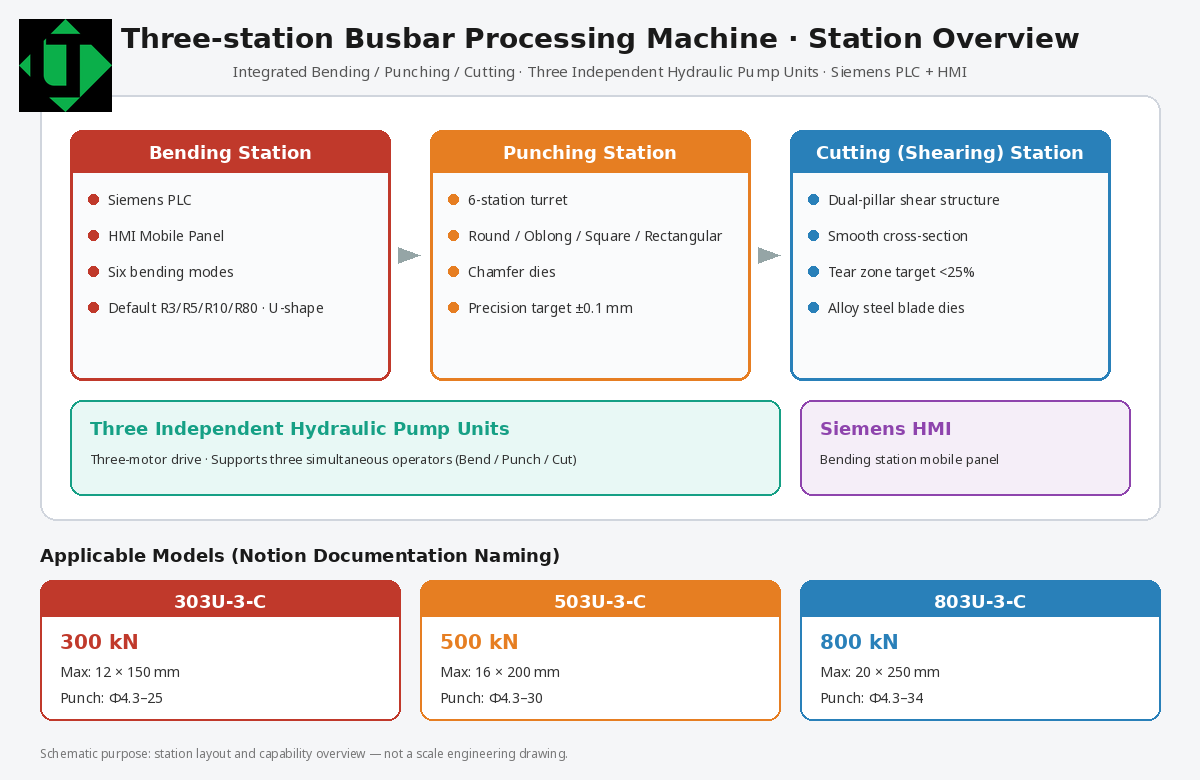
La estación de plegado en el contexto de las tres estaciones de la máquina.

A estação de dobramento no contexto das três estações da máquina.

Da primeira peça ao lote de um painel IRAM

O funcionamento correto não termina no golpe da prensa. É preciso medir, montar o kit das barras de um mesmo painel e registrar uma corrida curta se o desenho for repetido ou exportado dentro do Mercosul. O FAT deve incluir amostras de dobramento do desenho real, não só uma demonstração genérica.
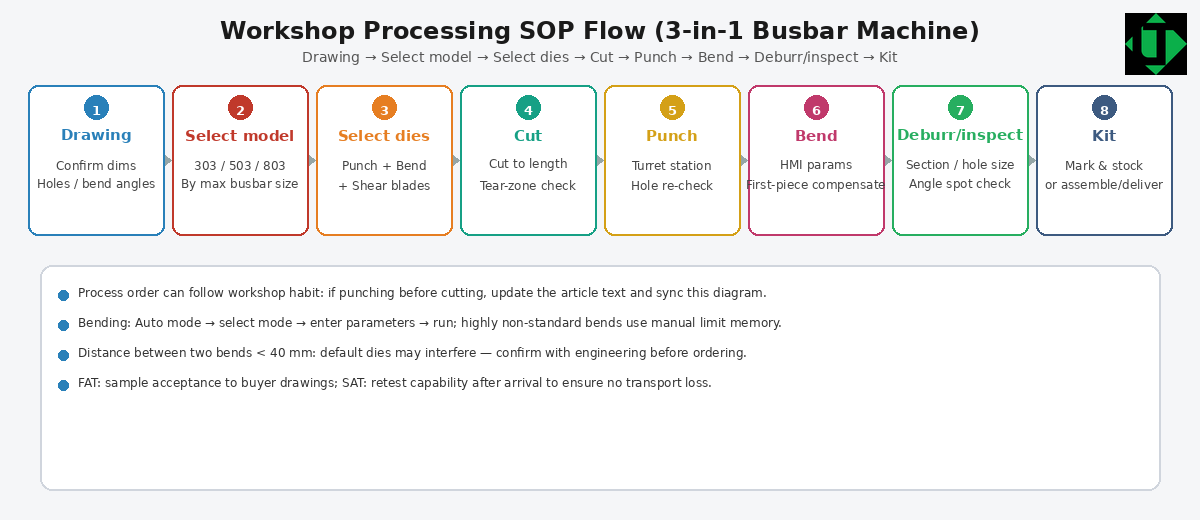
El plegado dentro del flujo completo del taller de tableros.

O dobramento dentro do fluxo completo da oficina de painéis.

Perguntas frequentes

O HMI define o ângulo final?

Não. O HMI comanda o curso e a receita. O ângulo final é o da peça medida, depois do retorno elástico.

Dá para dobrar cobre e alumínio na mesma estação?

Sim, com tabelas de compensação e, se preciso, práticas de ferramental distintas. Sempre é preciso testar a primeira peça.

O que acontece se a dobra ficar fora de cota?

Interrompe-se a série, revisam-se matriz, referência e tabela de retorno elástico, e não se monta o painel com essa barra. O retrabalho no chão de fábrica é mais caro do que uma nova primeira peça.

Como pedir uma cotação

Para uma cotação, enviem desenhos, material (cobre ou alumínio e têmpera), a largura × espessura máxima, a lista de furos e dobras, as tolerâncias e a tensão de alimentação para [email protected] ou WhatsApp +86 13853146766. Mais informações em https://www.busductmachine.com/.
Desde 2005, a LJ CNC tem sido um orgulhoso representante dos principais fabricantes mundiais de máquinas de puncionamento e corte de cobre, dobradeiras de barramentos e máquinas dobradeiras de barramentos de cobre.

LINKS RÁPIDOS

CATEGORIA DE PRODUTO

CONTATE-NOS

No.9566 Jingshi Rd. Cidade de Jinan, Shandong, China
  [email protected]
 +8613853146766
WhatsApp

WhatsApp

WeChat

WeChat

Direitos autorais  2025 Máquina CNC de barramento de cobre Todos os direitos reservados.