Español
 English
 Português
Respuesta breve: una dobladora de barras funciona colocando la planchuela contra un tope o una referencia, eligiendo la matriz de radio y aplicando una carrera hidráulica controlada por el HMI o el PLC. El ángulo que se programa no es el ángulo terminado: hay que compensar el retorno elástico del cobre o del aluminio y medirlo en la primera pieza. En la fabricación de tableros argentinos, esa estación suele formar parte de una 3 en 1 LT 303U-3-C, 503U-3-C u 803U-3-C.
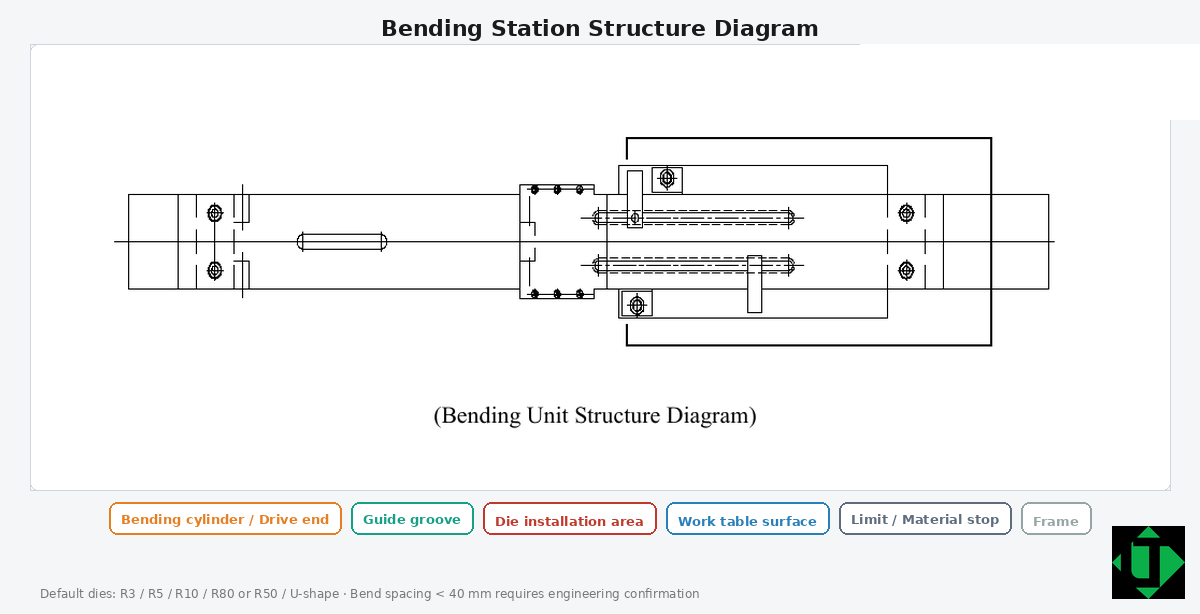
El ciclo de un pliegue
- La barra se apoya en la mesa y se alinea con la línea de plegado del plano.
- Se elige la matriz (R3, R5, R10, R80 o R50, o una matriz en U) según el radio y el espesor.
- El HMI aplica el modo automático (longitud, espesor, ángulo) o una carrera limitada en modo manual.
- La prensa cierra, forma el pliegue y abre; el operario retira la pieza y mide el ángulo liberado.
- Si hace falta, se ajusta la compensación de retorno elástico y se confirma en una segunda pieza.
Por qué el retorno elástico manda en el resultado
Al retirar la fuerza, el material recupera una parte de la deformación elástica. El cobre y el aluminio no recuperan lo mismo, y el temple también influye. Por eso un taller de tableros en Argentina debe mantener tablas distintas y no copiar un programa de cobre sobre una planchuela de aluminio. El ángulo publicado de ±1° / ±0.5° se verifica en el FAT, no se da por sentado.
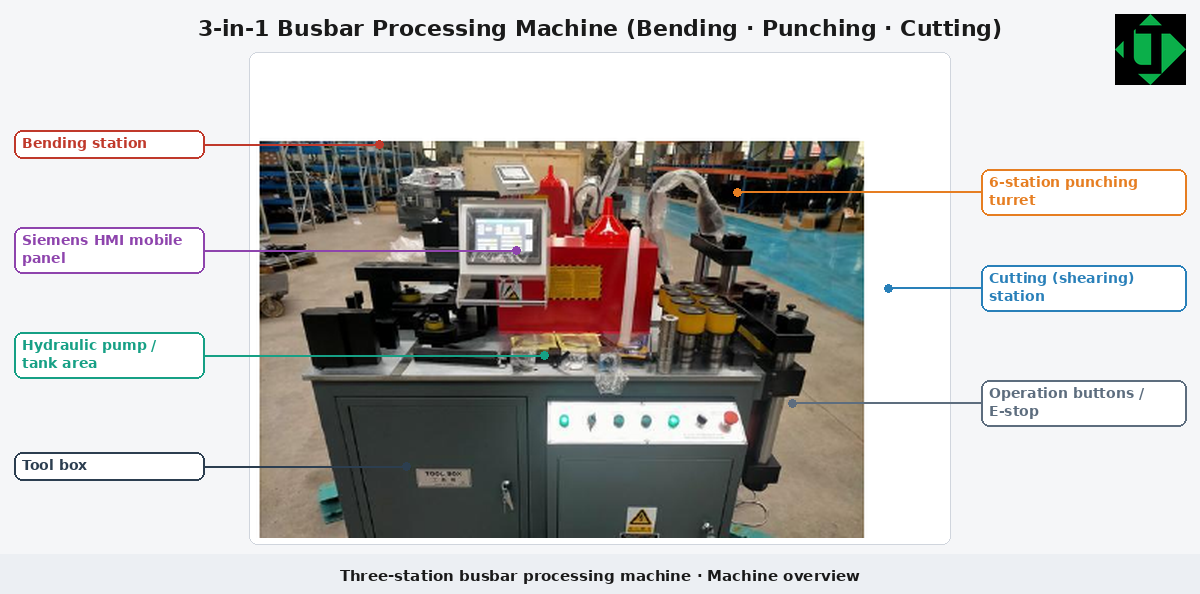
Plegado plano y de canto en el tablero
El plegado plano resuelve la mayoría de las L, U y Z dentro de un tablero o una celda. El plegado de canto, más exigente, tiene envolventes publicadas de 10×100 mm en 303U-3-C y 12×120 mm en 503U-3-C y 803U-3-C. Los pliegues con separación menor de unos 40 mm piden revisión de ingeniería antes de producir.
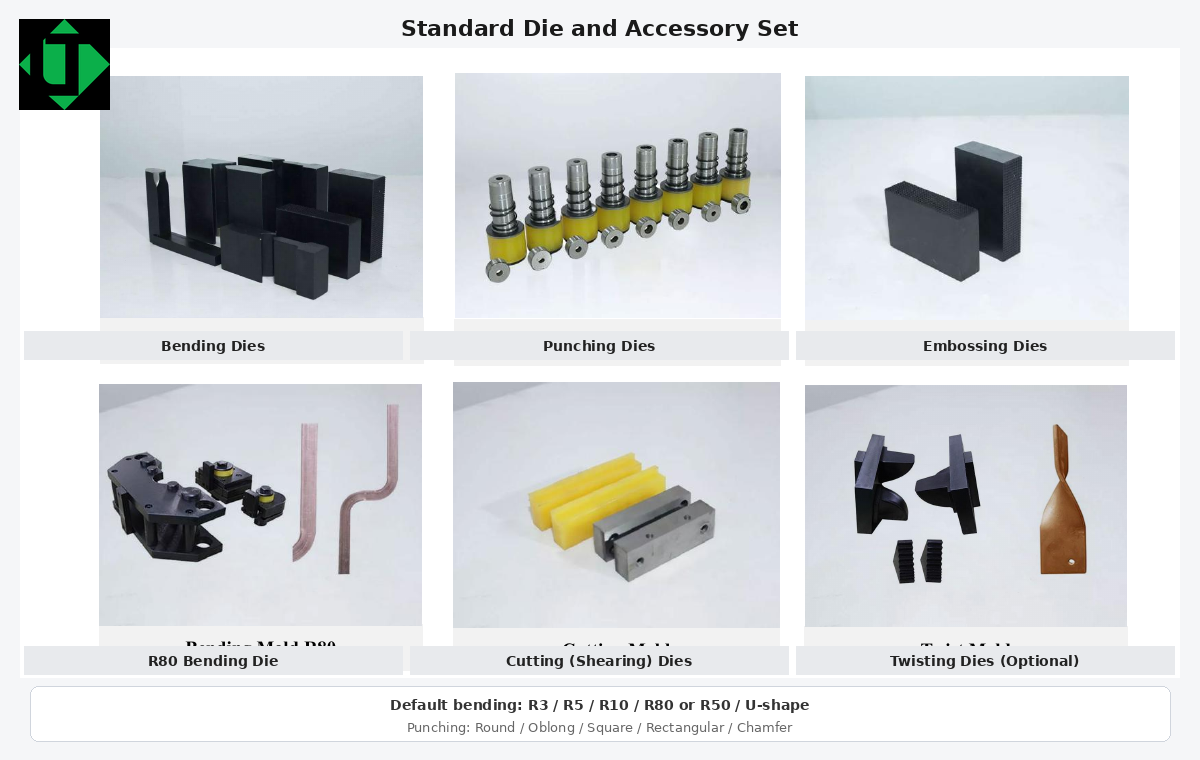
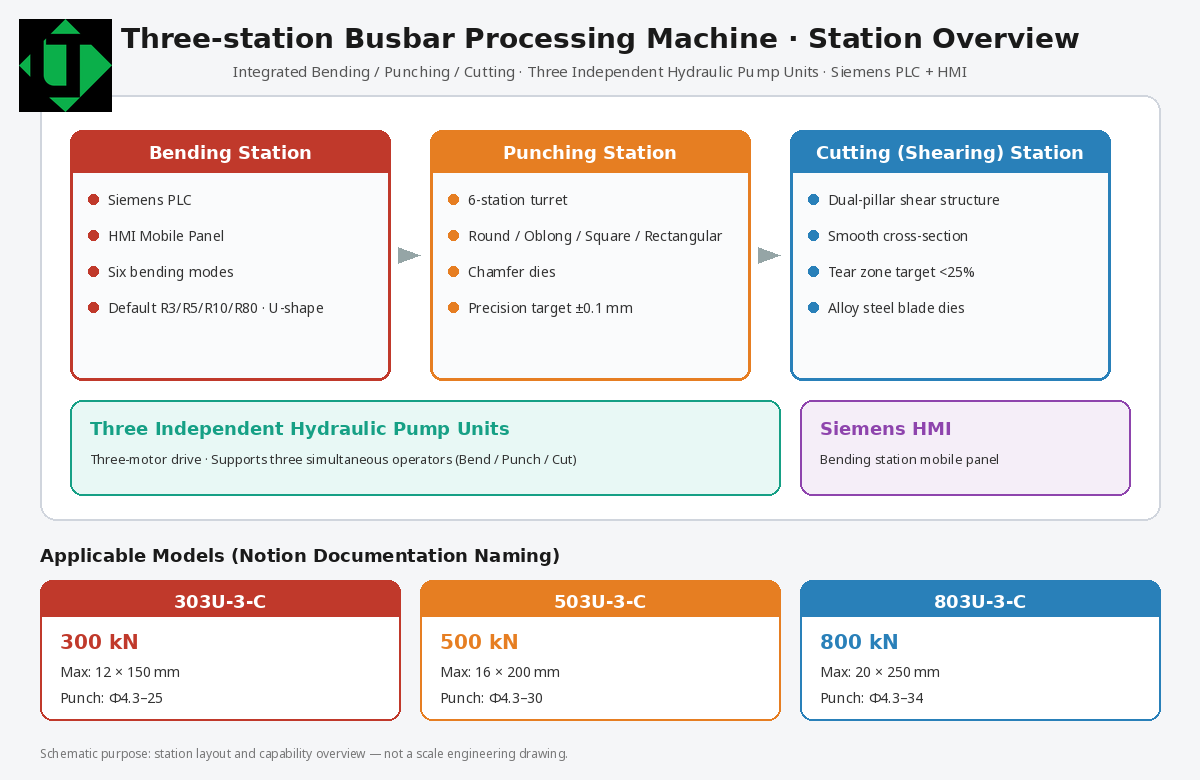
De la primera pieza al lote de un tablero IRAM
El funcionamiento correcto no termina en el golpe de prensa. Hay que medir, kitar las barras de un mismo tablero y registrar una corrida corta si el plano se va a repetir o a exportar dentro del Mercosur. El FAT debe incluir muestras de plegado del plano real, no solo una demostración genérica.
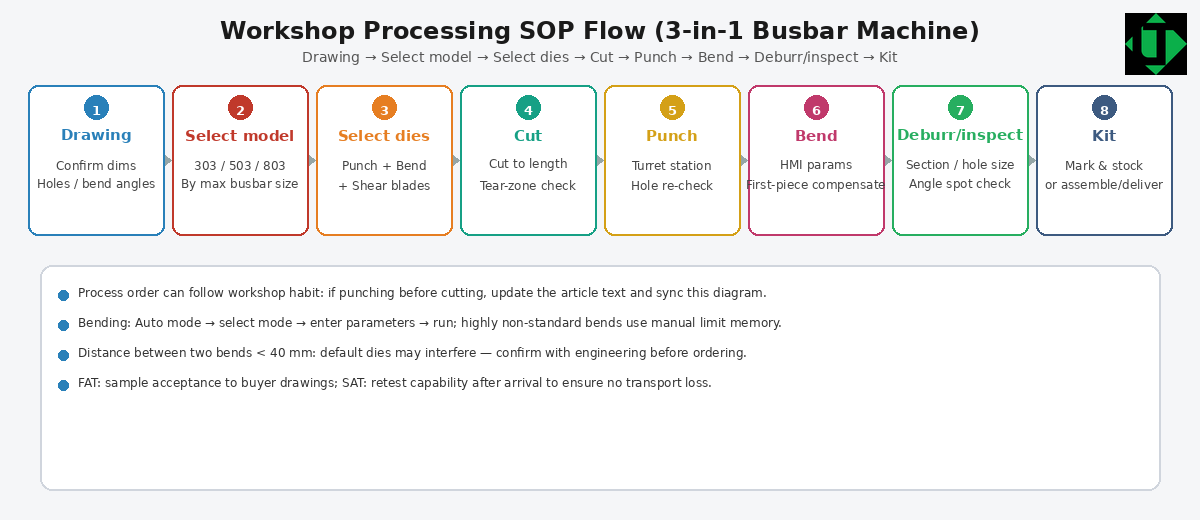
Preguntas frecuentes
¿El HMI define el ángulo final?
No. El HMI comanda la carrera y la receta. El ángulo final es el de la pieza medida, después del retorno elástico.
¿Se puede plegar cobre y aluminio en la misma estación?
Sí, con tablas de compensación y, si hace falta, prácticas de utillaje distintas. Siempre hay que probar la primera pieza.
¿Qué pasa si el pliegue queda fuera de cota?
Se detiene la serie, se revisa matriz, referencia y tabla de retorno elástico, y no se arma el tablero con esa barra. El retrabajo en el piso es más caro que una nueva primera pieza.
Cómo pedir una cotización
Para una cotización, envíen planos, material (cobre o aluminio y temple), el ancho × espesor máximo, la lista de orificios y pliegues, las tolerancias y la tensión de alimentación a [email protected] o por WhatsApp al +86 13853146766. Más información en https://busductmachine.com/.