Español
 English
 Português
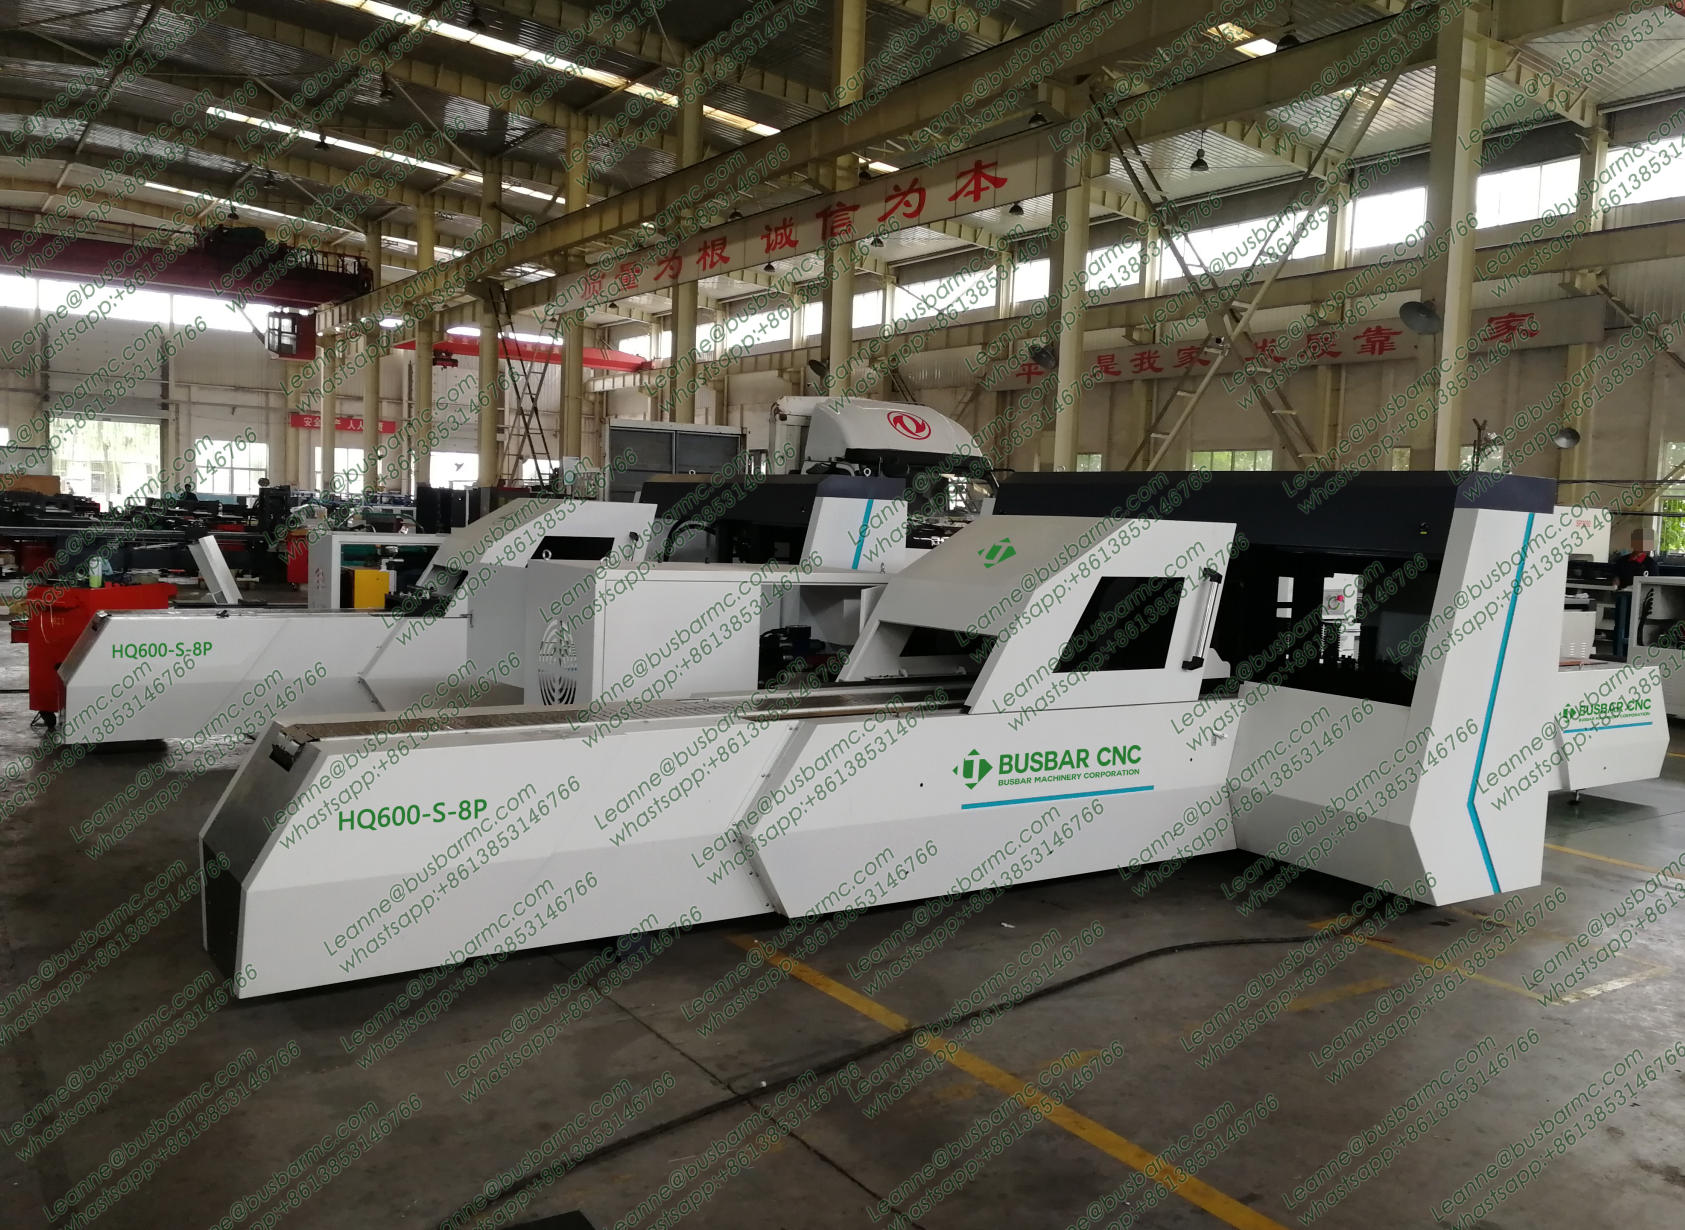
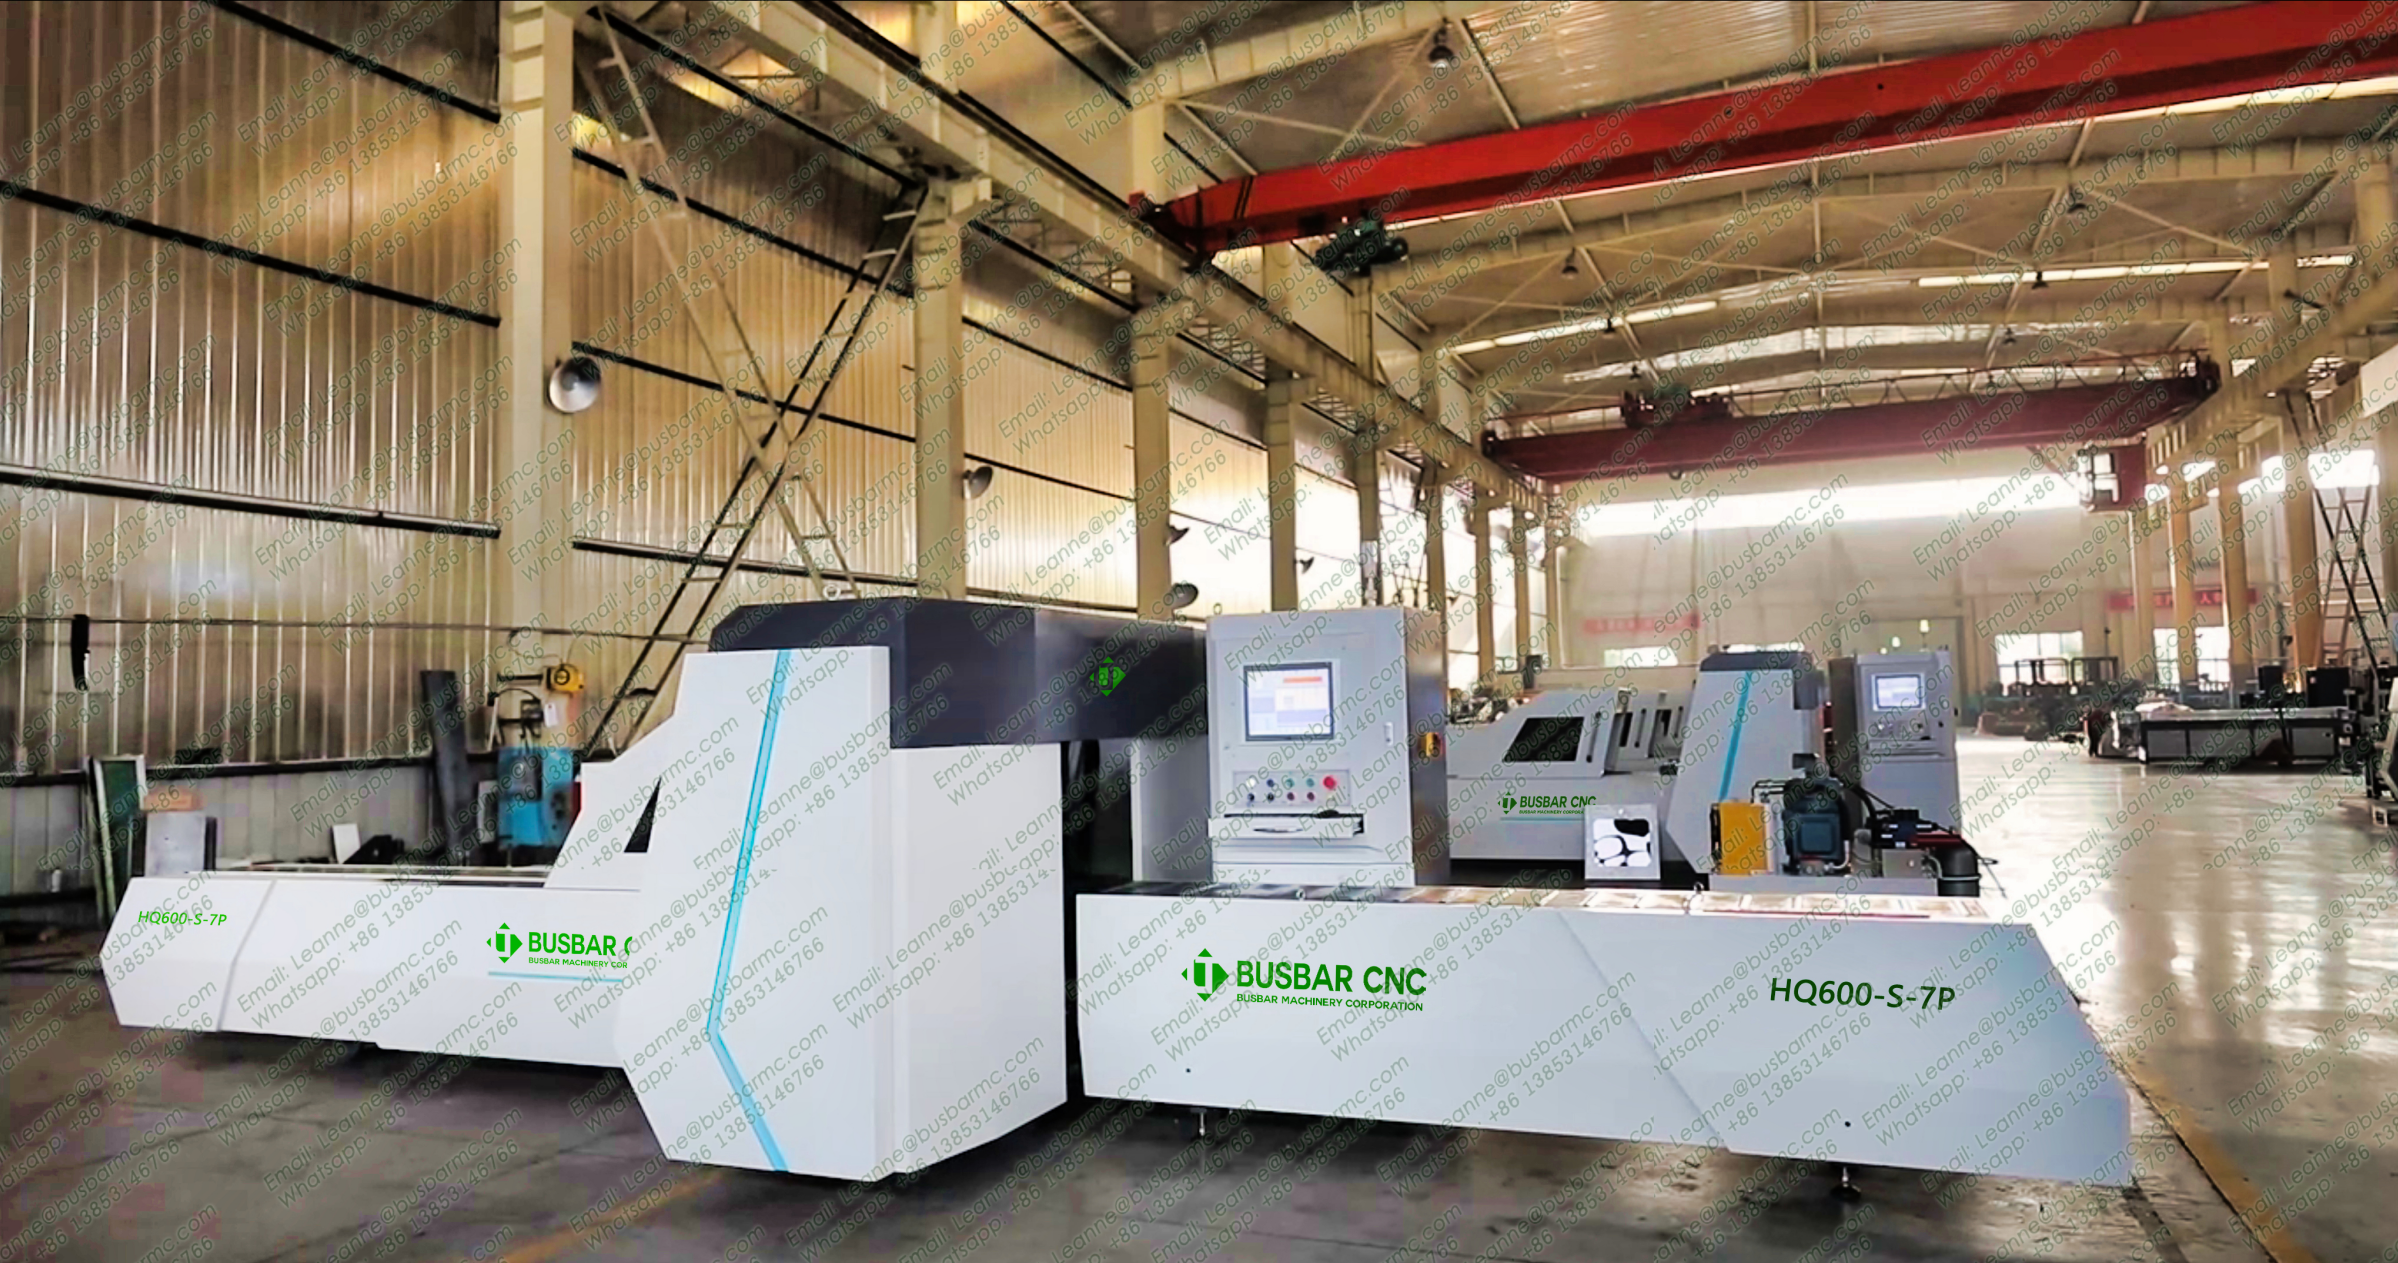
Respuesta breve: en la producción de tableros BT/MT, la dobladora se usa después del corte y del punzonado, con el plano a la vista, la matriz de radio correcta y una tabla de retorno elástico propia del material. El operario posiciona la barra, elige el modo en el HMI (automático o manual) y libera una primera pieza que se mide antes de lanzar el lote. En las 3 en 1 LT 303U-3-C, 503U-3-C y 803U-3-C, esa estación comparte bastidor con el corte y el punzonado.
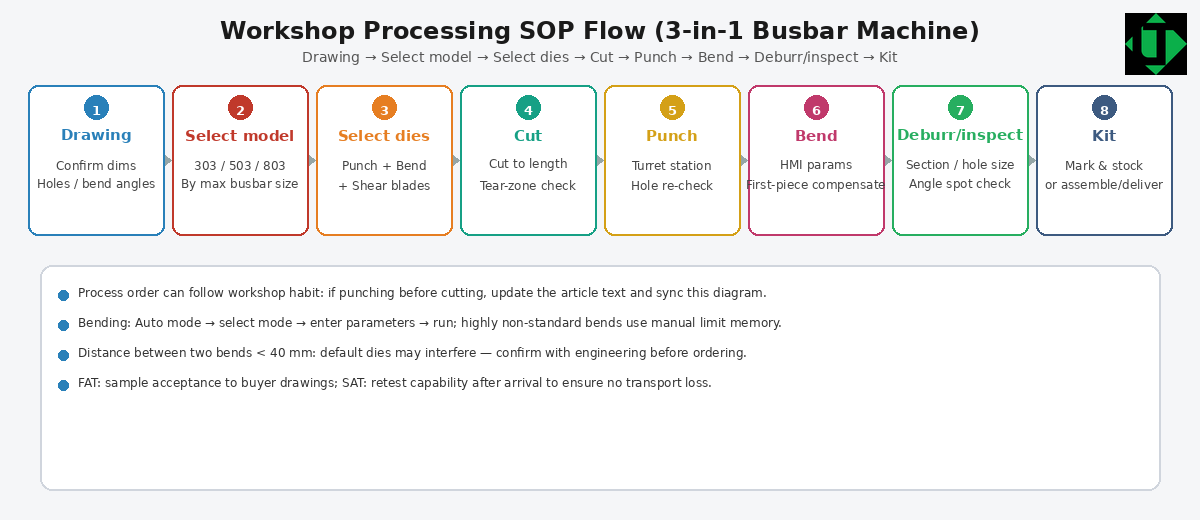
Secuencia de trabajo en el taller
- Lean el plano: material, temple, radio, ángulo, largo de patas y si el pliegue es plano o de canto.
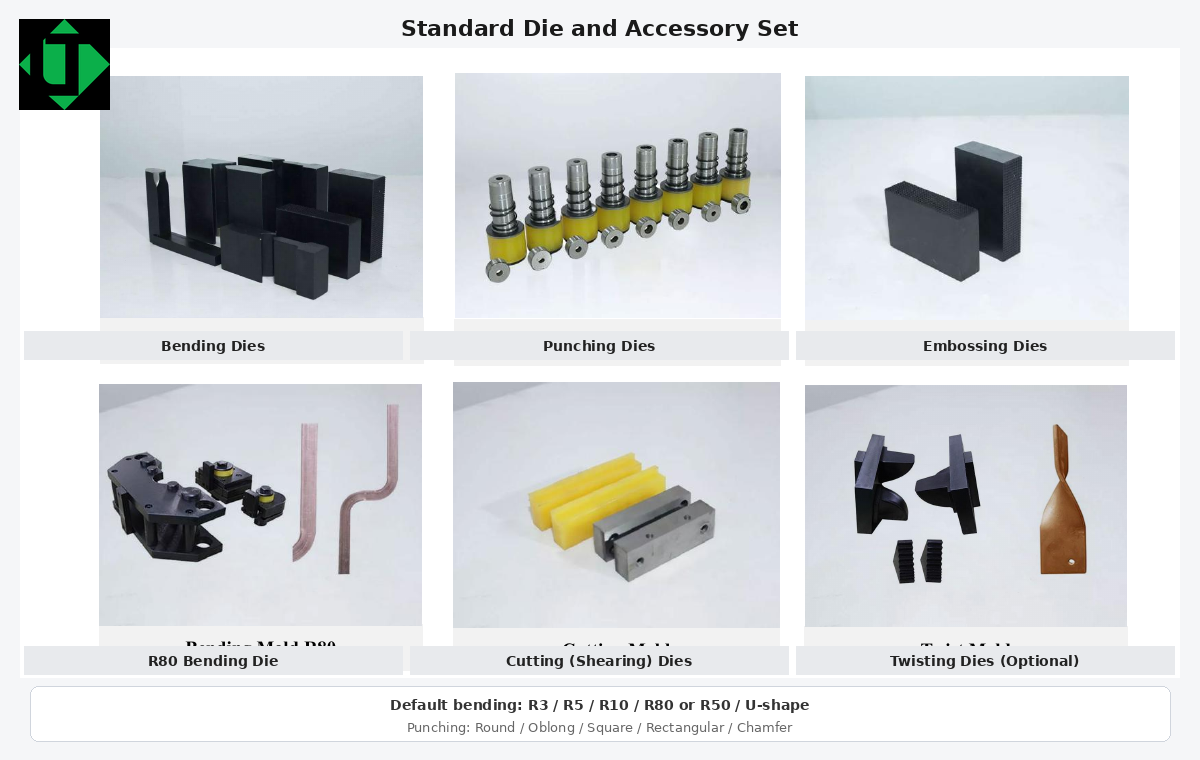
- Elijan la matriz (R3, R5, R10, R80 o R50, o matriz en U) y comprueben que no está desgastada.
- Carguen o confirmen la tabla de retorno elástico del cobre o del aluminio; no mezclen programas.
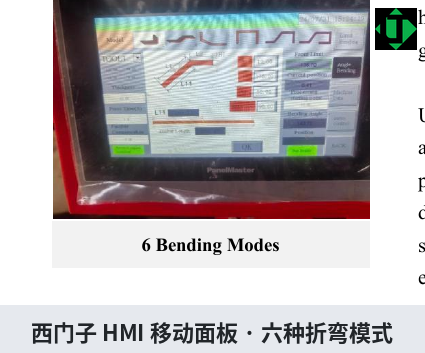
- En el HMI, usen el modo automático (longitud, espesor, ángulo) o fijen límites de carrera en modo manual.
- Hagan una primera pieza, midan ángulo, radio y cotas, y recién entonces lancen la serie.
- Inspeccionen rebabas o marcas de matriz que puedan impedir el armado del tablero IRAM/IEC.
Prácticas que evitan retrabajo en tableros BT/MT
- No copien un programa de cobre sobre aluminio sin una prueba.
- Revisen con ingeniería los pliegues con separación menor de unos 40 mm.
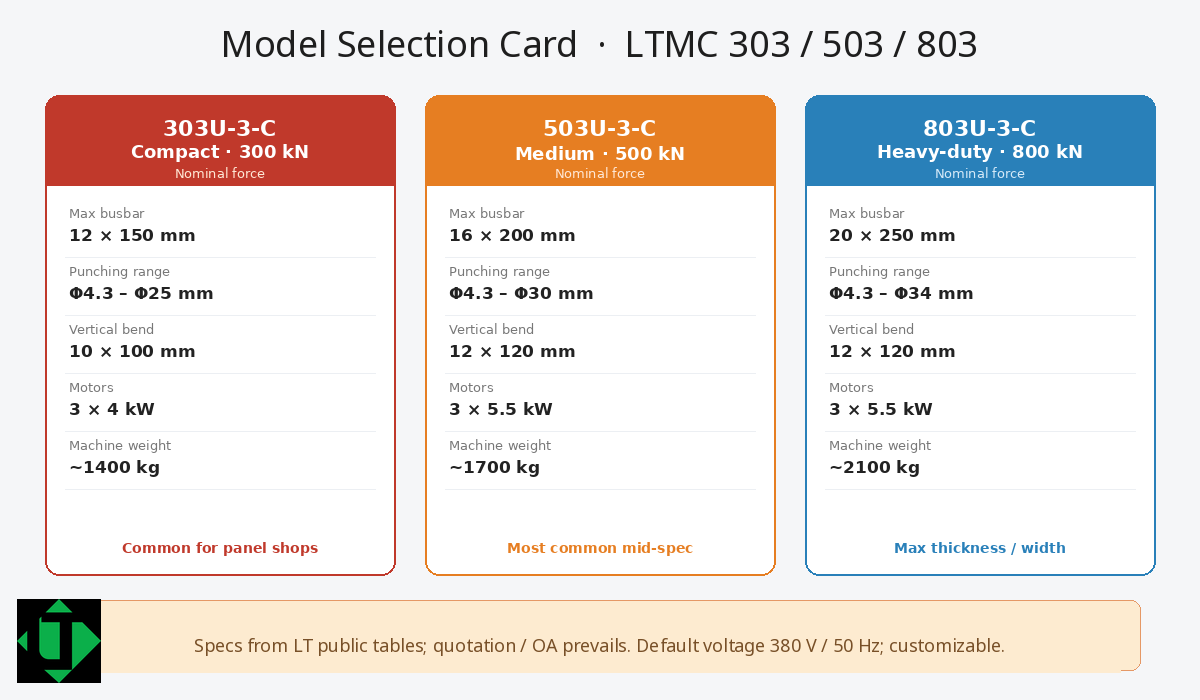
- Respeten la envolvente de plegado vertical: 10×100 mm en 303 y 12×120 mm en 503 y 803.
- En un taller de Buenos Aires, Córdoba o Rosario, dejen las barras kitadas por tablero para no mezclar cotas de distintos planos.
Control de la serie y FAT
Para un FAT o para una corrida de producción, midan primera, intermedia y última pieza con el mismo instrumento. La tolerancia de ángulo publicada es ±1° / ±0.5°, a verificar en la oferta. Una sola pieza de exhibición no representa el lote que se arma en el tablero.
Preguntas frecuentes
¿En qué orden se trabaja en una 3 en 1?
Lo habitual es cortar, punzonar y luego plegar, para no desplazar orificios ya hechos con un pliegue mal ubicado. Confirmen el orden en el plano del taller.
¿Cuándo se usa el modo manual del HMI?
En pliegues poco convencionales o cuando se fijan límites de carrera. El modo automático cubre la combinación de longitud, espesor y ángulo de los casos habituales.
¿Qué se mide en cada barra de la serie?
Al menos el ángulo liberado, las cotas de pata y, en muestreo, el radio y la superficie. La frecuencia la define el taller; el FAT debe dejarla por escrito.
Cómo pedir una cotización
Para una cotización, envíen planos, material (cobre o aluminio y temple), el ancho × espesor máximo, la lista de orificios y pliegues, las tolerancias y la tensión de alimentación a [email protected] o por WhatsApp al +86 13853146766. Más información en https://busductmachine.com/.