Español
 English
 Português
Respuesta breve: la calidad del punzonado de una barra se juzga por la posición terminada del orificio respecto del datum del plano, el tamaño o perfil, la distancia al borde, la rebaba y la deformación, no por la precisión de posicionamiento que declara el folleto. En las máquinas LT 303U-3-C, 503U-3-C y 803U-3-C, una torreta de varios puestos y un tonelaje adecuado cubren las familias habituales de redondos y ovalados cuando la matriz, la holgura y el pisador corresponden al cobre o al aluminio y a su temple.
Definir la precisión antes de preparar la máquina
En un taller que fabrica tableros según IRAM e IEC 61439, el orificio tiene que coincidir con bornes, aisladores y barras de unión. Acuerden el datum, la tolerancia de posición, el juego de orificios (redondos, ovalados u otros) y el criterio de rebaba antes del FAT. Un criterio ilustrativo de paso o rechazo es la rebaba y la deformación del borde, no solo el diámetro.
Matrices, holgura y práctica de torreta
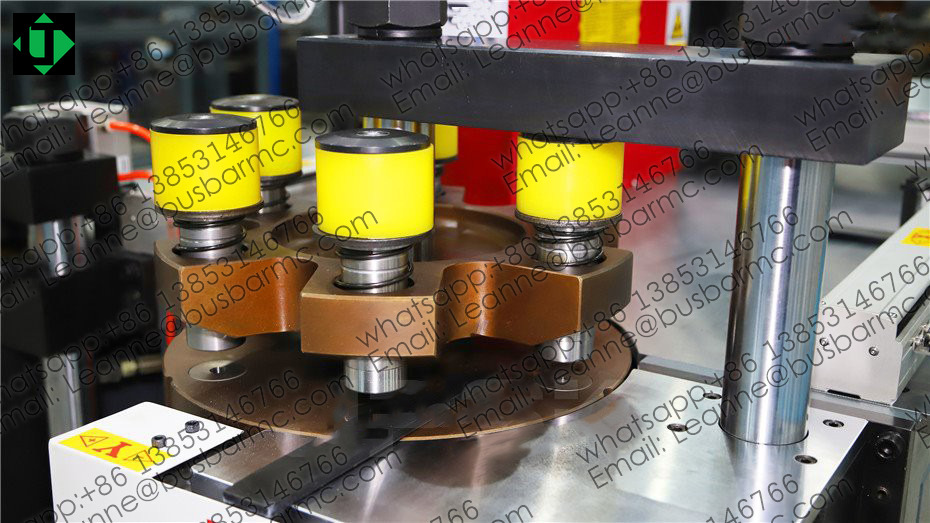
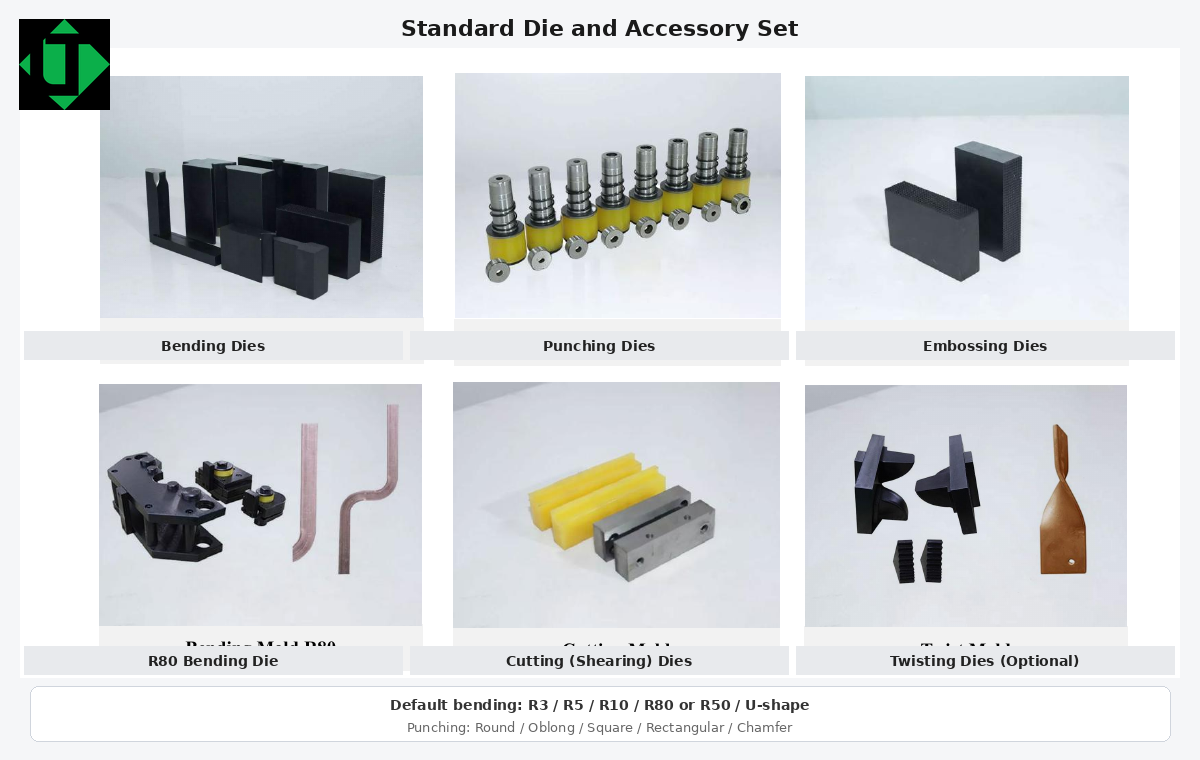
Seleccione las matrices según el material, el temple, el espesor y el perfil real. Familias ilustrativas de arranque (confirmar en el pedido): redondos Ø7, Ø9, Ø11, Ø13 y Ø17; ovalados Ø11×15, Ø13×18 y Ø17×21. Los rangos publicados de punzonado son 303 Φ4.3–Φ25, 503 Φ4.3–Φ30 y 803 Φ4.3–Φ34 mm. La holgura y el pisador deben corresponder al espesor; una holgura incorrecta agranda la rebaba y puede ovalar el orificio.
Posicionamiento: tope manual o servo / CNC
Un tope manual puede alcanzar en series cortas. El posicionamiento servo o CNC reduce la dispersión cuando un mismo kit de barras se repite, algo frecuente en tableros de distribución fabricados en Buenos Aires, Córdoba o Rosario. En todos los casos, la calidad final es el orificio en la pieza, no el dato del visor.
Capacidad de los modelos para punzonar
| Modelo | Fuerza nominal (kN) | Diámetro de punzonado (mm) | Espesor / ancho máx. (mm) | Plegado horizontal máx. (mm) | Plegado vertical máx. (mm) | Potencia de bombas |
|---|---|---|---|---|---|---|
| 303U-3-C | 300 | Φ4.3–Φ25 | 12 / 150 | 150 / 12 | 10×100 | 3×4 kW |
| 503U-3-C | 500 | Φ4.3–Φ30 | 16 / 200 | 200 / 16 | 12×120 | 3×5.5 kW |
| 803U-3-C | 800 | Φ4.3–Φ34 | 20 / 250 | 250 / 20 | 12×120 | 3×5.5 kW |
Los valores provienen de las tablas públicas de LT / LTMC para 303U-3-C, 503U-3-C y 803U-3-C. La clase de espesor debe confirmarse siempre junto con el ancho, la geometría de orificios y pliegues, y las muestras del FAT. Tolerancia de ángulo publicada: ±1° / ±0.5° (verificar en la oferta y en el FAT). Tensión habitual de exportación: 380 V / 50 Hz; otras tensiones (400 V 60 Hz, 415 V 50 Hz, 220 V 60 Hz) se declaran en el pedido. En la industria argentina la alimentación típica de taller es 380 V / 50 Hz.
Controles de FAT en barras punzonadas
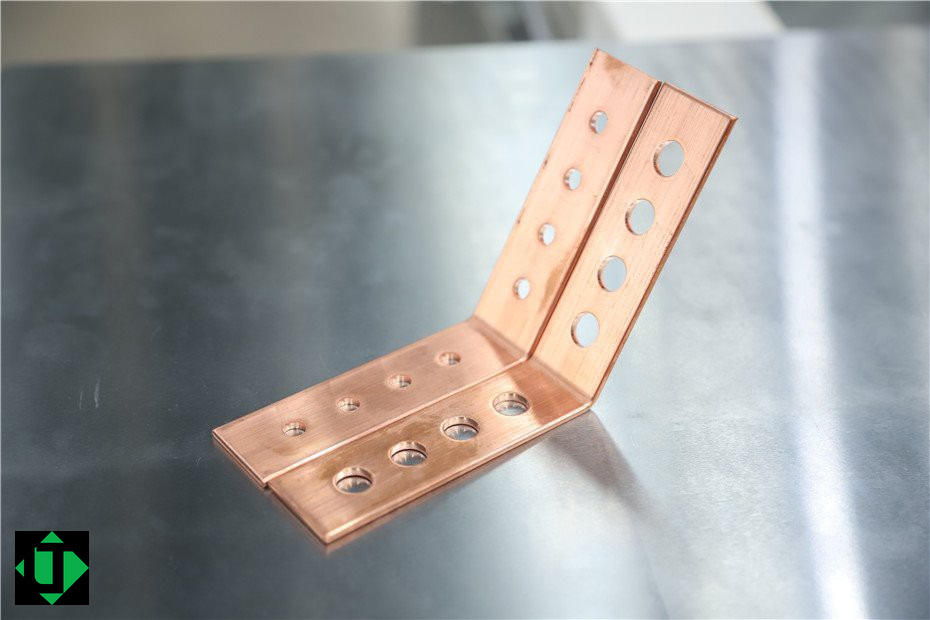
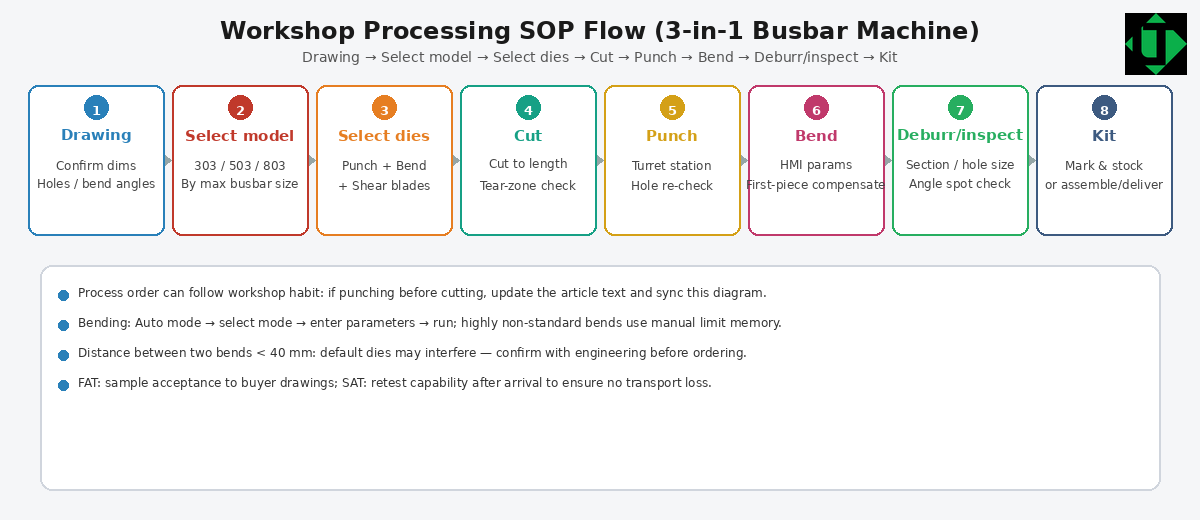
En el FAT midan posición respecto del datum, diámetro o perfil, distancia al borde y rebaba, sobre una corrida corta (primera, intermedia y última). El flujo habitual del taller es plano, corte, punzonado, plegado e inspección.
Preguntas frecuentes
¿Qué decide la precisión del orificio?
El datum del plano, la alineación de matrices, la holgura, el pisador, el tonelaje suficiente y el posicionamiento repetible.
¿La misma torreta puede punzonar cobre y aluminio?
Sí, si se revisan holgura, pisador y desgaste. No den por válido un juego aprobado solo en cobre.
¿Matrices redondas u ovaladas?
Lo define el plano del tablero. Las ovaladas son habituales para ajustes de unión; confirmen la familia en el pedido.
¿Dónde queda el punzonado en una 3 en 1?
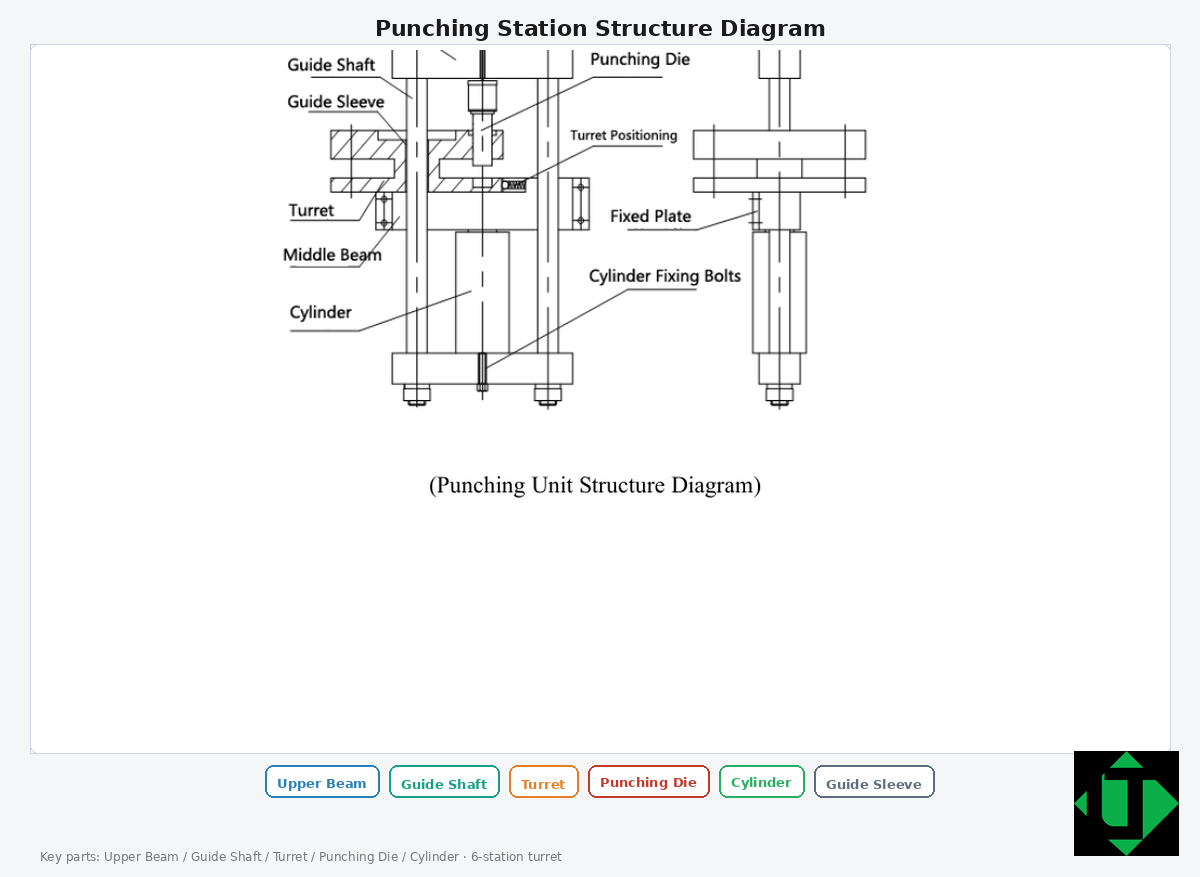
Es una de las tres estaciones del bastidor, con bomba independiente, junto al corte y al plegado.
Cómo pedir una cotización
Para una cotización, envíen planos, material (cobre o aluminio y temple), el ancho × espesor máximo, la lista de orificios y pliegues, las tolerancias y la tensión de alimentación a [email protected] o por WhatsApp al +86 13853146766. Más información en https://busductmachine.com/.