Español
 English
 Português
Respuesta breve: una dobladora de barras posiciona una planchuela de cobre o aluminio respecto de una matriz y aplica una fuerza controlada para formar los ángulos y las geometrías del plano, destinadas a tableros, transformadores, paneles y equipos de distribución. La máquina se juzga por el ángulo liberado, la posición de la línea de plegado, el radio interior, las pestañas, la superficie y la variación de lote, no por la fuerza nominal o por los números del controlador. En las 3 en 1 LT 303U-3-C, 503U-3-C y 803U-3-C, el plegado es una de las tres estaciones del mismo bastidor.
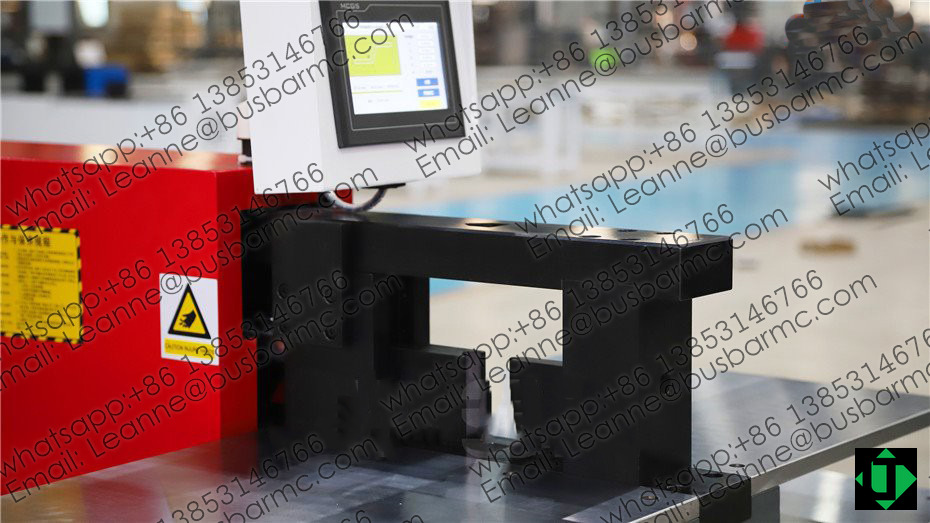
Cómo se forma un pliegue de tablero
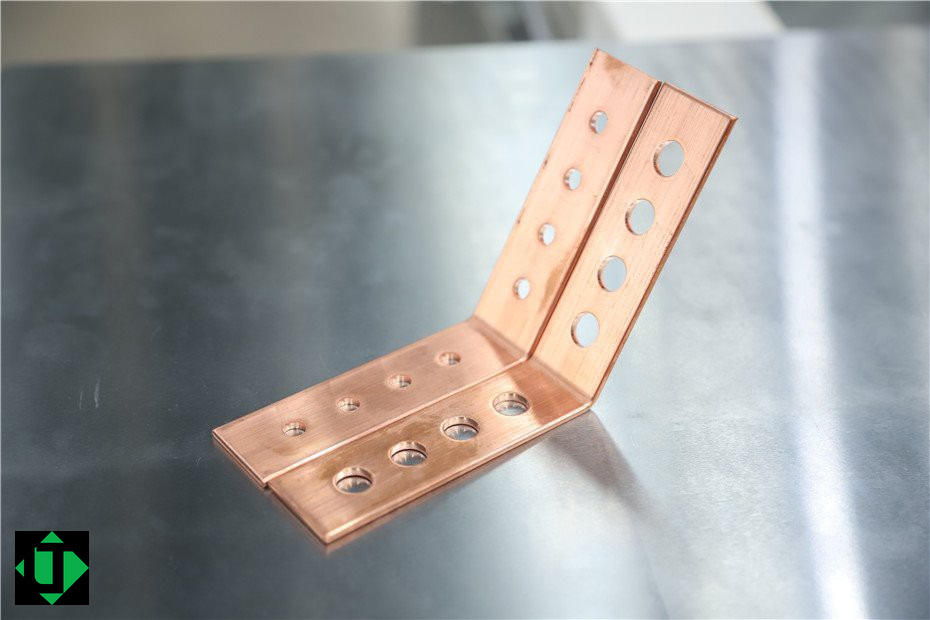
Las dobladoras pensadas para barras se enfocan en anchos de conductor y en geometrías habituales en L, U, Z o desfase, las que un taller de Buenos Aires, Córdoba o Rosario usa para acomodar barras dentro de un tablero o una celda. El radio debe guardar relación con el espesor. El ángulo que se programa o se muestra no es el ángulo terminado hasta que se prueba el retorno elástico.
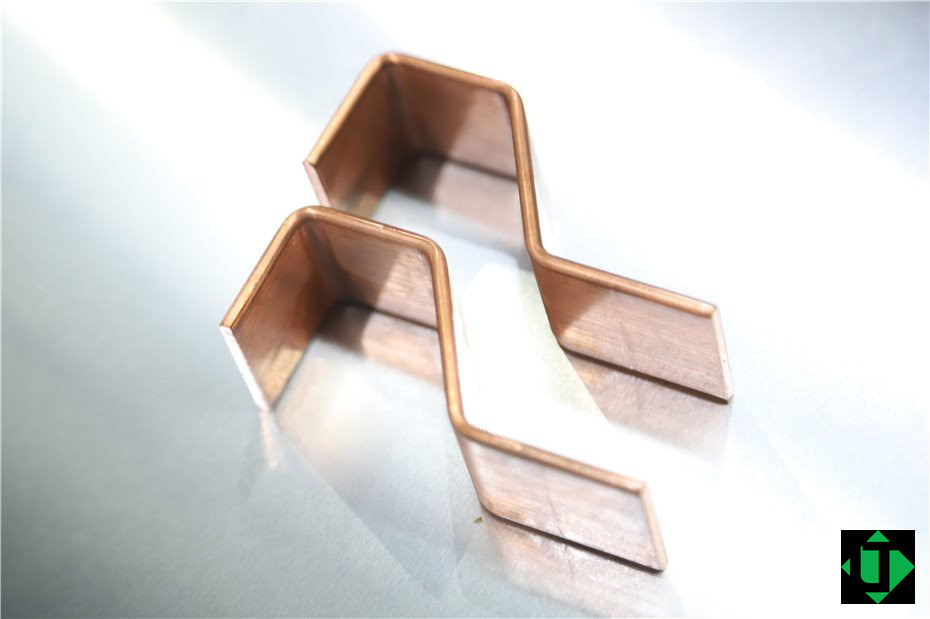
Plegado plano y plegado vertical (de canto)
El plegado plano se hace en el plano del espesor y cubre la clase máxima de ancho × espesor del modelo. El plegado vertical o de canto se hace en el plano del ancho y tiene una envolvente publicada más estrecha: 10×100 mm en 303U-3-C y 12×120 mm en 503U-3-C y 803U-3-C. Los pliegues muy próximos, con separación menor de unos 40 mm, requieren revisión de ingeniería.
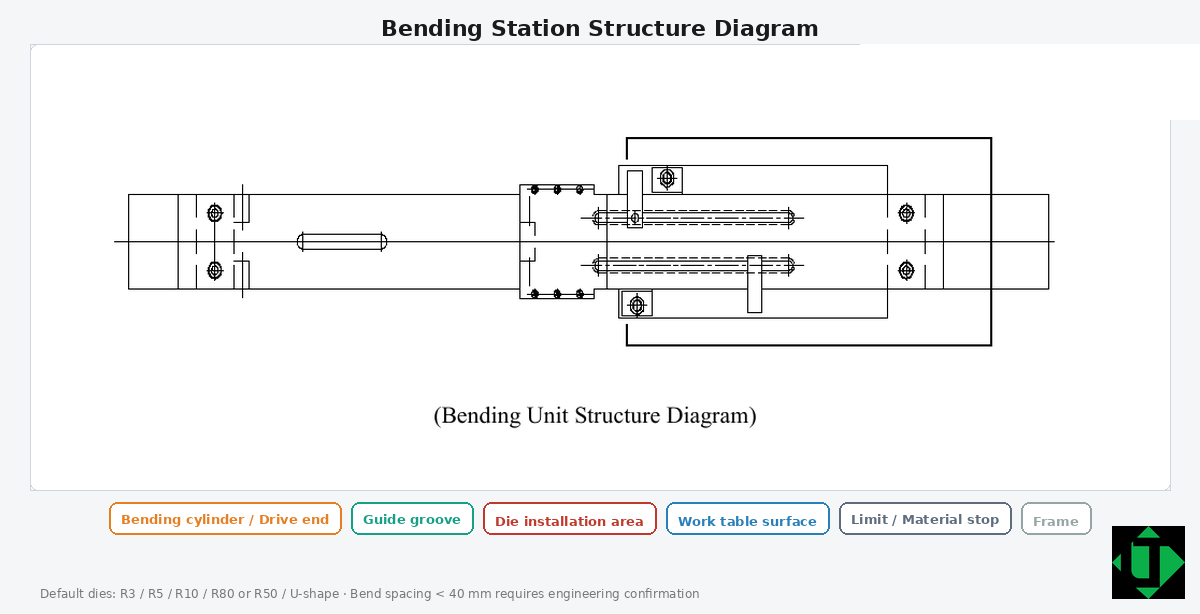
Dónde queda el plegado en una 3 en 1 LT
| Modelo | Fuerza nominal (kN) | Diámetro de punzonado (mm) | Espesor / ancho máx. (mm) | Plegado horizontal máx. (mm) | Plegado vertical máx. (mm) | Potencia de bombas |
|---|---|---|---|---|---|---|
| 303U-3-C | 300 | Φ4.3–Φ25 | 12 / 150 | 150 / 12 | 10×100 | 3×4 kW |
| 503U-3-C | 500 | Φ4.3–Φ30 | 16 / 200 | 200 / 16 | 12×120 | 3×5.5 kW |
| 803U-3-C | 800 | Φ4.3–Φ34 | 20 / 250 | 250 / 20 | 12×120 | 3×5.5 kW |
Los valores provienen de las tablas públicas de LT / LTMC para 303U-3-C, 503U-3-C y 803U-3-C. La clase de espesor debe confirmarse siempre junto con el ancho, la geometría de orificios y pliegues, y las muestras del FAT. Tolerancia de ángulo publicada: ±1° / ±0.5° (verificar en la oferta y en el FAT). Tensión habitual de exportación: 380 V / 50 Hz; otras tensiones (400 V 60 Hz, 415 V 50 Hz, 220 V 60 Hz) se declaran en el pedido. En la industria argentina la alimentación típica de taller es 380 V / 50 Hz.
La tolerancia de ángulo publicada es ±1° / ±0.5° (verificar en la oferta y en el FAT). El PLC Siemens y la biblioteca de modos del HMI permiten el modo automático (longitud, espesor, ángulo) y límites de carrera en modo manual para pliegues poco convencionales.
Lista del comprador
Material y temple, sección máxima, lista de pliegues planos y de canto, radios, patas cortas, tolerancias, volumen, tensión y muestras de FAT. En un taller argentino la alimentación típica es 380 V / 50 Hz.
Preguntas frecuentes
¿Qué es una dobladora de barras?
Es una máquina o una estación que pliega barras de cobre o aluminio a la geometría del plano, con matrices y fuerza controladas.
¿El tonelaje equivale a la calidad del pliegue?
No. La calidad es la pieza liberada. El tonelaje es solo una puerta de capacidad.
¿Cobre y aluminio tienen el mismo retorno elástico?
No. El aluminio suele necesitar mayor compensación y un radio mínimo más cuidadoso. Mantengan tablas separadas.
¿Qué aporta la estación de plegado de una 3 en 1 LT?
Comparte piso con el punzonado y la cizalla, ofrece modos en el HMI y publica envolventes de plegado plano y de canto en 303, 503 y 803.
Cómo pedir una cotización
Para una cotización, envíen planos, material (cobre o aluminio y temple), el ancho × espesor máximo, la lista de orificios y pliegues, las tolerancias y la tensión de alimentación a [email protected] o por WhatsApp al +86 13853146766. Más información en https://busductmachine.com/.