Español
 English
 Português
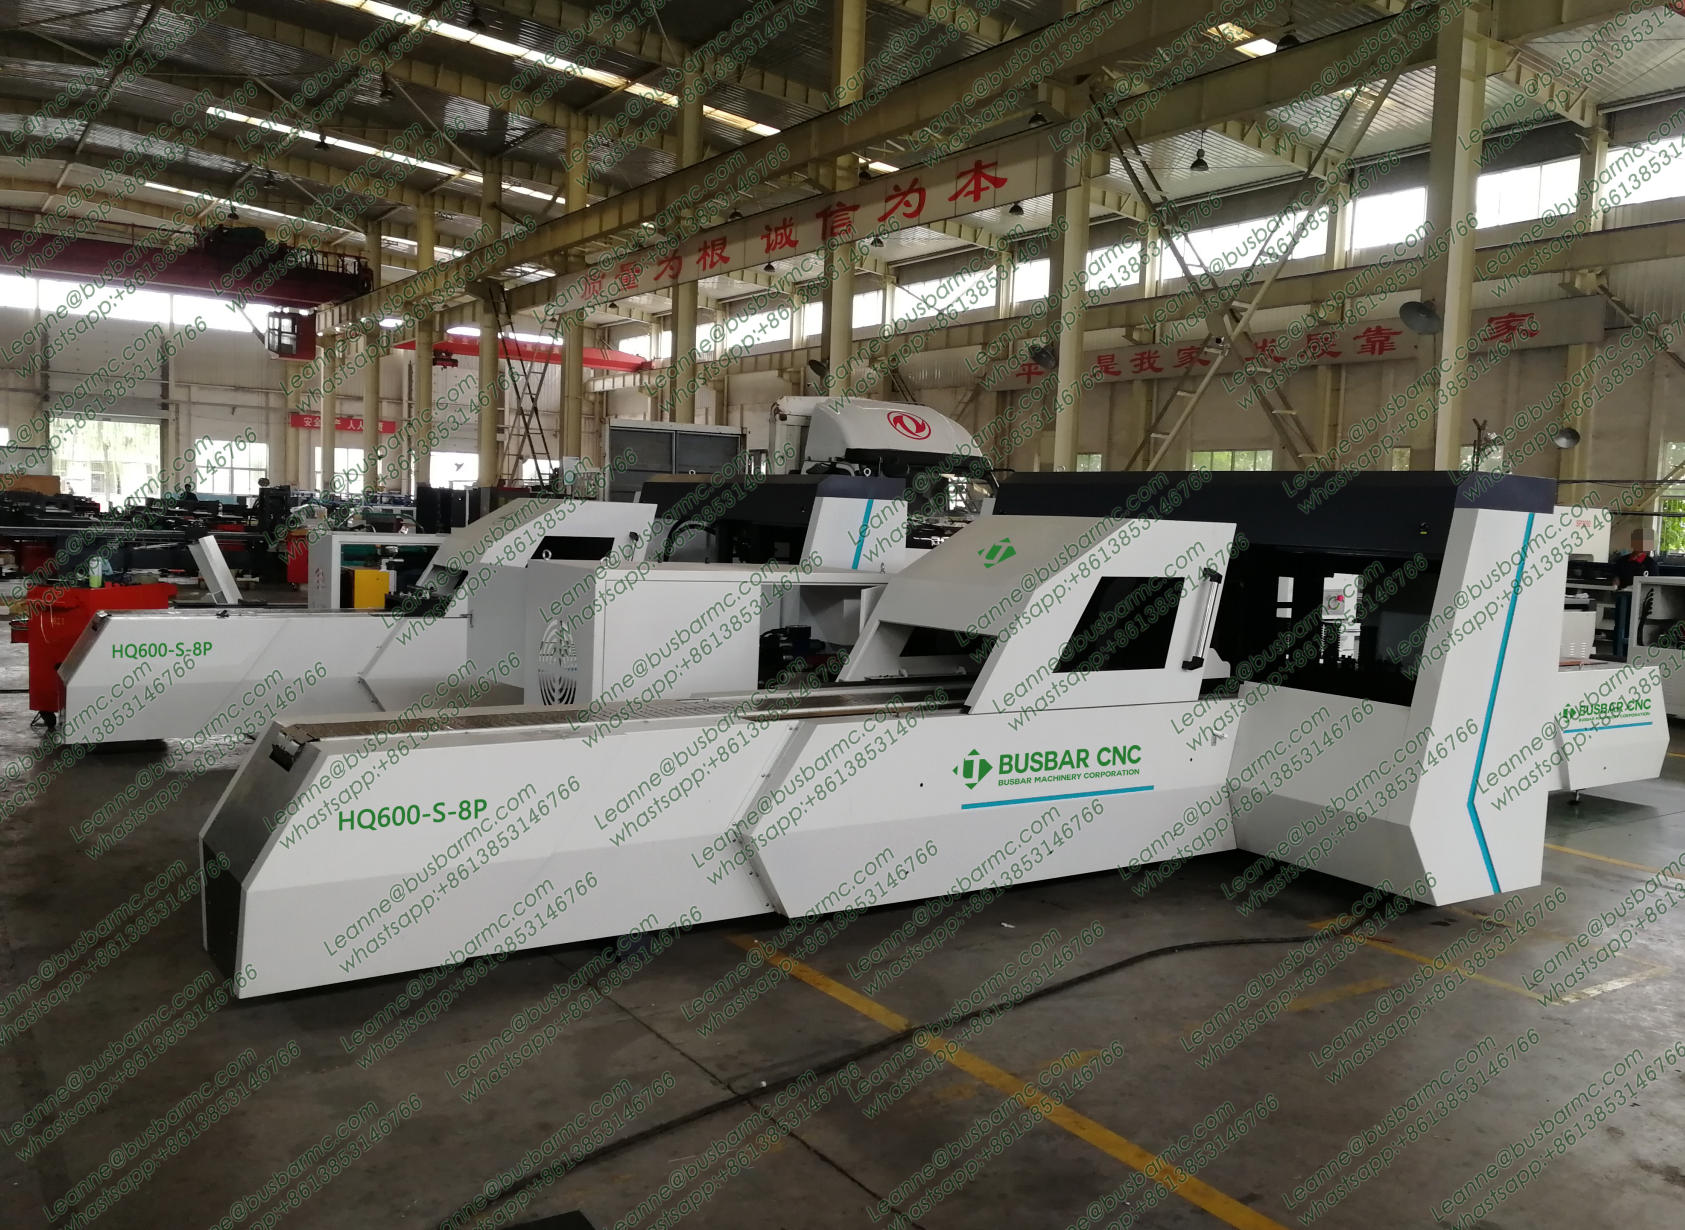
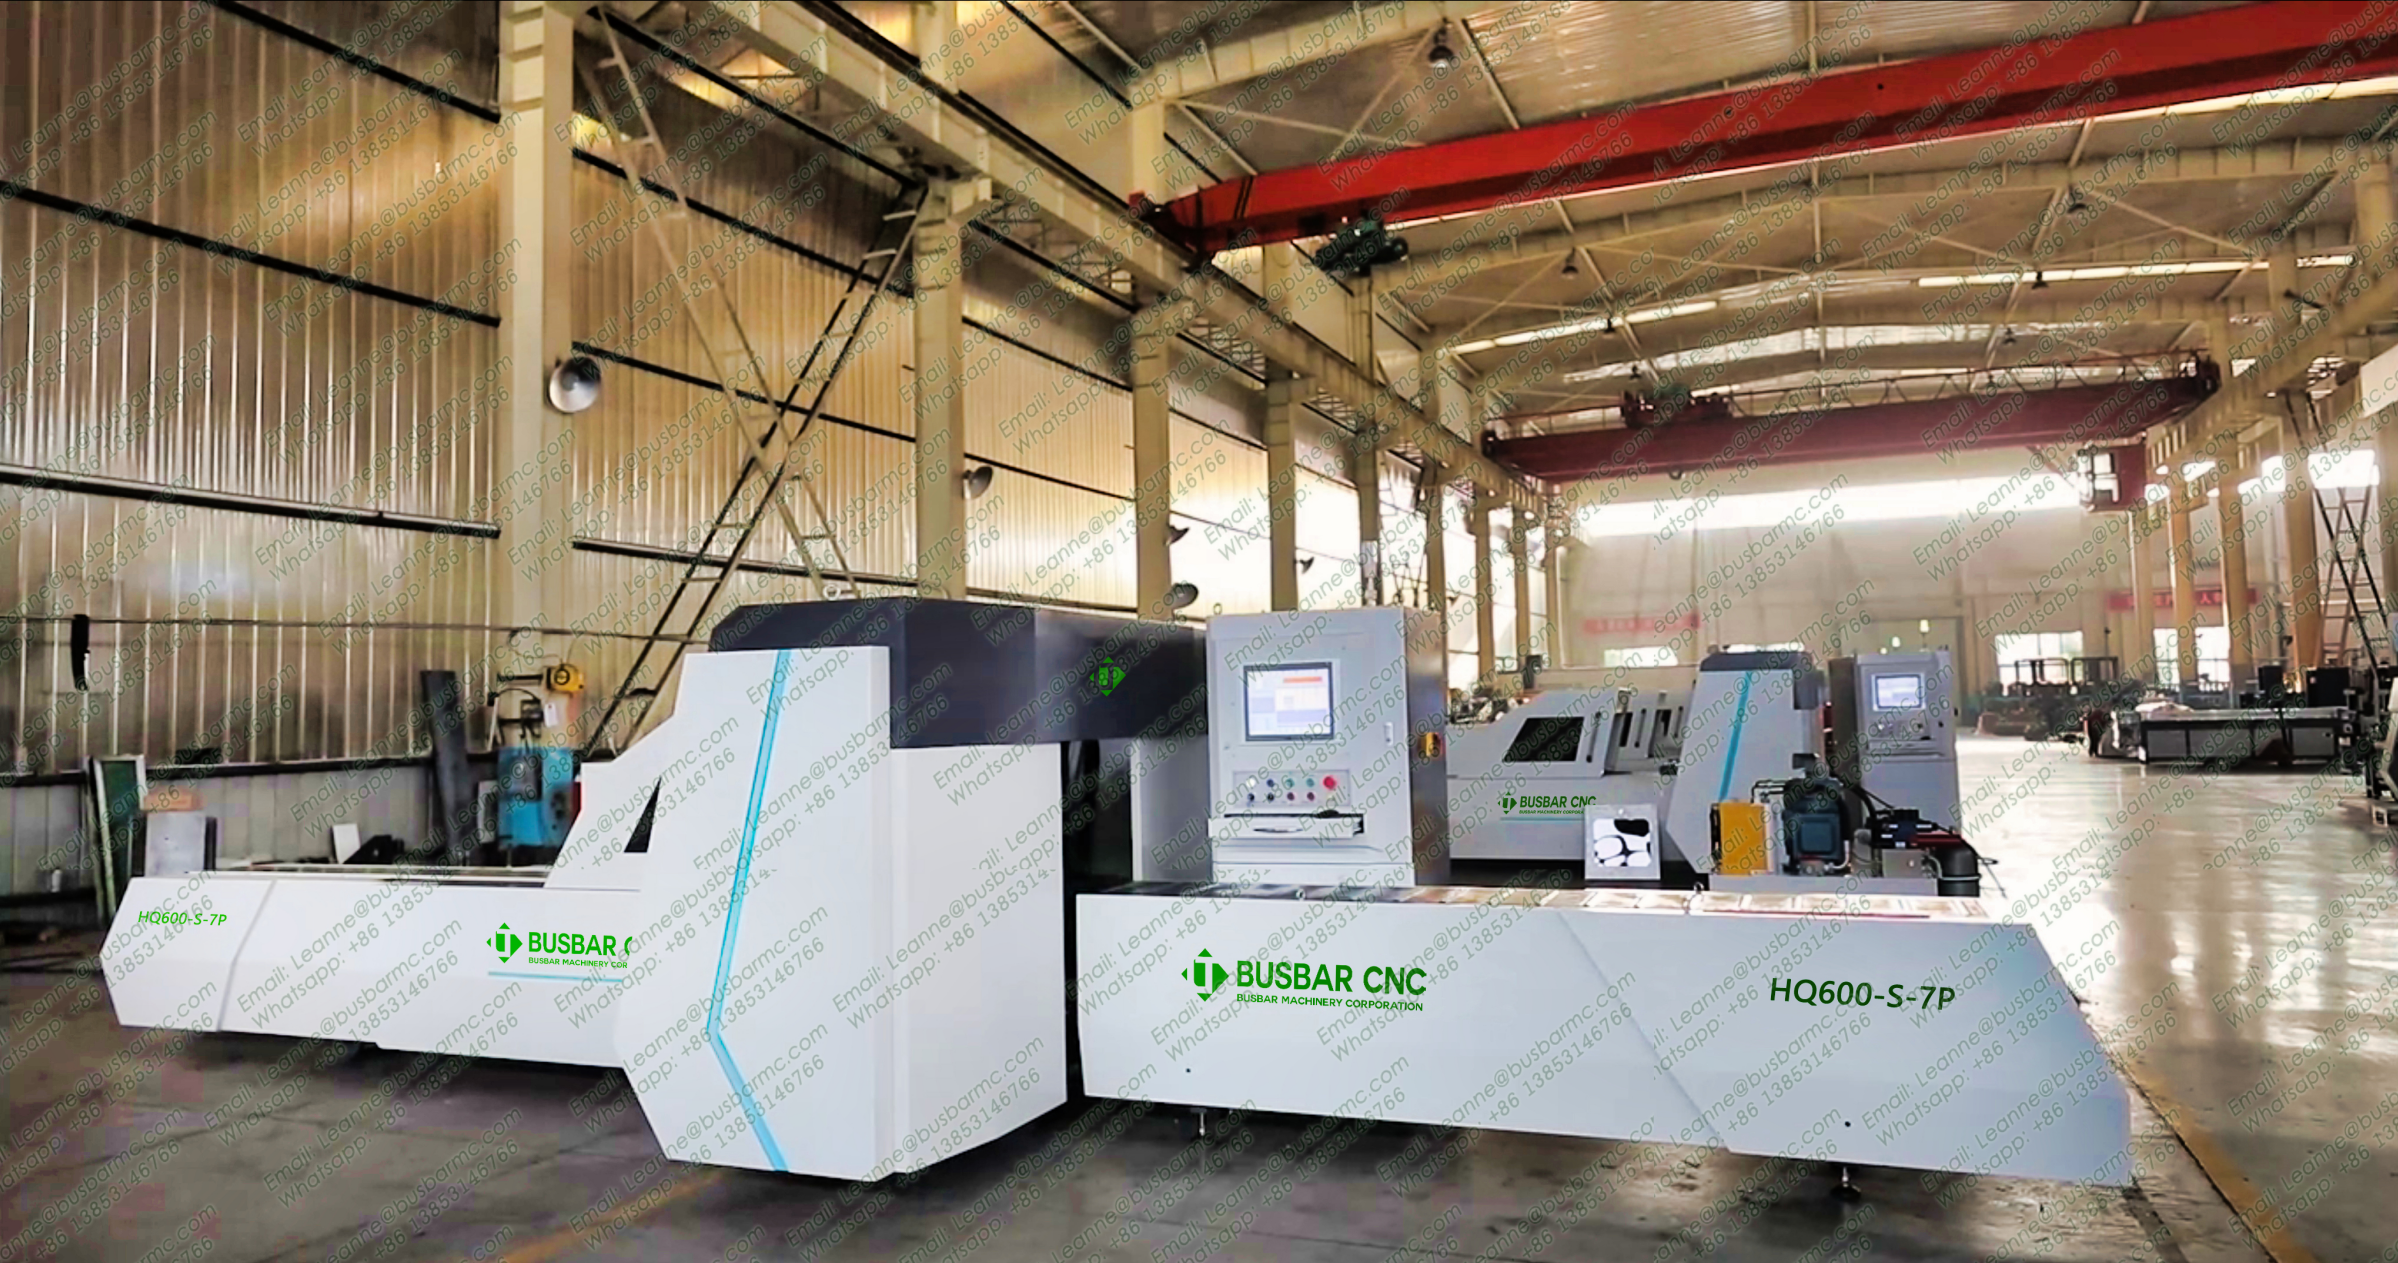
Respuesta breve: una máquina de barras con asistencia CNC o recetas en el HMI —como las 3 en 1 LT 303U-3-C, 503U-3-C y 803U-3-C— agiliza un taller de tableros cuando reduce retrabajo, acorta el tiempo hasta la primera pieza buena y permite repetir un plano sin reajustar de memoria. La eficiencia no es solo el tiempo de un golpe: incluye cambio de matriz, manipulación, medición y el lote que realmente sale conforme para un tablero IRAM/IEC.
Qué significa eficiencia en un taller de tableros
En Buenos Aires, Córdoba o Rosario, el cuello de botella rara vez es solo la prensa. Un kit de barras para un tablero BT/MT mezcla cortes, orificios y pliegues distintos. Si cada barra se mide a mano y se corrige después del armado, el tiempo se va en retrabajo. El CNC o el HMI ayudan cuando guardan longitudes, ángulos y compensaciones de retorno elástico, y cuando el operario puede volver a un plano ya probado.
Dónde se gana tiempo de verdad
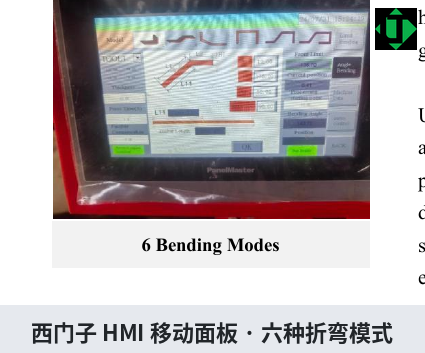
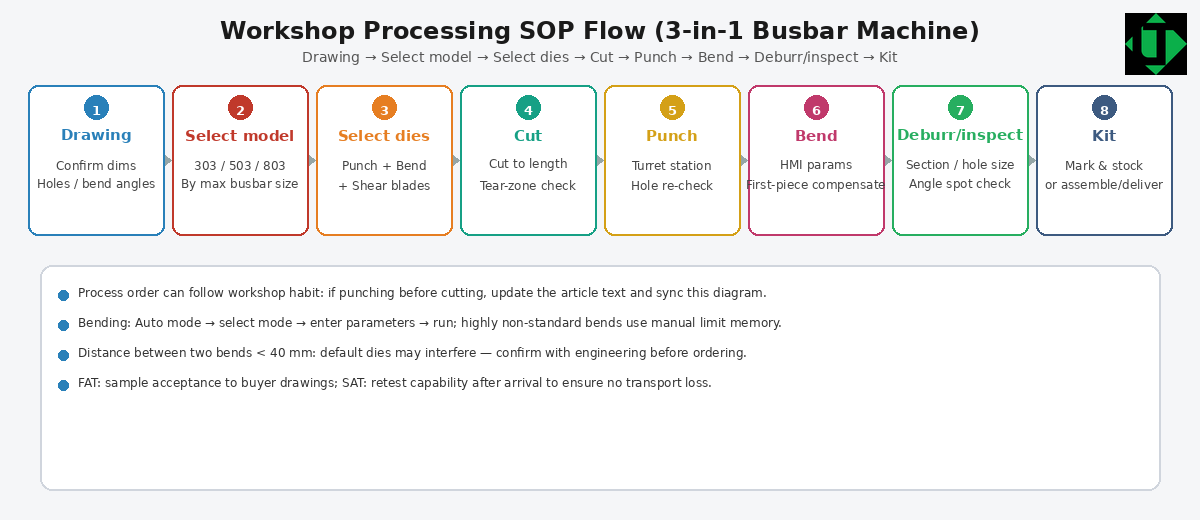
- Primera pieza: el modo automático del HMI (longitud, espesor, ángulo) reduce pruebas a ojo.
- Repetición de planos: un tablero que se fabrica varias veces para un mismo cliente o para exportación Mercosur conserva la tabla de retorno elástico.
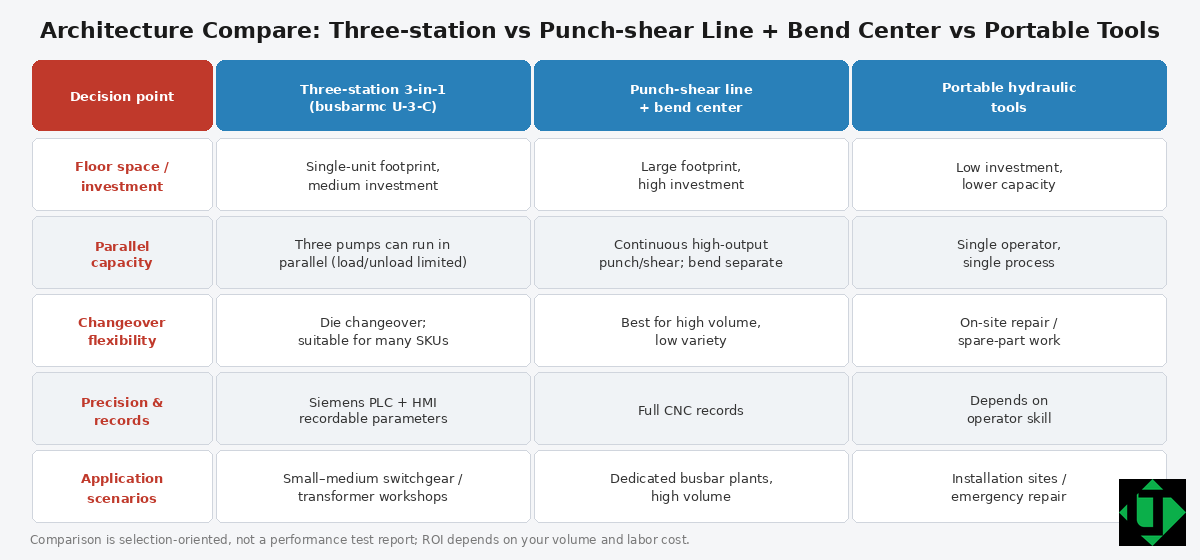
- Trabajo en paralelo: en una U-3-C con tres grupos de bomba, punzonado, corte y plegado pueden avanzar a la vez si hay personal y seguridad.
- Menos retrabajo en el armado del tablero: un orificio o un ángulo fuera de cota se paga en el piso, no en el folleto.
Lo que el CNC no hace solo
El CNC no convierte el avance de la barra en un proceso totalmente automático, salvo que así se especifique. El operario sigue colocando y guiando la planchuela en cada estación. Tampoco reemplaza una matriz desgastada ni una holgura mal elegida. La eficiencia se sostiene con utillaje en buen estado, una tabla de cobre distinta de la de aluminio, y un FAT con instrumentos.
Cómo medir la mejora en el FAT y en el piso
Acuerden una corrida corta del mismo plano, con primera, intermedia y última pieza. Registren tiempo de ciclo completo, retrabajo y desvíos de longitud o ángulo. Sin esa base, un reclamo de eficiencia no se puede comparar entre un 3 en 1 hidráulico, uno con recetas y una línea dedicada.
Preguntas frecuentes
¿Una máquina CNC de barras elimina el retrabajo?
No lo elimina por sí sola. Lo reduce cuando las recetas, las matrices y el FAT están alineados con el plano del tablero.
¿El CNC alimenta la barra de forma automática?
En las 3 en 1 LT de esta serie, el operario coloca y posiciona la barra en cada estación. El HMI ayuda a medir; no implica alimentación automática salvo que se especifique.
¿Cómo se elige entre 303, 503 y 803 para ganar eficiencia?
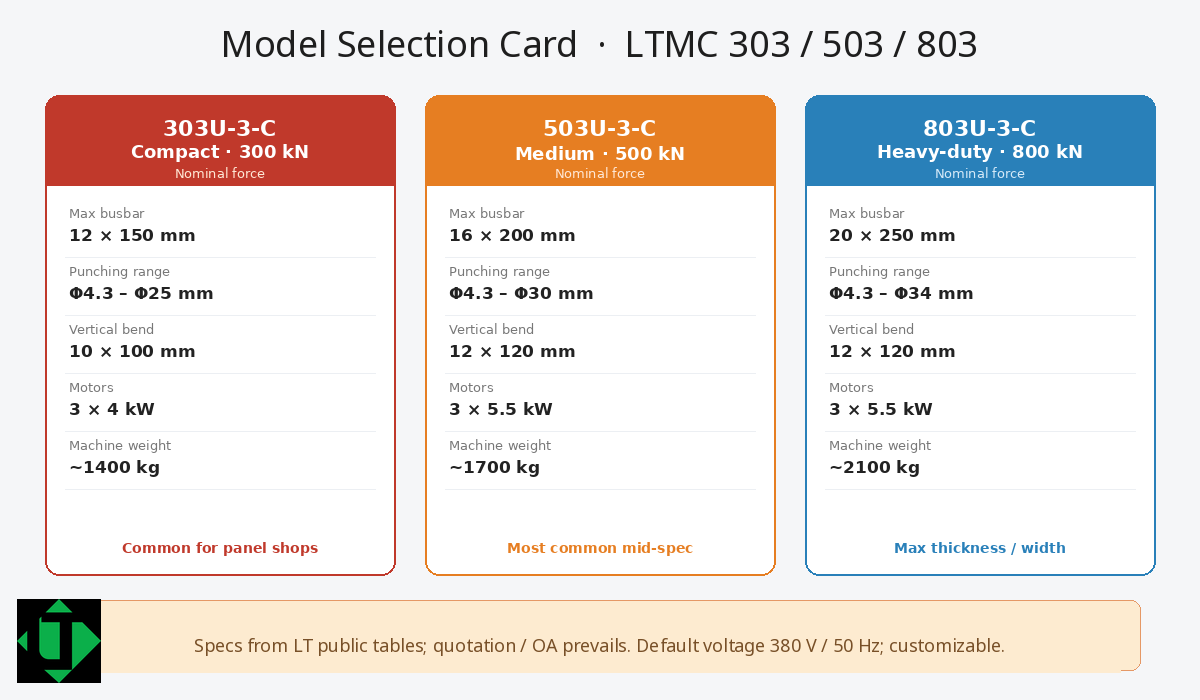
Por el trabajo más exigente de ancho × espesor y de orificio o pliegue. Una máquina justa de más obliga a excepciones manuales que comen el ahorro de tiempo.
Cómo pedir una cotización
Para una cotización, envíen planos, material (cobre o aluminio y temple), el ancho × espesor máximo, la lista de orificios y pliegues, las tolerancias y la tensión de alimentación a [email protected] o por WhatsApp al +86 13853146766. Más información en https://busductmachine.com/.