Português
 English
 Español
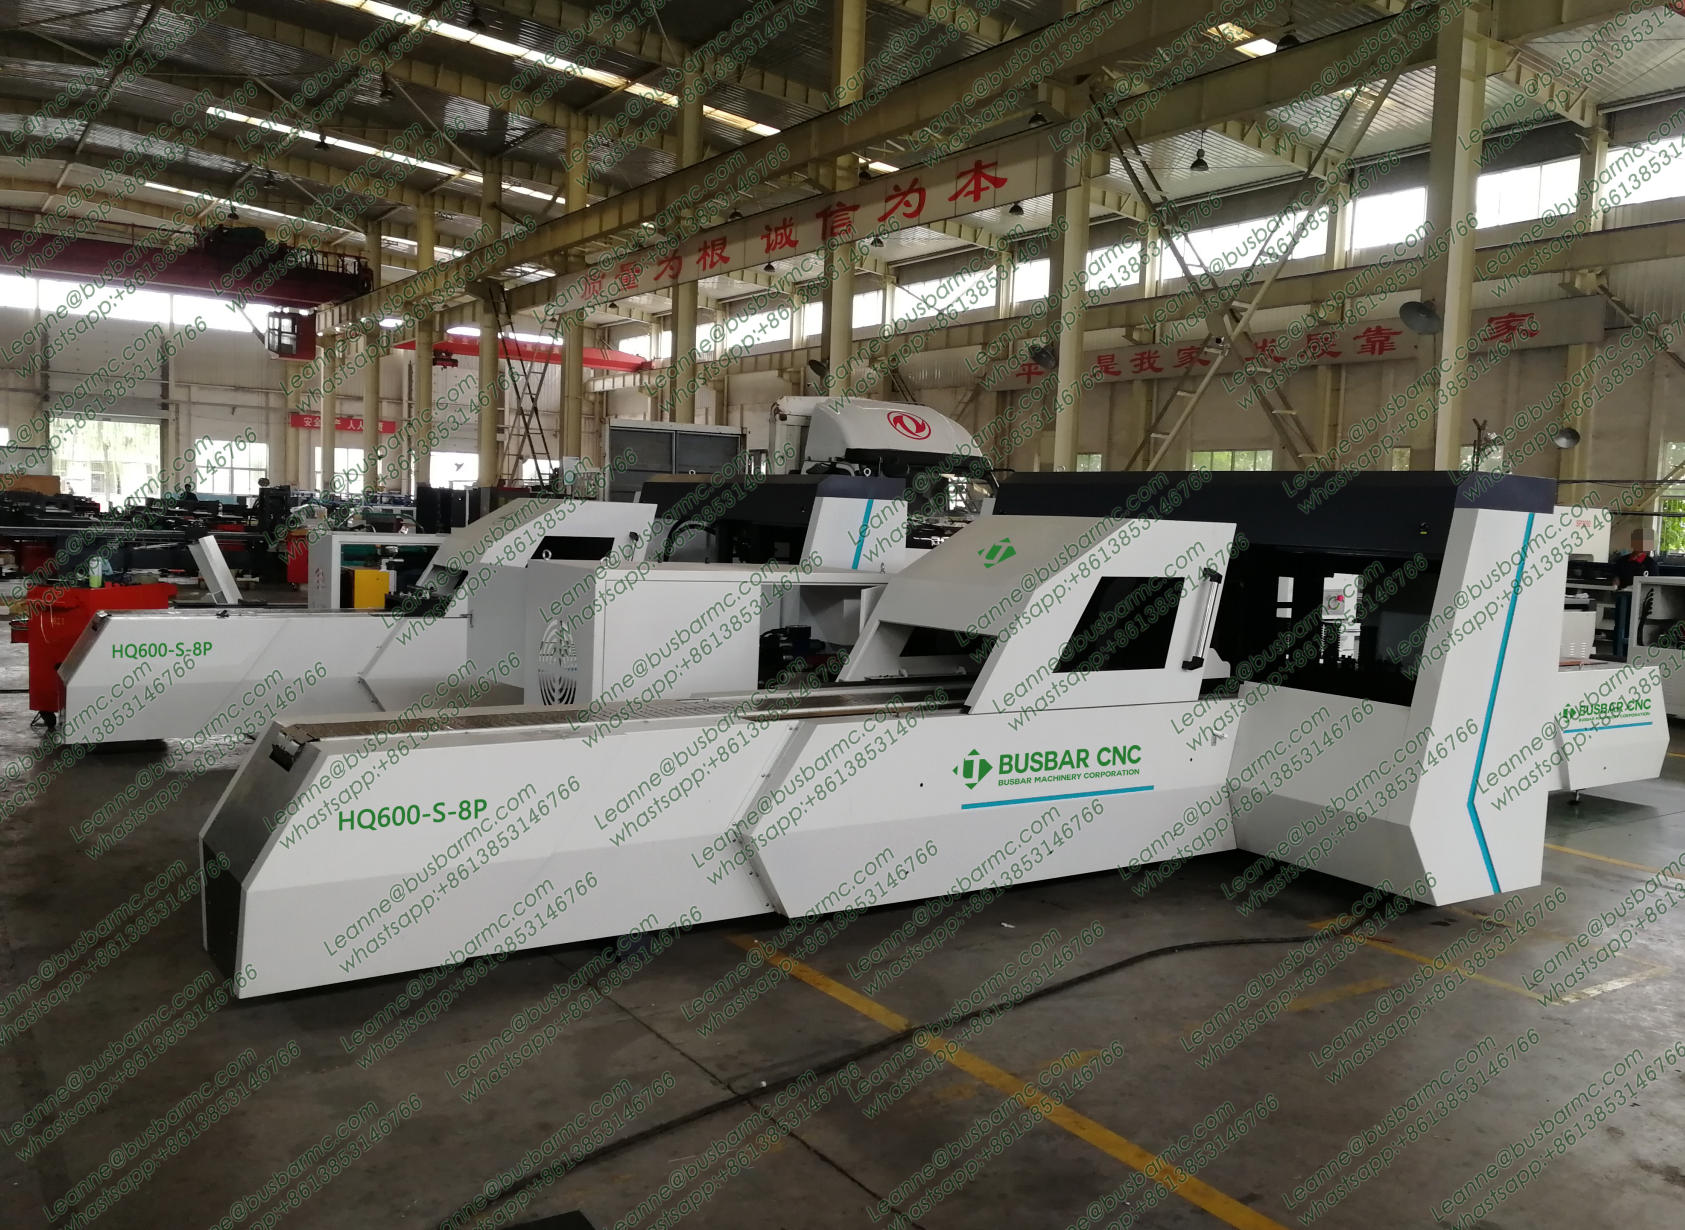
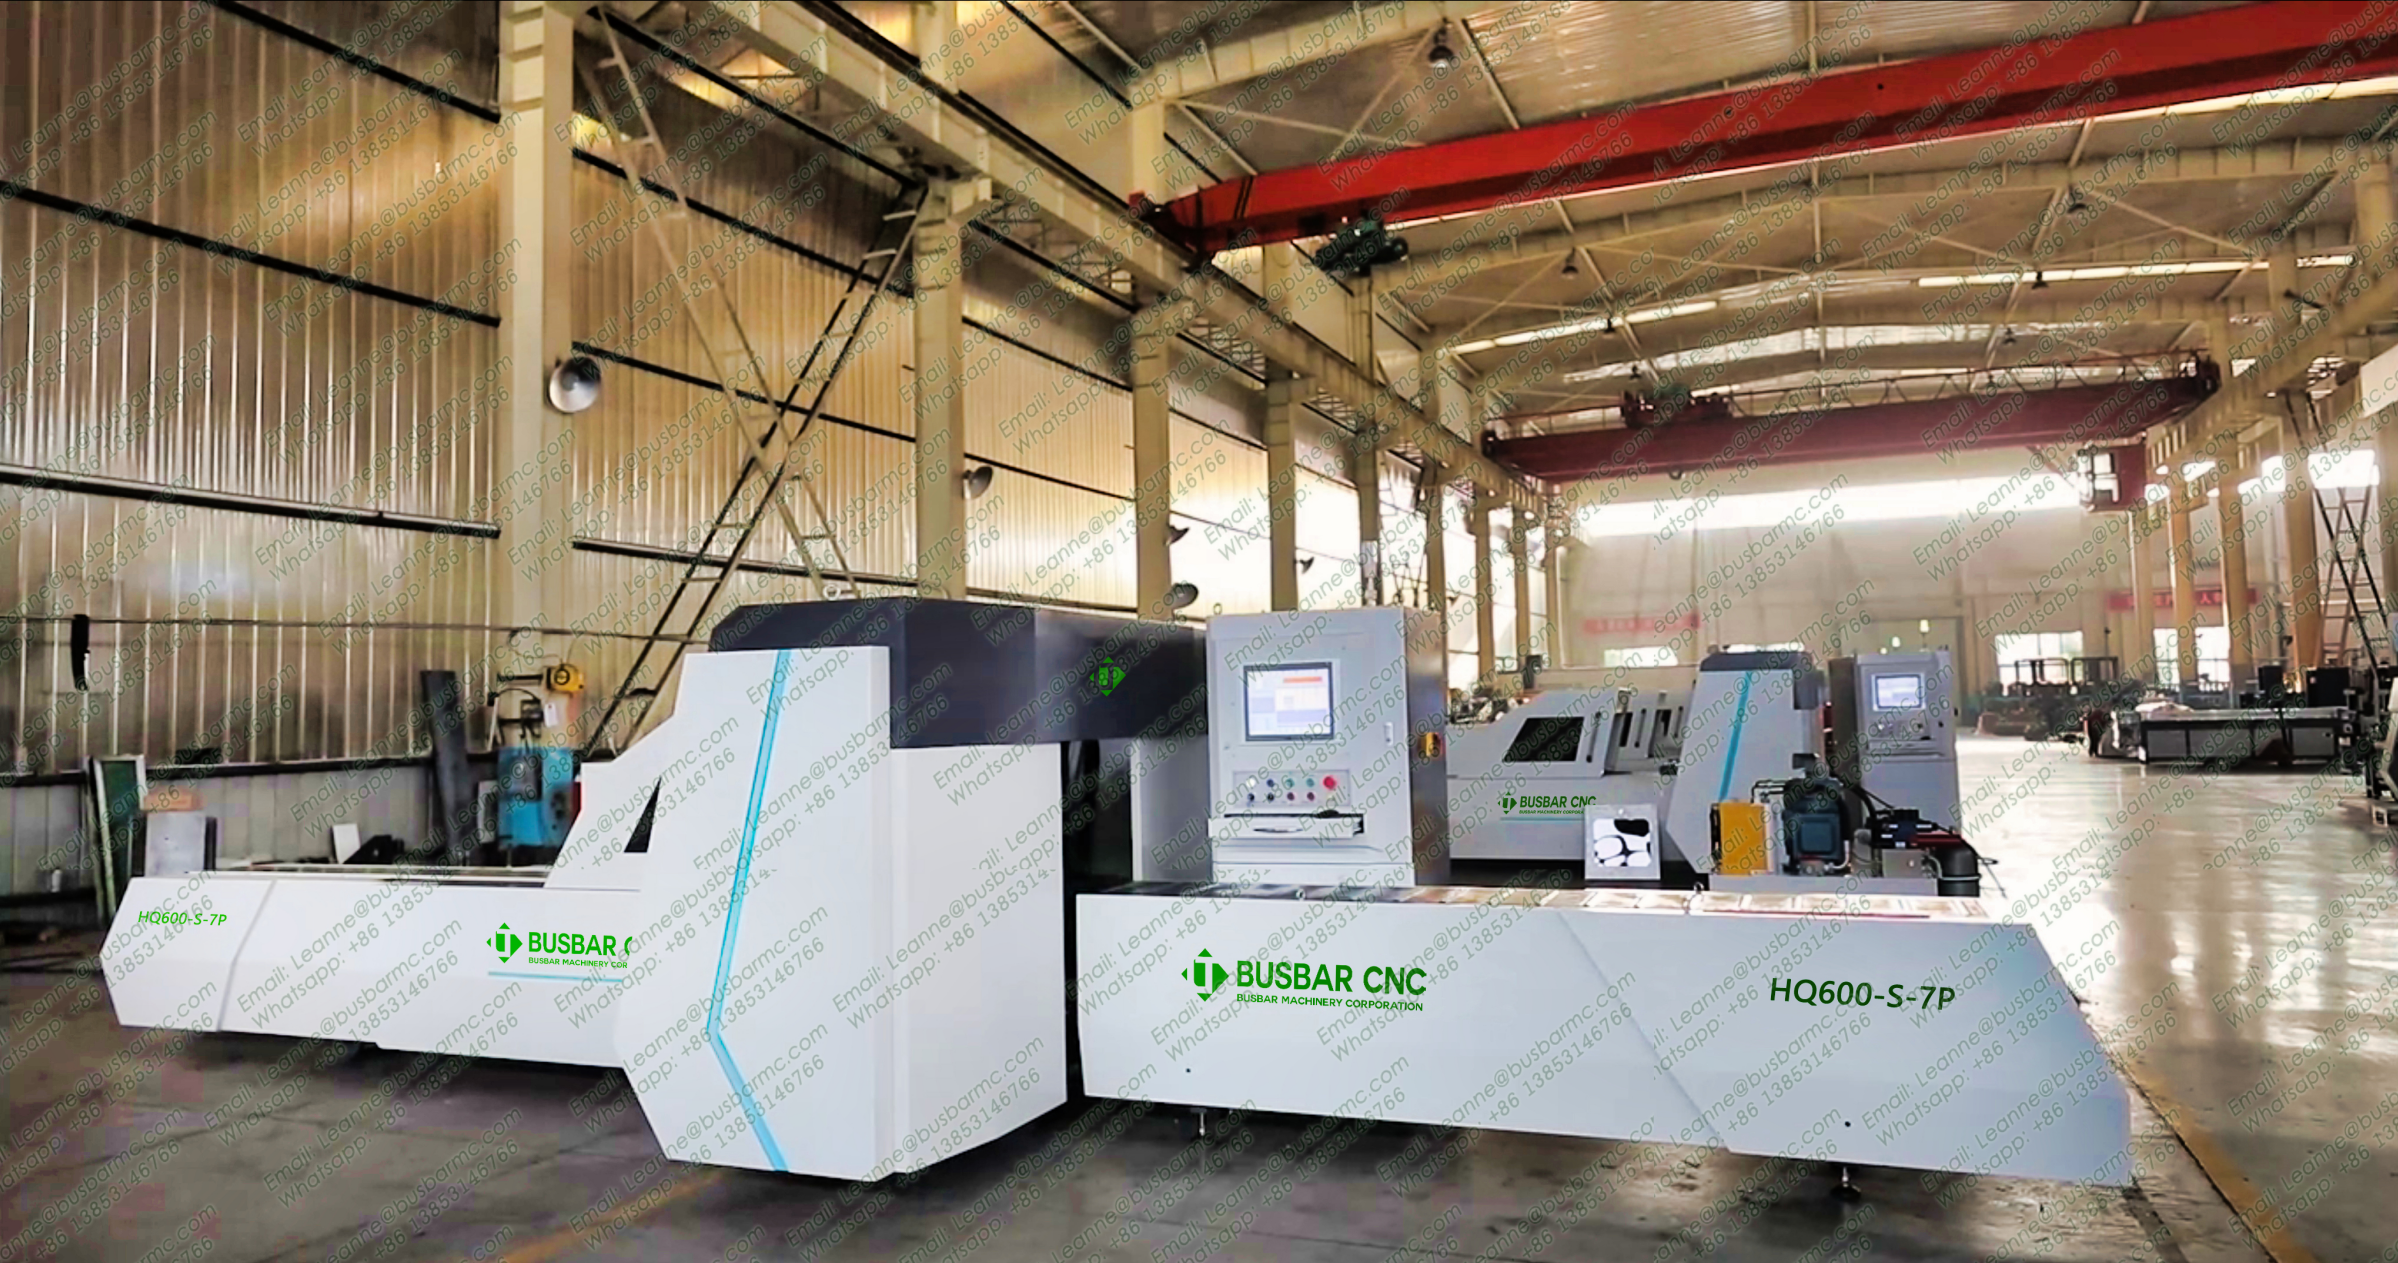
Resposta rápida: a qualidade do puncionamento de uma barra é julgada pela posição acabada do furo em relação ao datum do desenho, o tamanho ou perfil, a distância à borda, a rebarba e a deformação, não pela precisão de posicionamento que o folheto declara. Nas máquinas LT 303U-3-C, 503U-3-C e 803U-3-C, uma torre de vários postos e uma tonelagem adequada cobrem as famílias habituais de redondos e ovalados quando a matriz, a folga e o extrator correspondem ao cobre ou ao alumínio e à sua têmpera.
Definir a precisão antes de preparar a máquina
Em uma oficina que fabrica painéis segundo IRAM e IEC 61439, o furo tem de coincidir com terminais, isoladores e barras de ligação. Acordem o datum, a tolerância de posição, o jogo de furos (redondos, ovalados ou outros) e o critério de rebarba antes do FAT. Um critério ilustrativo de aprovação ou rejeição é a rebarba e a deformação da borda, não só o diâmetro.
Matrizes, folga e prática de torre
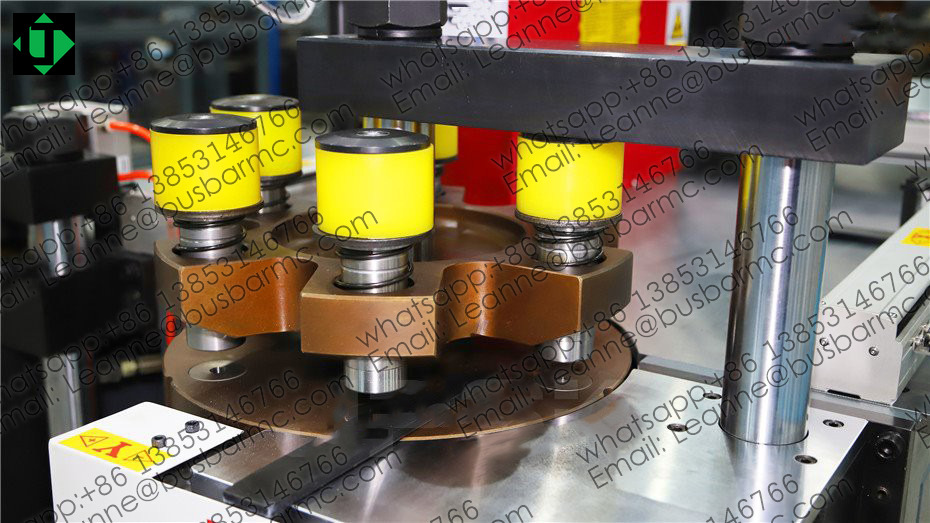
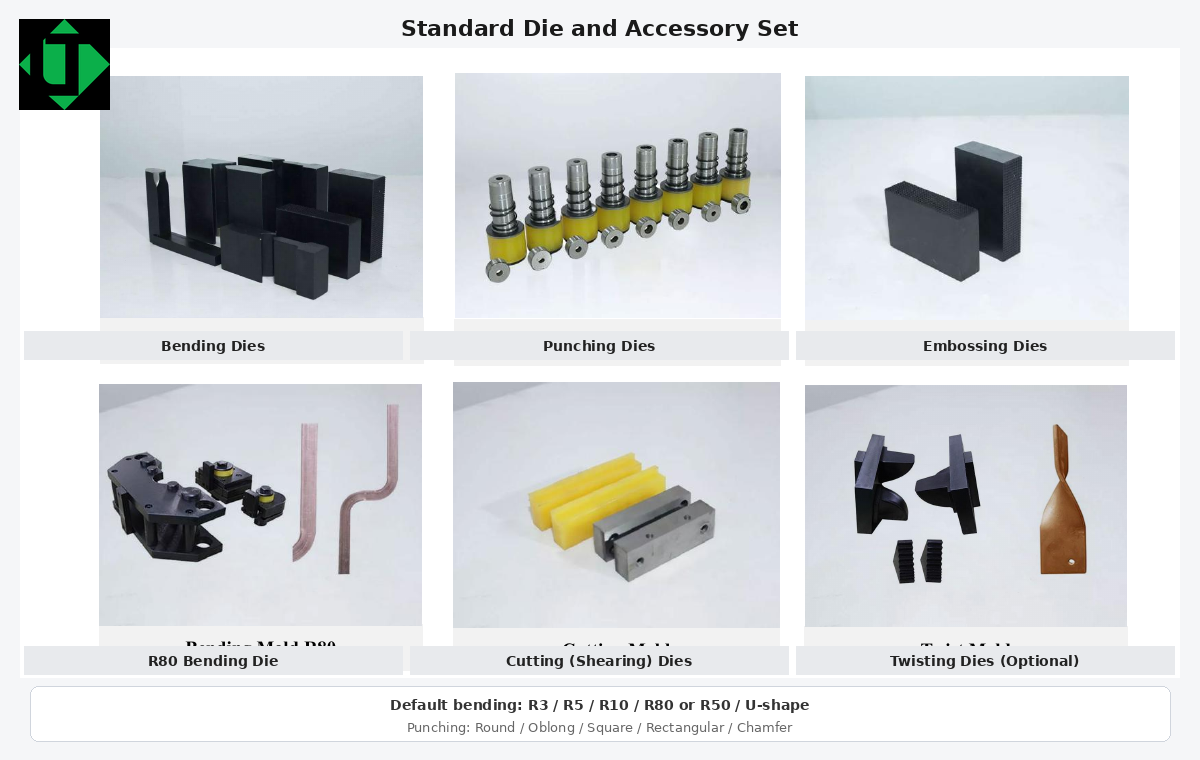
Selecione as matrizes segundo o material, a têmpera, a espessura e o perfil reais. Famílias ilustrativas de partida (confirmar no pedido): redondos Ø7, Ø9, Ø11, Ø13 e Ø17; ovalados Ø11×15, Ø13×18 e Ø17×21. As faixas publicadas de puncionamento são 303 Φ4,3–Φ25, 503 Φ4,3–Φ30 e 803 Φ4,3–Φ34 mm. A folga e o extrator devem corresponder à espessura; uma folga incorreta aumenta a rebarba e pode ovalar o furo.
Posicionamento: batente manual ou servo / CNC
Um batente manual pode bastar em séries curtas. O posicionamento servo ou CNC reduz a dispersão quando um mesmo kit de barras se repete, algo frequente em painéis de distribuição fabricados em Buenos Aires, Córdoba ou Rosário. Em todos os casos, a qualidade final é o furo na peça, não o dado do visor.
Capacidade dos modelos para puncionar
| Modelo | Força nominal (kN) | Diâmetro de puncionamento (mm) | Espessura / largura máx. (mm) | Dobra horizontal máx. (mm) | Dobra vertical máx. (mm) | Potência das bombas |
|---|---|---|---|---|---|---|
| 303U-3-C | 300 | Φ4.3–Φ25 | 12 / 150 | 150 / 12 | 10×100 | 3×4 kW |
| 503U-3-C | 500 | Φ4.3–Φ30 | 16 / 200 | 200 / 16 | 12×120 | 3×5.5 kW |
| 803U-3-C | 800 | Φ4.3–Φ34 | 20 / 250 | 250 / 20 | 12×120 | 3×5.5 kW |
Os valores vêm das tabelas públicas LT / LTMC para 303U-3-C, 503U-3-C e 803U-3-C. A classe de espessura deve sempre ser confirmada junto com a largura, a geometria de furos e dobras e as amostras do FAT. Tolerância de ângulo publicada: ±1° / ±0,5° (verificar na oferta e no FAT). Tensão habitual de exportação: 380 V / 50 Hz; outras tensões (400 V 60 Hz, 415 V 50 Hz, 220 V 60 Hz) são declaradas no pedido. Nas oficinas argentinas a alimentação típica é 380 V / 50 Hz.
Controles de FAT em barras puncionadas
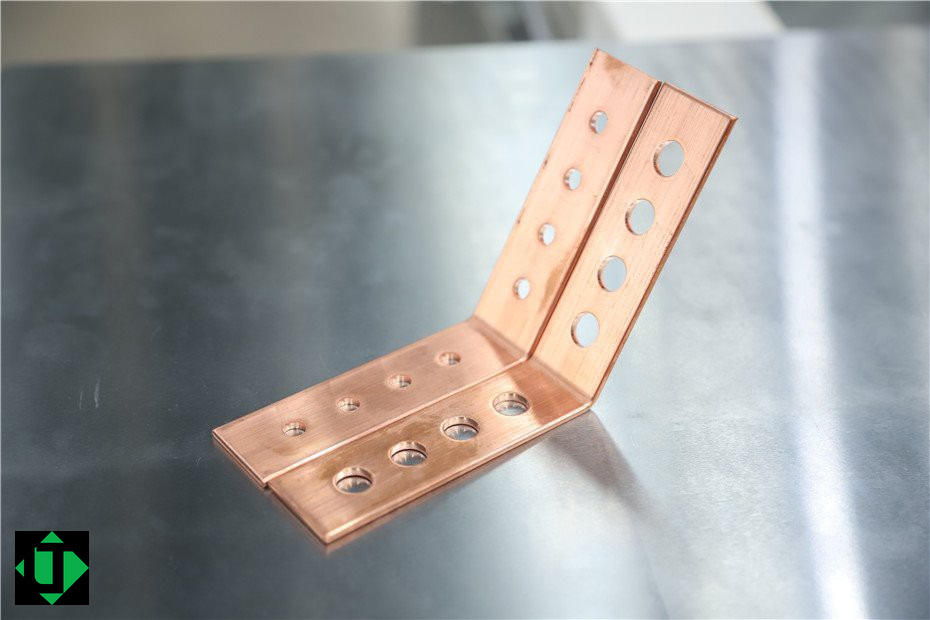
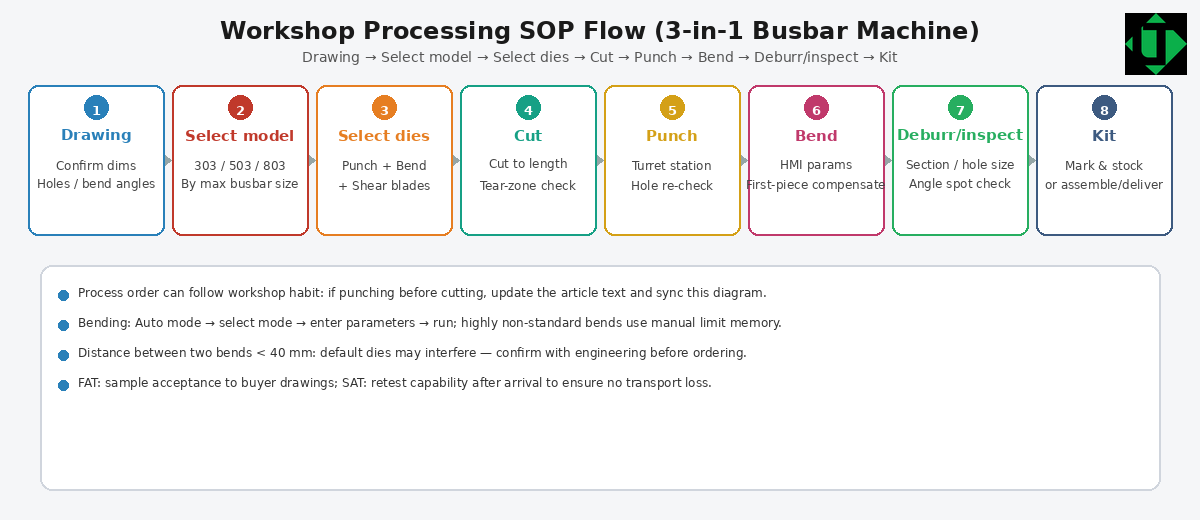
No FAT meçam posição em relação ao datum, diâmetro ou perfil, distância à borda e rebarba, em uma corrida curta (primeira, intermediária e última). O fluxo habitual da oficina é desenho, corte, puncionamento, dobramento e inspeção.
Perguntas frequentes
O que decide a precisão do furo?
O datum do desenho, o alinhamento das matrizes, a folga, o extrator, a tonelagem suficiente e o posicionamento repetível.
A mesma torre pode puncionar cobre e alumínio?
Sim, se forem revisadas folga, extrator e desgaste. Não deem como válido um jogo aprovado só em cobre.
Matrizes redondas ou ovaladas?
É o desenho do painel que define. As ovaladas são habituais para ajustes de ligação; confirmem a família no pedido.
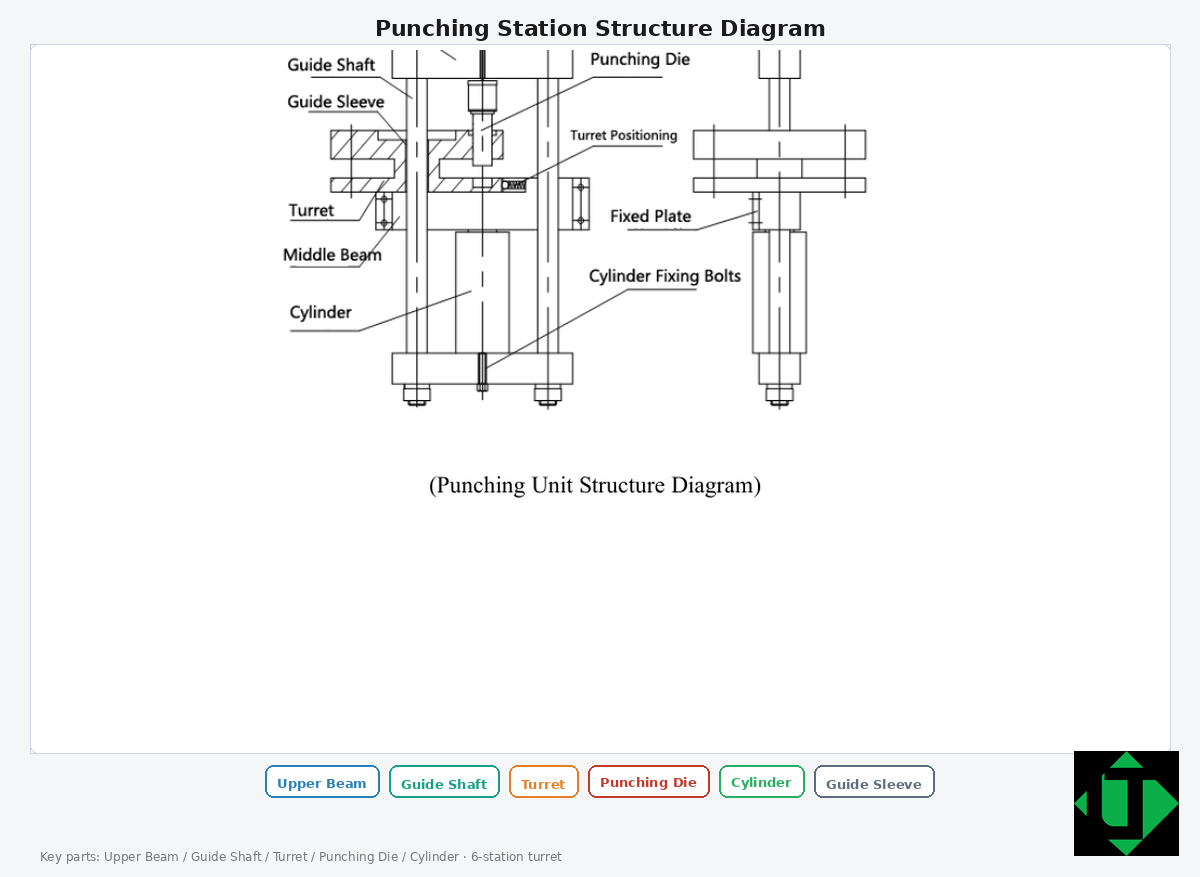
Onde fica o puncionamento em uma 3 em 1?
É uma das três estações do chassi, com bomba independente, junto ao corte e ao dobramento.
Como pedir uma cotação
Para uma cotação, enviem desenhos, material (cobre ou alumínio e têmpera), a largura × espessura máxima, a lista de furos e dobras, as tolerâncias e a tensão de alimentação para [email protected] ou WhatsApp +86 13853146766. Mais informações em https://www.busductmachine.com/.