Português
 English
 Español
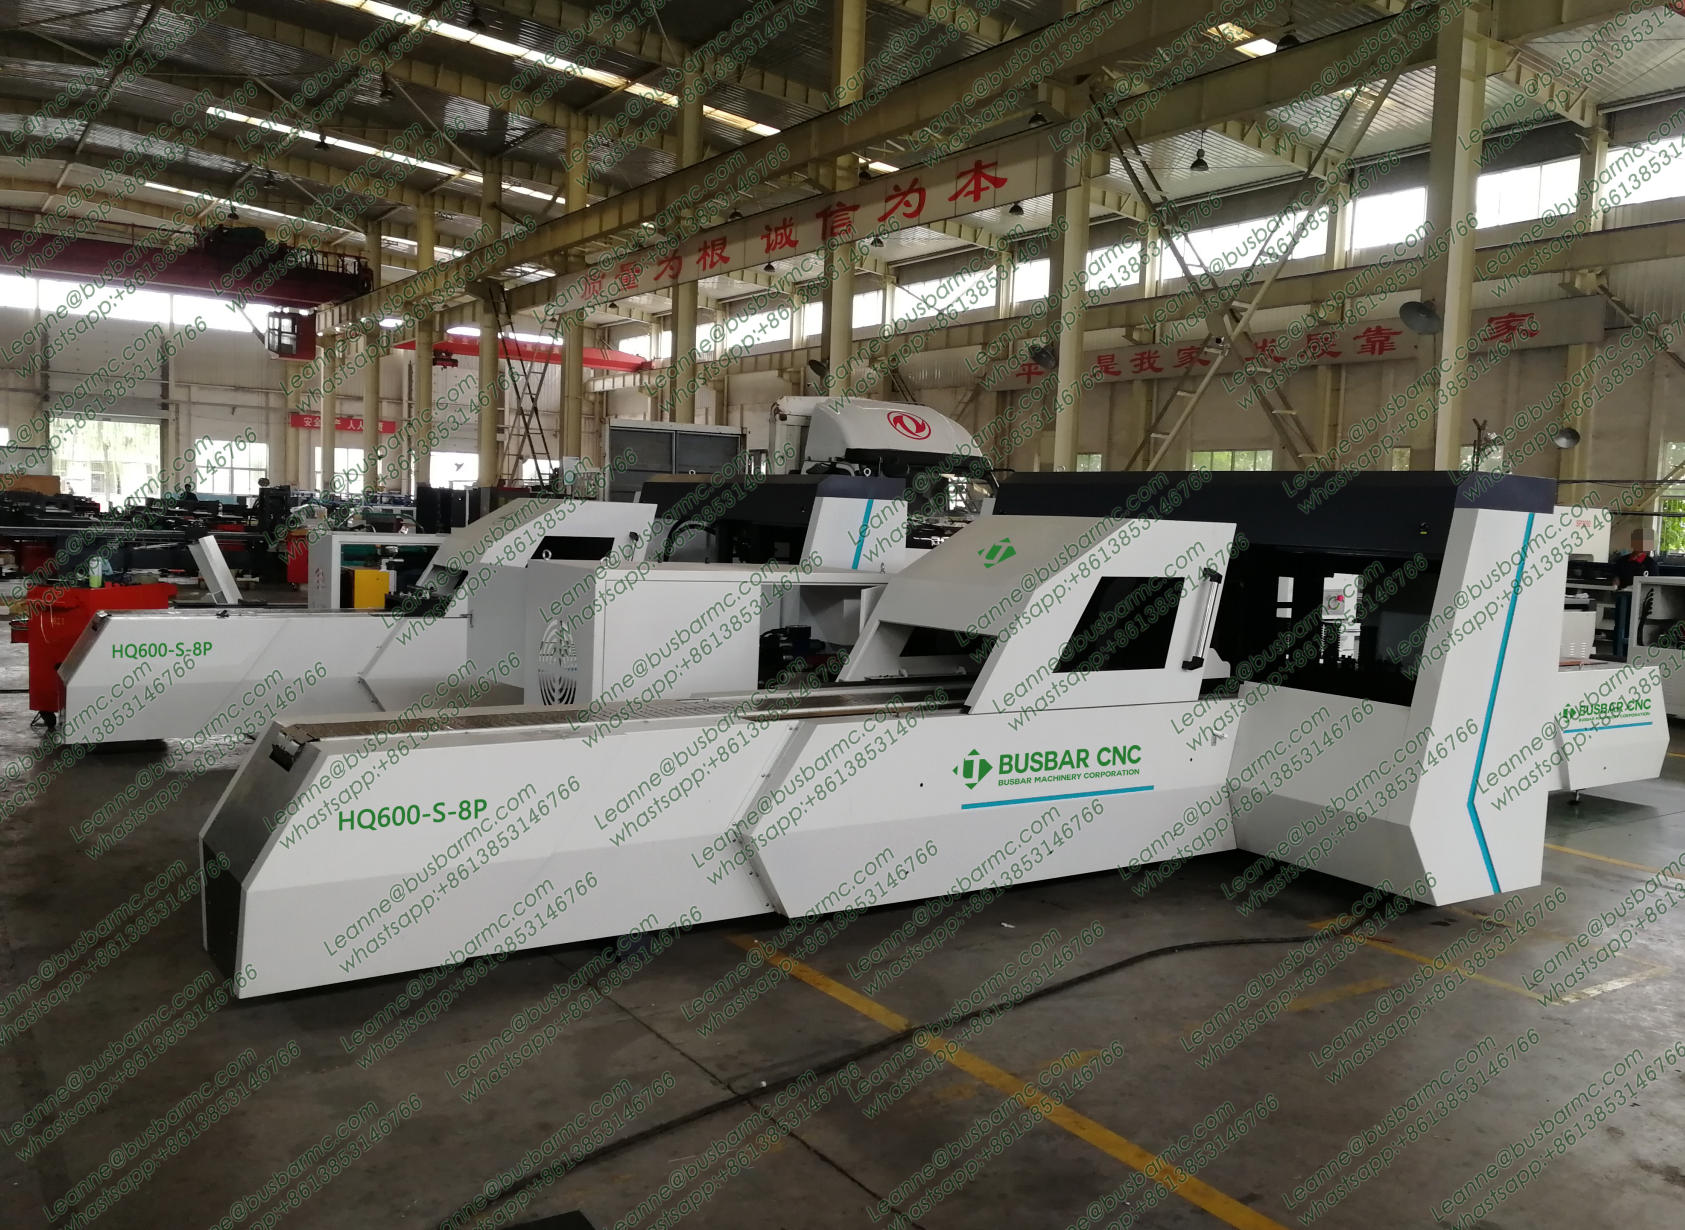
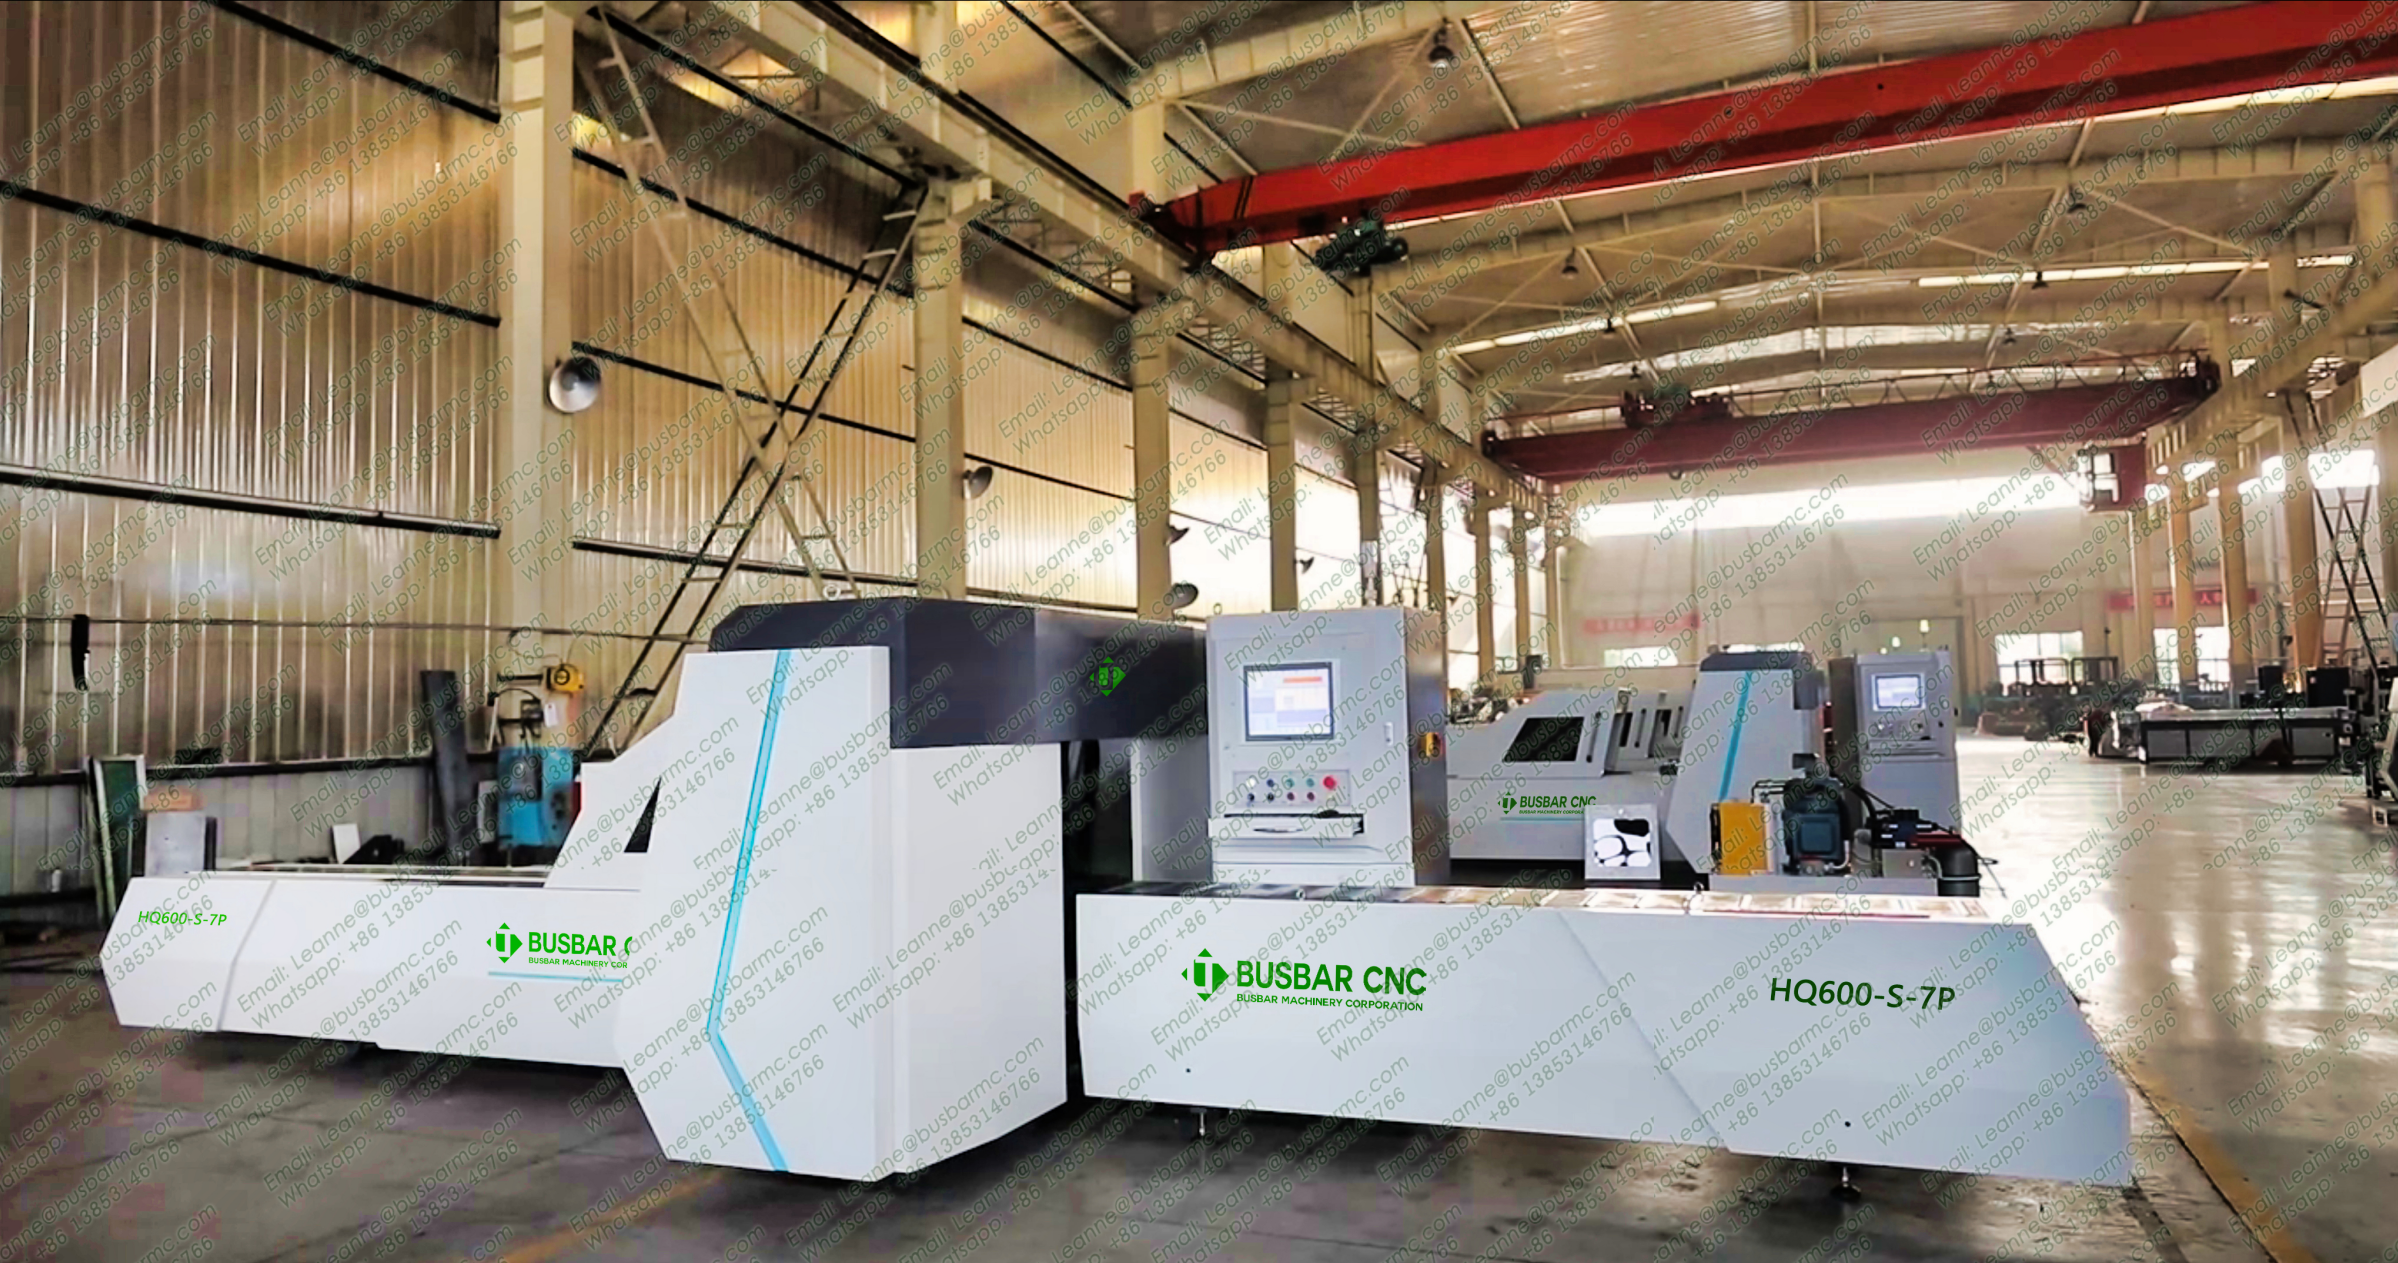
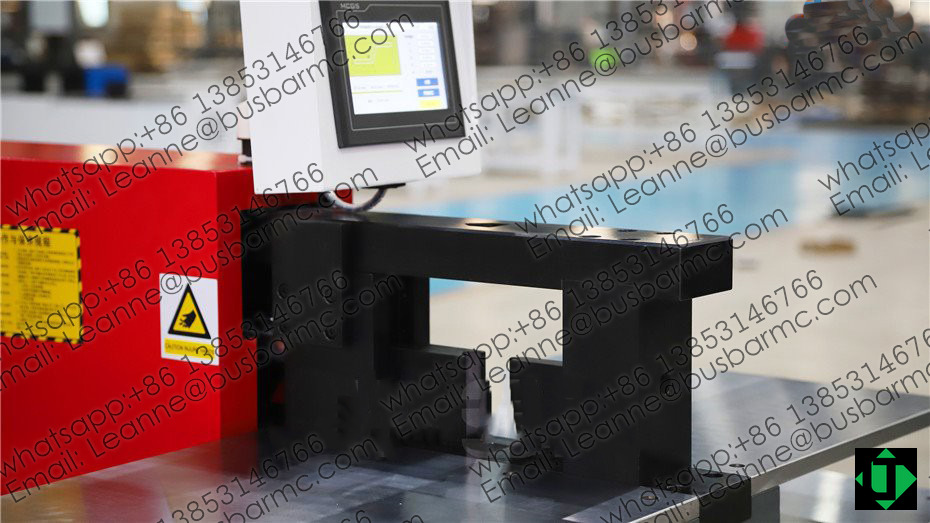
Resposta rápida: na produção de painéis BT/MT, a dobradeira se usa depois do corte e do puncionamento, com o desenho à vista, a matriz de raio correta e uma tabela de retorno elástico própria do material. O operador posiciona a barra, escolhe o modo no HMI (automático ou manual) e libera uma primeira peça que se mede antes de lançar o lote. Nas 3 em 1 LT 303U-3-C, 503U-3-C e 803U-3-C, essa estação compartilha o chassi com o corte e o puncionamento.
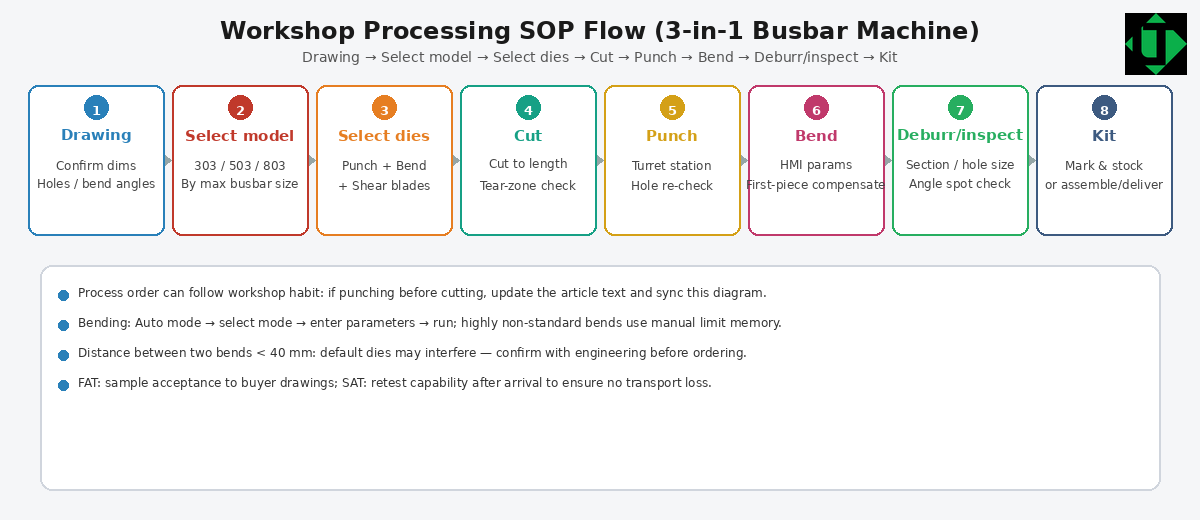
Sequência de trabalho na oficina
- Leiam o desenho: material, têmpera, raio, ângulo, comprimento das pernas e se a dobra é plana ou de canto.
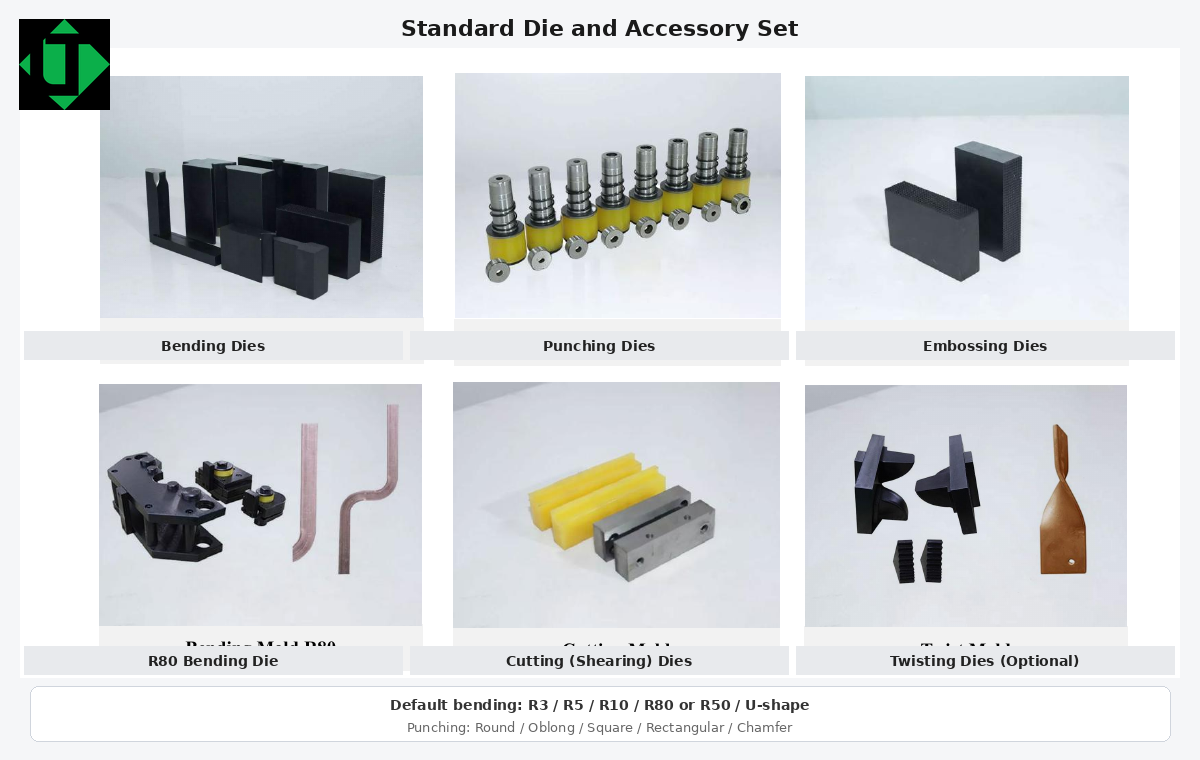
- Escolham a matriz (R3, R5, R10, R80 ou R50, ou matriz em U) e verifiquem que não está desgastada.
- Carreguem ou confirmem a tabela de retorno elástico do cobre ou do alumínio; não misturem programas.
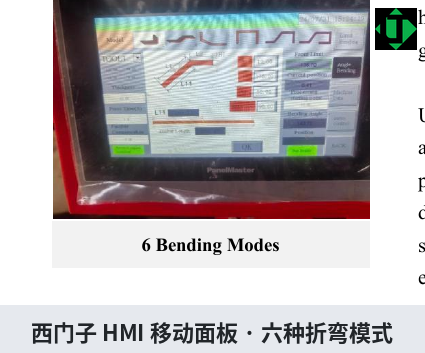
- No HMI, usem o modo automático (comprimento, espessura, ângulo) ou fixem limites de curso no modo manual.
- Façam uma primeira peça, meçam ângulo, raio e cotas, e só então lancem a série.
- Inspecionem rebarbas ou marcas de matriz que possam impedir a montagem do painel IRAM/IEC.
Práticas que evitam retrabalho em painéis BT/MT
- Não copiem um programa de cobre sobre alumínio sem um teste.
- Revisem com engenharia as dobras com separação menor do que cerca de 40 mm.
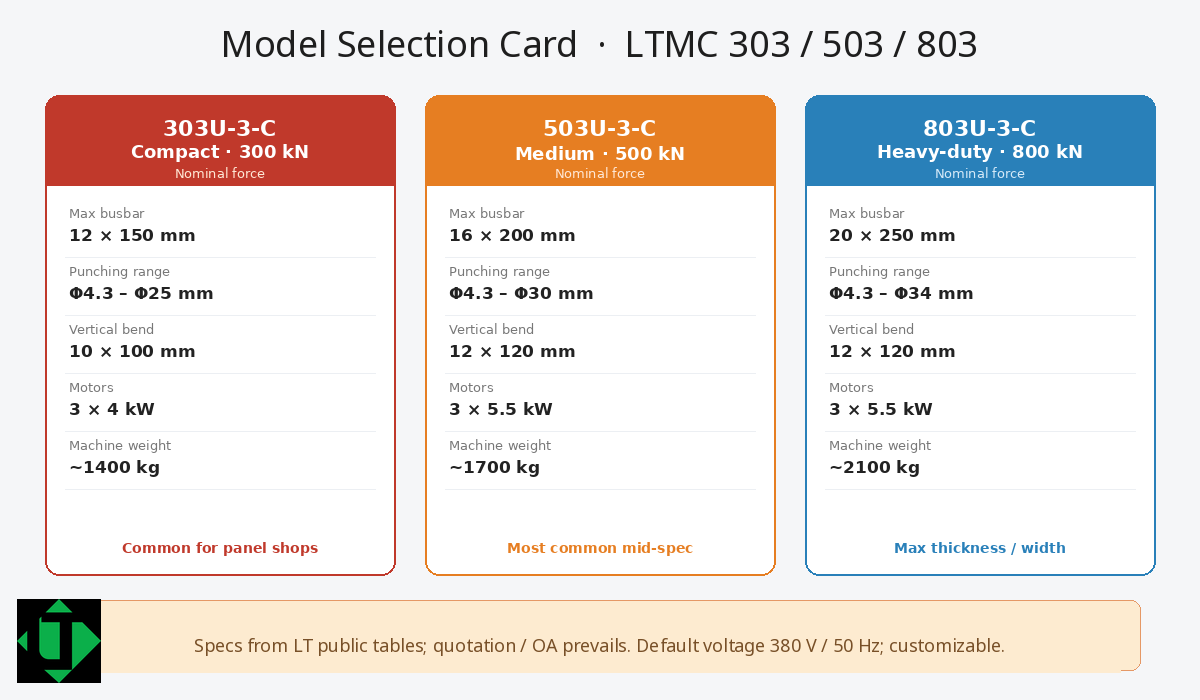
- Respeitem o envelope de dobra vertical: 10×100 mm no 303 e 12×120 mm no 503 e 803.
- Em uma oficina de Buenos Aires, Córdoba ou Rosário, deixem as barras em kit por painel para não misturar cotas de desenhos diferentes.
Controle da série e FAT
Para um FAT ou para uma corrida de produção, meçam primeira, intermediária e última peça com o mesmo instrumento. A tolerância de ângulo publicada é ±1° / ±0,5°, a verificar na oferta. Uma só peça de exibição não representa o lote que se monta no painel.
Perguntas frequentes
Em que ordem se trabalha em uma 3 em 1?
O habitual é cortar, puncionar e depois dobrar, para não deslocar furos já feitos com uma dobra mal posicionada. Confirmem a ordem no desenho da oficina.
Quando se usa o modo manual do HMI?
Em dobras pouco convencionais ou quando se fixam limites de curso. O modo automático cobre a combinação de comprimento, espessura e ângulo dos casos habituais.
O que se mede em cada barra da série?
Pelo menos o ângulo liberado, as cotas de perna e, em amostragem, o raio e a superfície. A frequência é a oficina que define; o FAT deve deixá-la por escrito.
Como pedir uma cotação
Para uma cotação, enviem desenhos, material (cobre ou alumínio e têmpera), a largura × espessura máxima, a lista de furos e dobras, as tolerâncias e a tensão de alimentação para [email protected] ou WhatsApp +86 13853146766. Mais informações em https://www.busductmachine.com/.