Português
 English
 Español
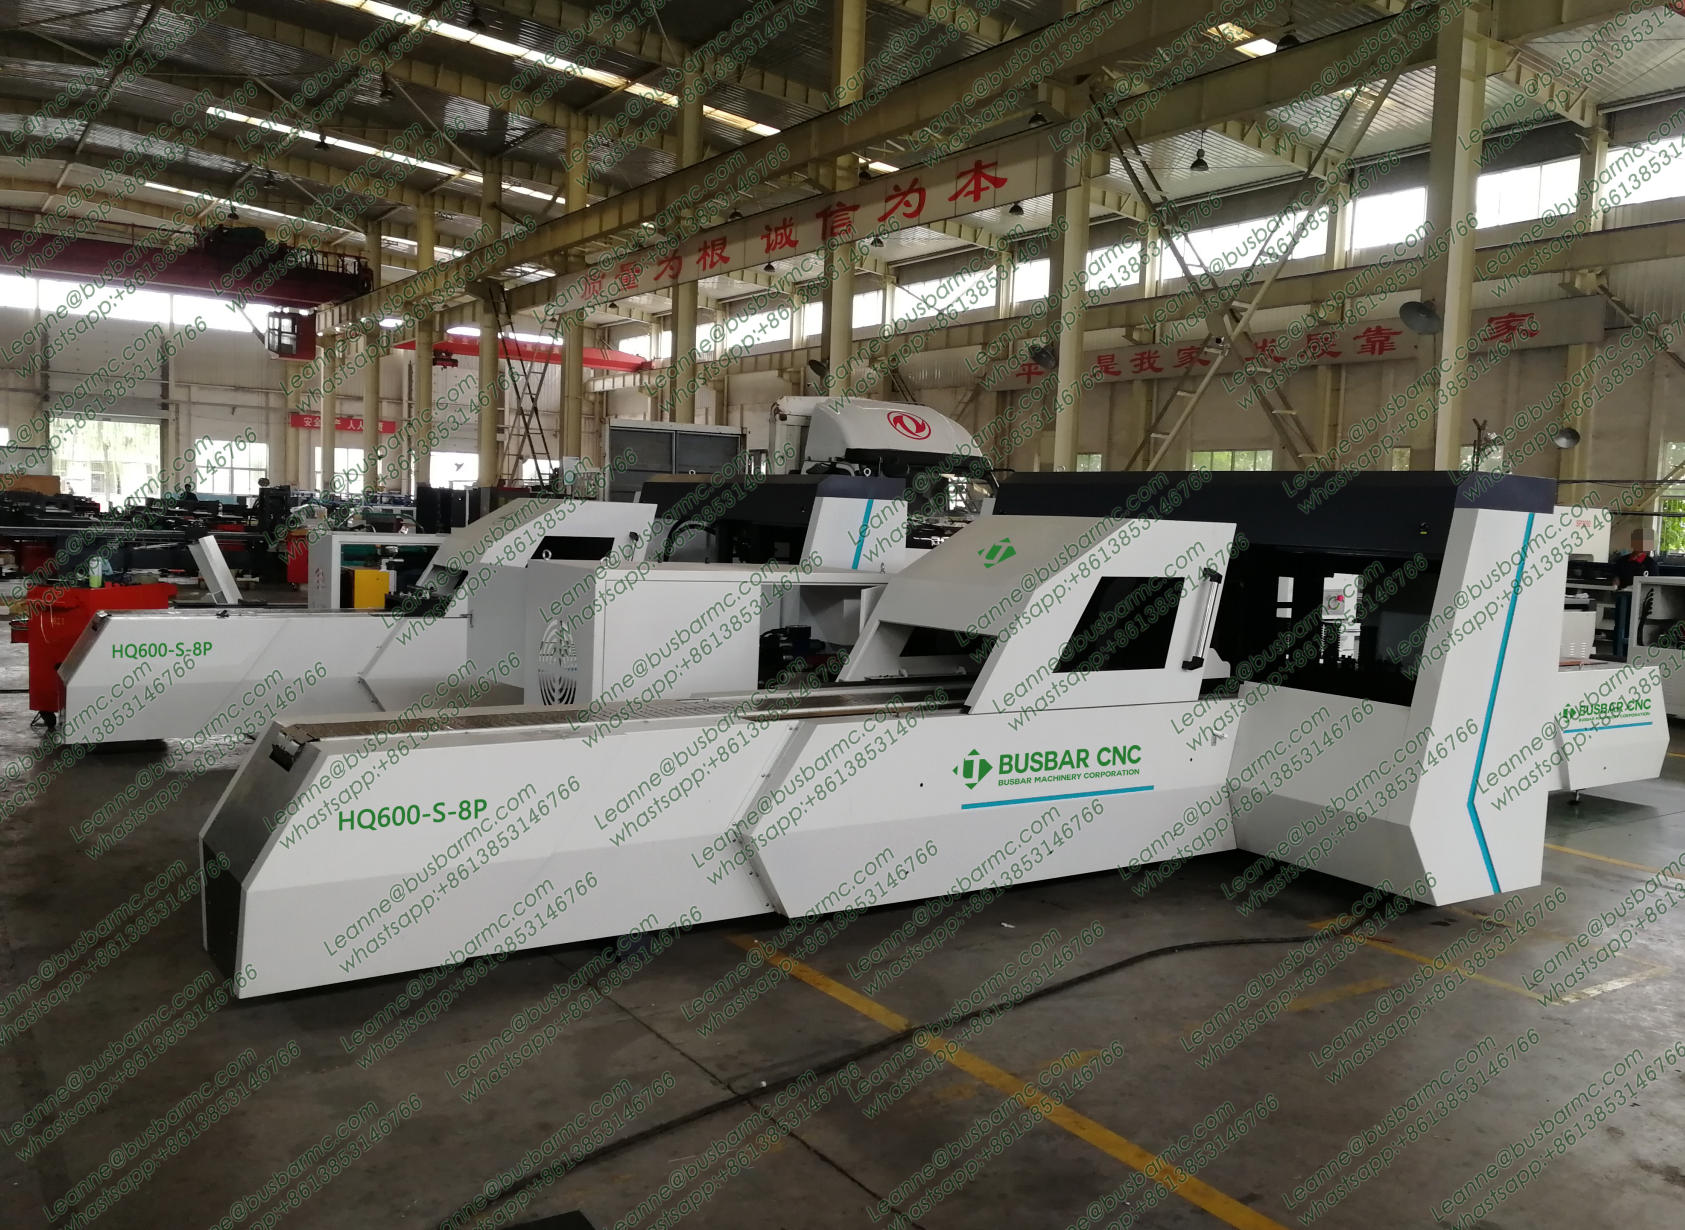
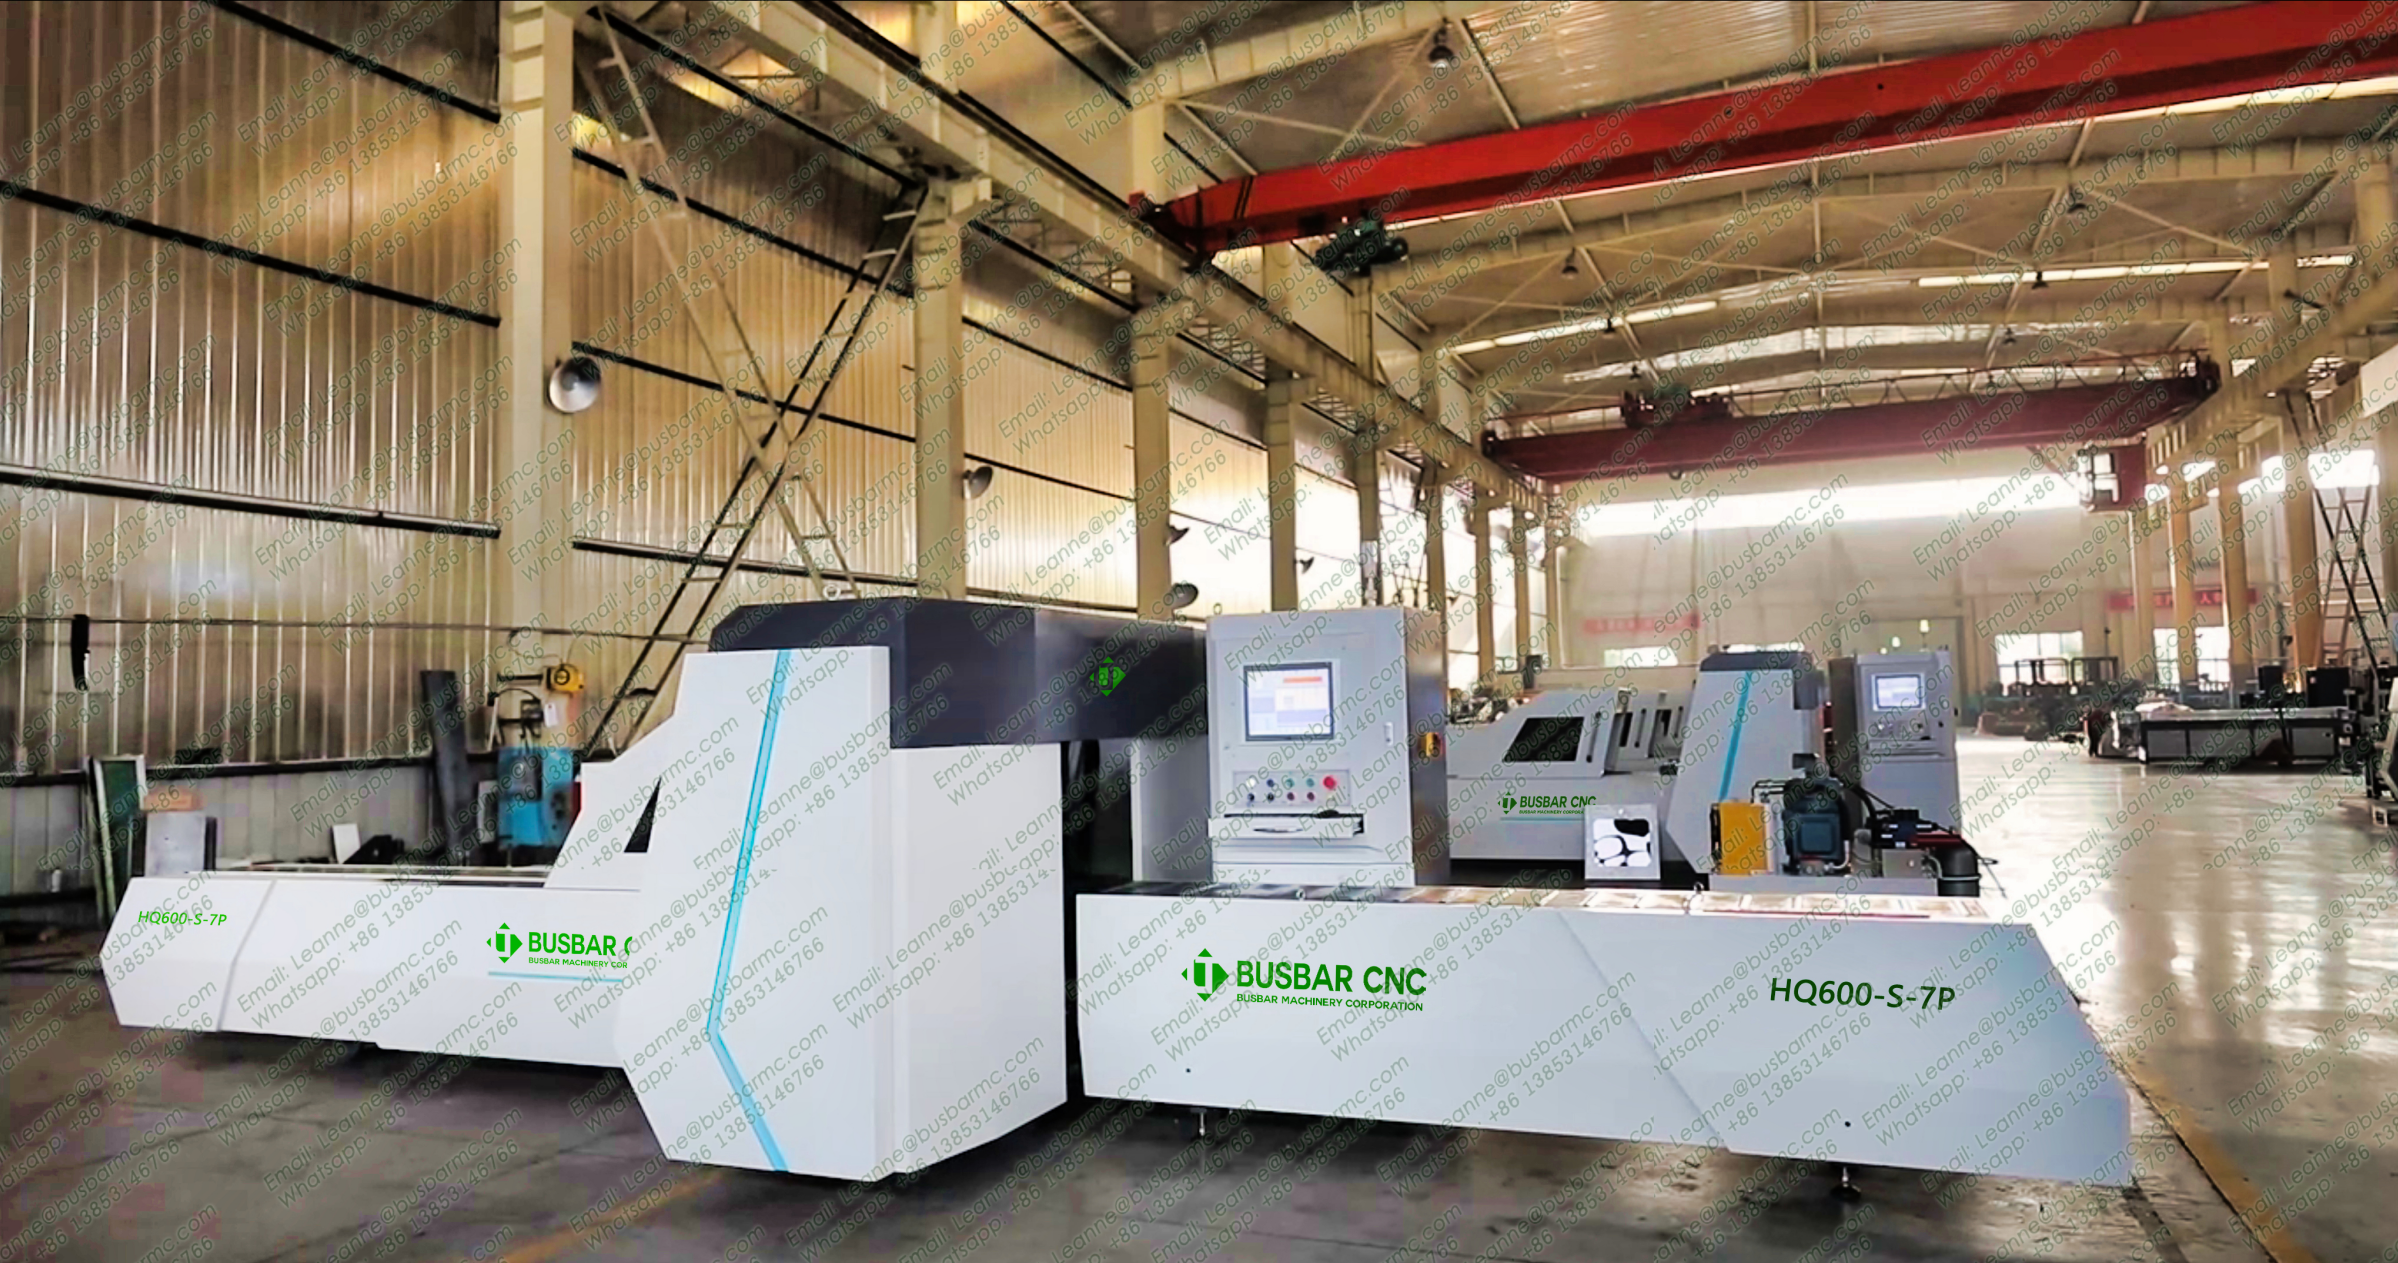
Resposta rápida: uma máquina de barras 3 em 1, também chamada de três estações, integra no mesmo chassi o puncionamento, a tesoura hidráulica e o dobramento. Os operadores costumam mover e posicionar a barra em cada estação. A medição do PLC ou do HMI ajuda, mas não torna a alimentação um processo automático salvo se for especificado. Escolhe-se pela capacidade de cada operação, o material, a largura × espessura, os furos, a geometria das dobras, as tolerâncias, a mistura de trabalho, a movimentação e o FAT. Os modelos LT são 303U-3-C, 503U-3-C e 803U-3-C.
O que é uma 3 em 1 (e o que não é)
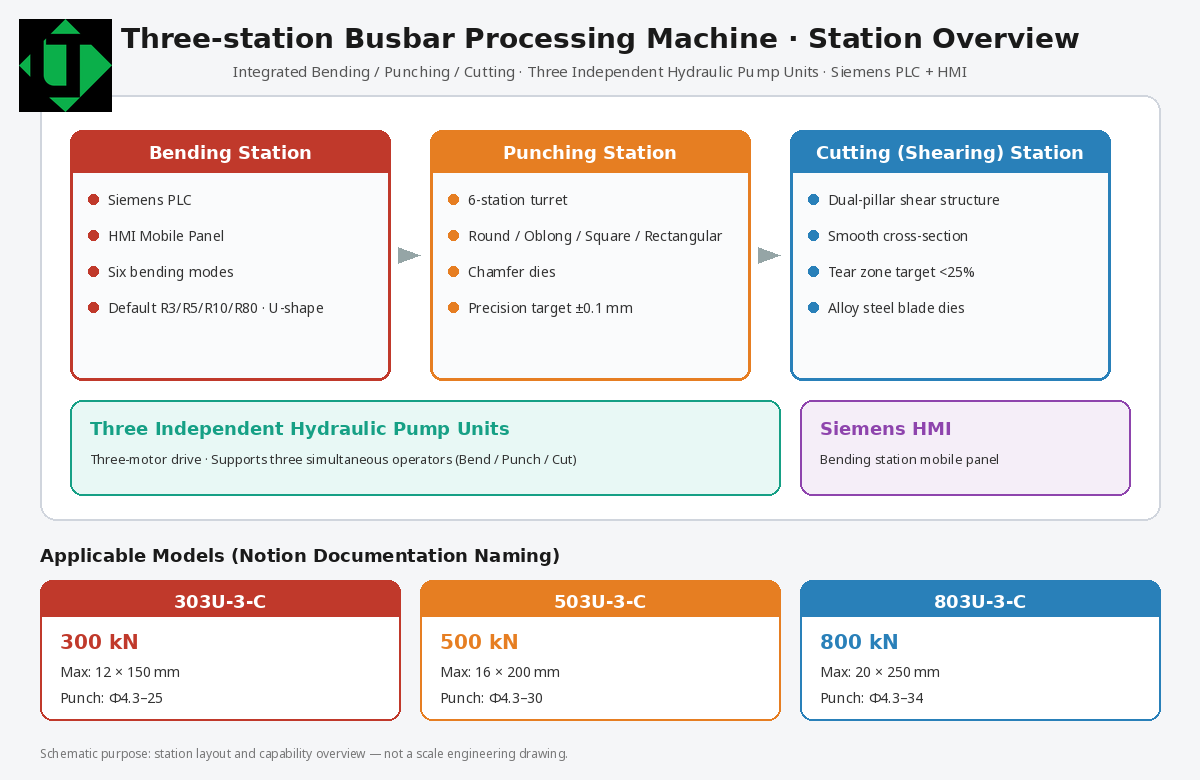
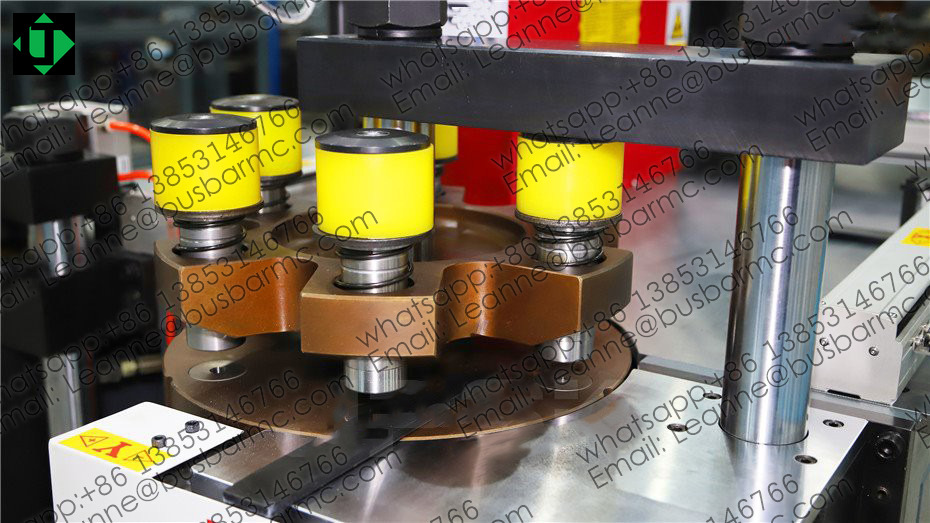
É um só equipamento com três unidades de trabalho para barras de cobre ou alumínio. Não é uma linha de puncionamento-tesoura mais um centro de dobramento, nem um jogo de ferramentas portáteis de obra. Em muitos projetos U-3-C o puncionamento usa uma torre (muitas vezes de seis matrizes), a tesoura tem cabeçote guiado e pressionador, e o dobramento conta com mesa e HMI.
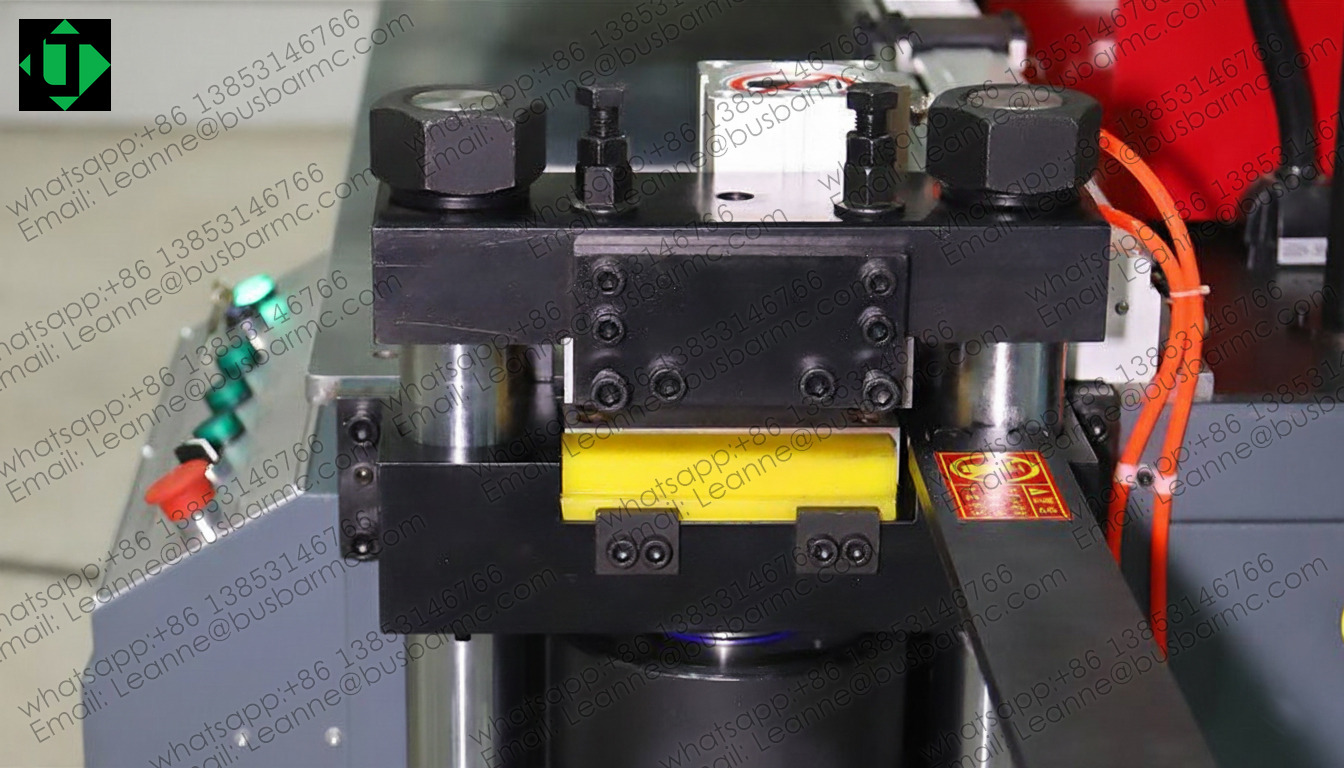
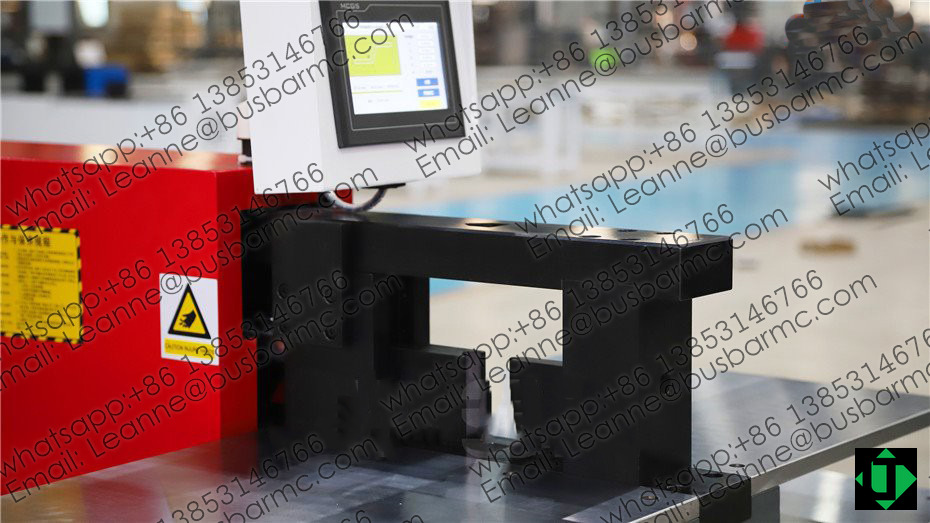
Instantâneo das estações
Em uma oficina de painéis de Buenos Aires, Córdoba ou Rosário, o fluxo típico é cortar sob medida, puncionar a família de furos do desenho e dobrar com a tabela de retorno elástico do material. As três bombas independentes (3×4 kW no 303; 3×5,5 kW no 503 e 803) permitem trabalho simultâneo se houver pessoal e condições de segurança.
Cartão de seleção de modelos
| Modelo | Força nominal (kN) | Diâmetro de puncionamento (mm) | Espessura / largura máx. (mm) | Dobra horizontal máx. (mm) | Dobra vertical máx. (mm) | Potência das bombas |
|---|---|---|---|---|---|---|
| 303U-3-C | 300 | Φ4.3–Φ25 | 12 / 150 | 150 / 12 | 10×100 | 3×4 kW |
| 503U-3-C | 500 | Φ4.3–Φ30 | 16 / 200 | 200 / 16 | 12×120 | 3×5.5 kW |
| 803U-3-C | 800 | Φ4.3–Φ34 | 20 / 250 | 250 / 20 | 12×120 | 3×5.5 kW |
Os valores vêm das tabelas públicas LT / LTMC para 303U-3-C, 503U-3-C e 803U-3-C. A classe de espessura deve sempre ser confirmada junto com a largura, a geometria de furos e dobras e as amostras do FAT. Tolerância de ângulo publicada: ±1° / ±0,5° (verificar na oferta e no FAT). Tensão habitual de exportação: 380 V / 50 Hz; outras tensões (400 V 60 Hz, 415 V 50 Hz, 220 V 60 Hz) são declaradas no pedido. Nas oficinas argentinas a alimentação típica é 380 V / 50 Hz.
Quando escolher 3 em 1, linha dedicada ou CNC
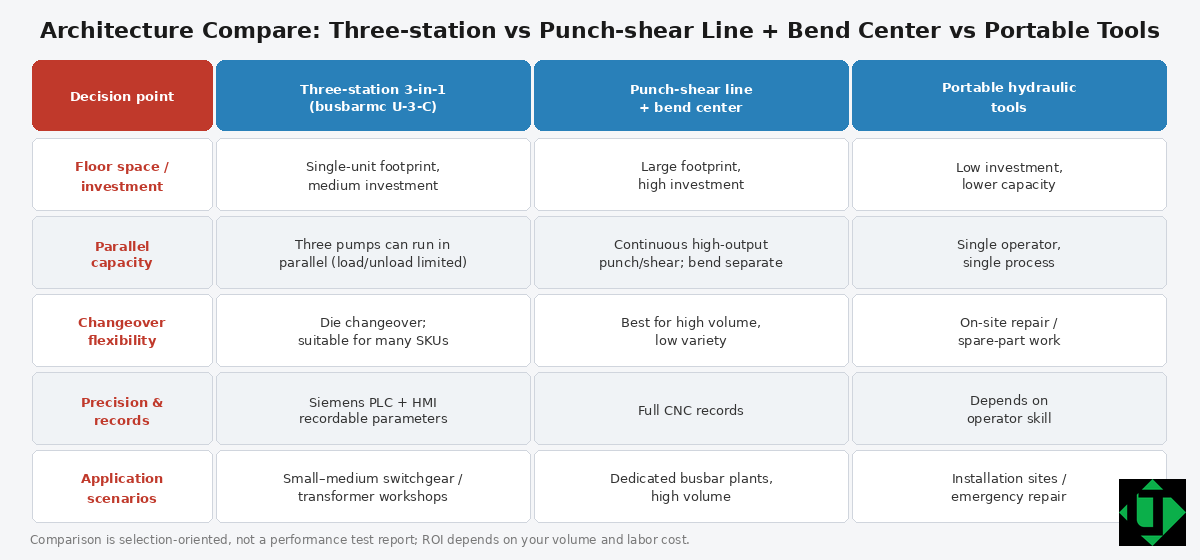
A 3 em 1 hidráulica ou com receitas no HMI é o caminho habitual para uma oficina de painéis de lote misto e piso limitado. Uma linha dedicada ou um centro de dobramento programável faz sentido quando um só processo concentra um volume alto. As ferramentas portáteis ficam para obra ou retoques, não para a produção habitual de um painel IRAM.
Lista para uma cotação
Enviem material e têmpera, largura × espessura máxima, lista de furos e dobras, tolerâncias, volume, tensão (380 V / 50 Hz é o habitual na indústria argentina), preferência de modelo, pacote de matrizes e desenhos de FAT.
Perguntas frequentes
O que é uma máquina de barras 3 em 1?
É uma máquina de um só chassi com estações de puncionamento, tesoura e dobramento para barras de cobre ou alumínio.
Podem trabalhar três operadores ao mesmo tempo?
Em projetos com três grupos de bomba independentes, típicos da série LT U-3-C, sim, quando a equipe e a segurança o permitem.
A alimentação do material é automática?
Nessas máquinas o operador coloca e posiciona a barra. O HMI ajuda a medir; a alimentação automática só existe se for especificada.
Como se escolhe entre 303, 503 e 803?
Levem a largura × espessura mais exigente e a família de furos e dobras à tabela de modelos, e confirmem na oferta e no FAT.
Como pedir uma cotação
Para uma cotação, enviem desenhos, material (cobre ou alumínio e têmpera), a largura × espessura máxima, a lista de furos e dobras, as tolerâncias e a tensão de alimentação para [email protected] ou WhatsApp +86 13853146766. Mais informações em https://www.busductmachine.com/.