Português
 English
 Español
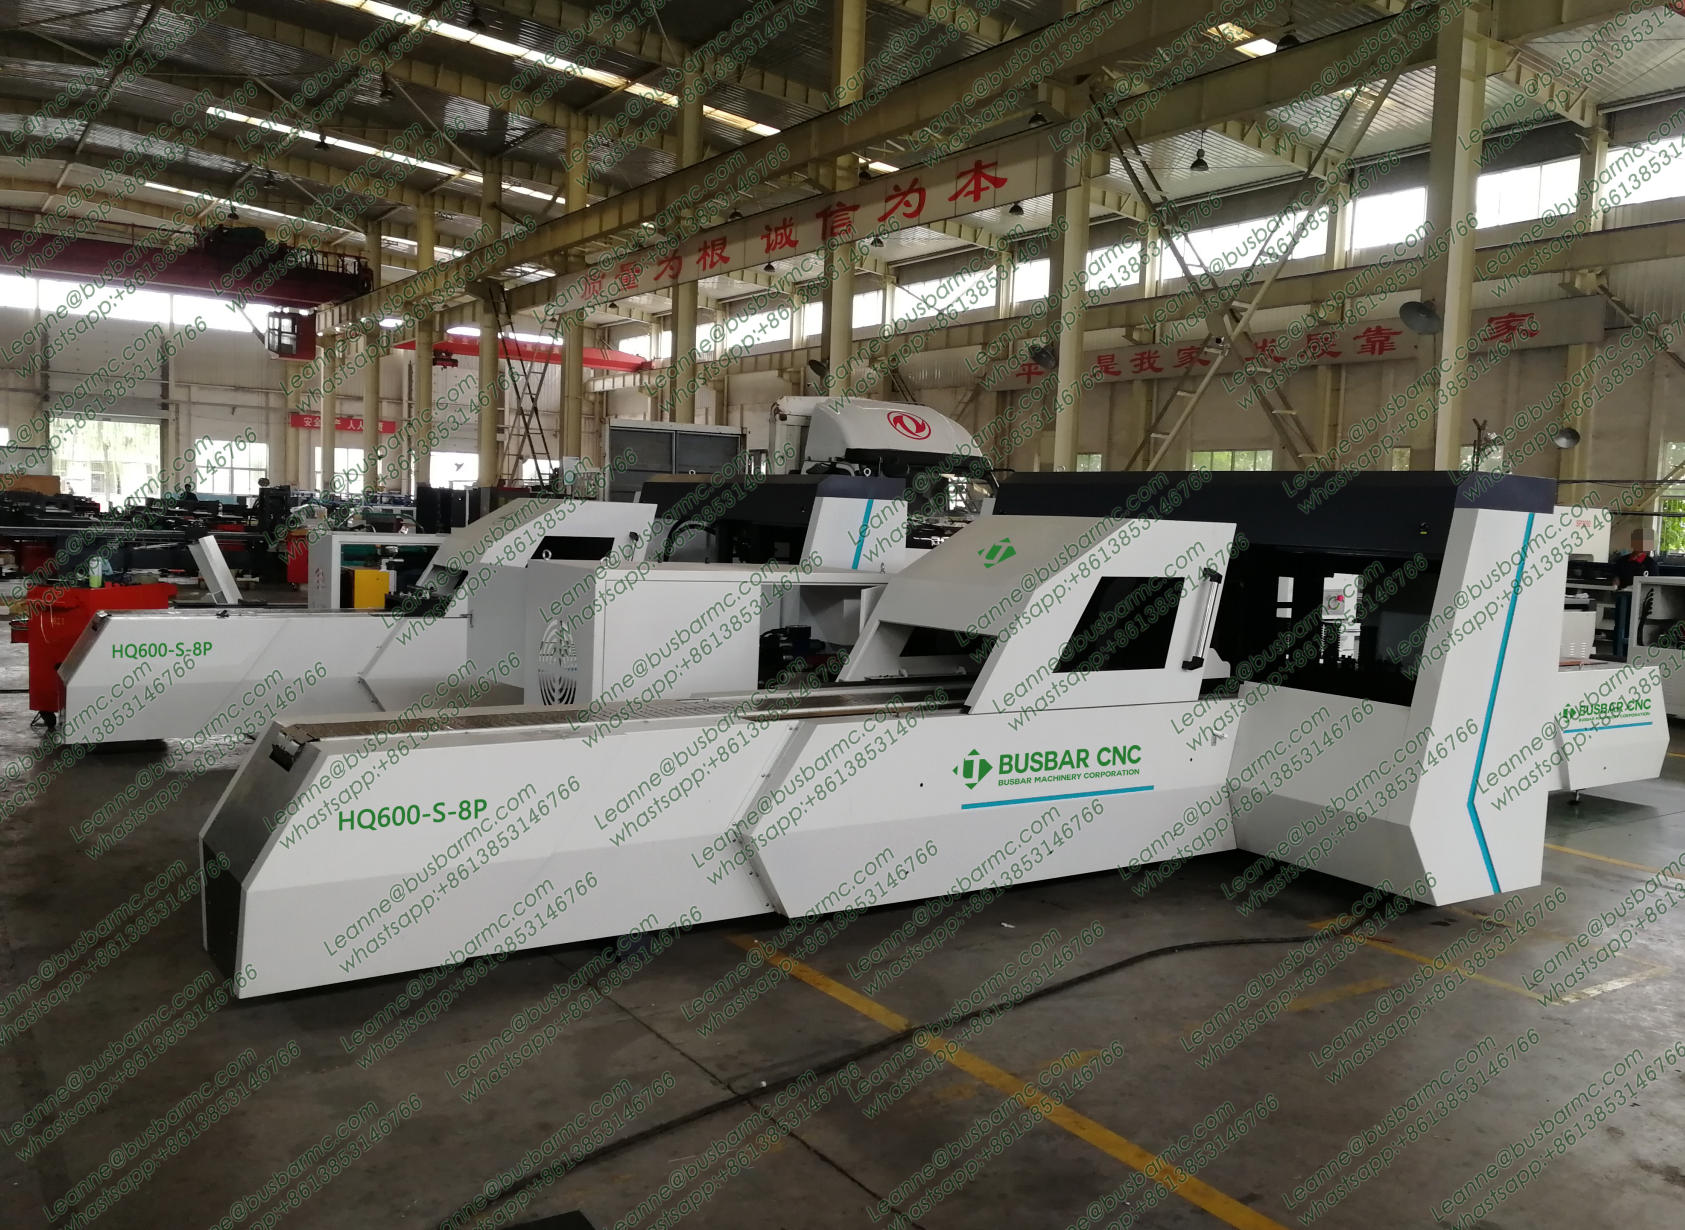
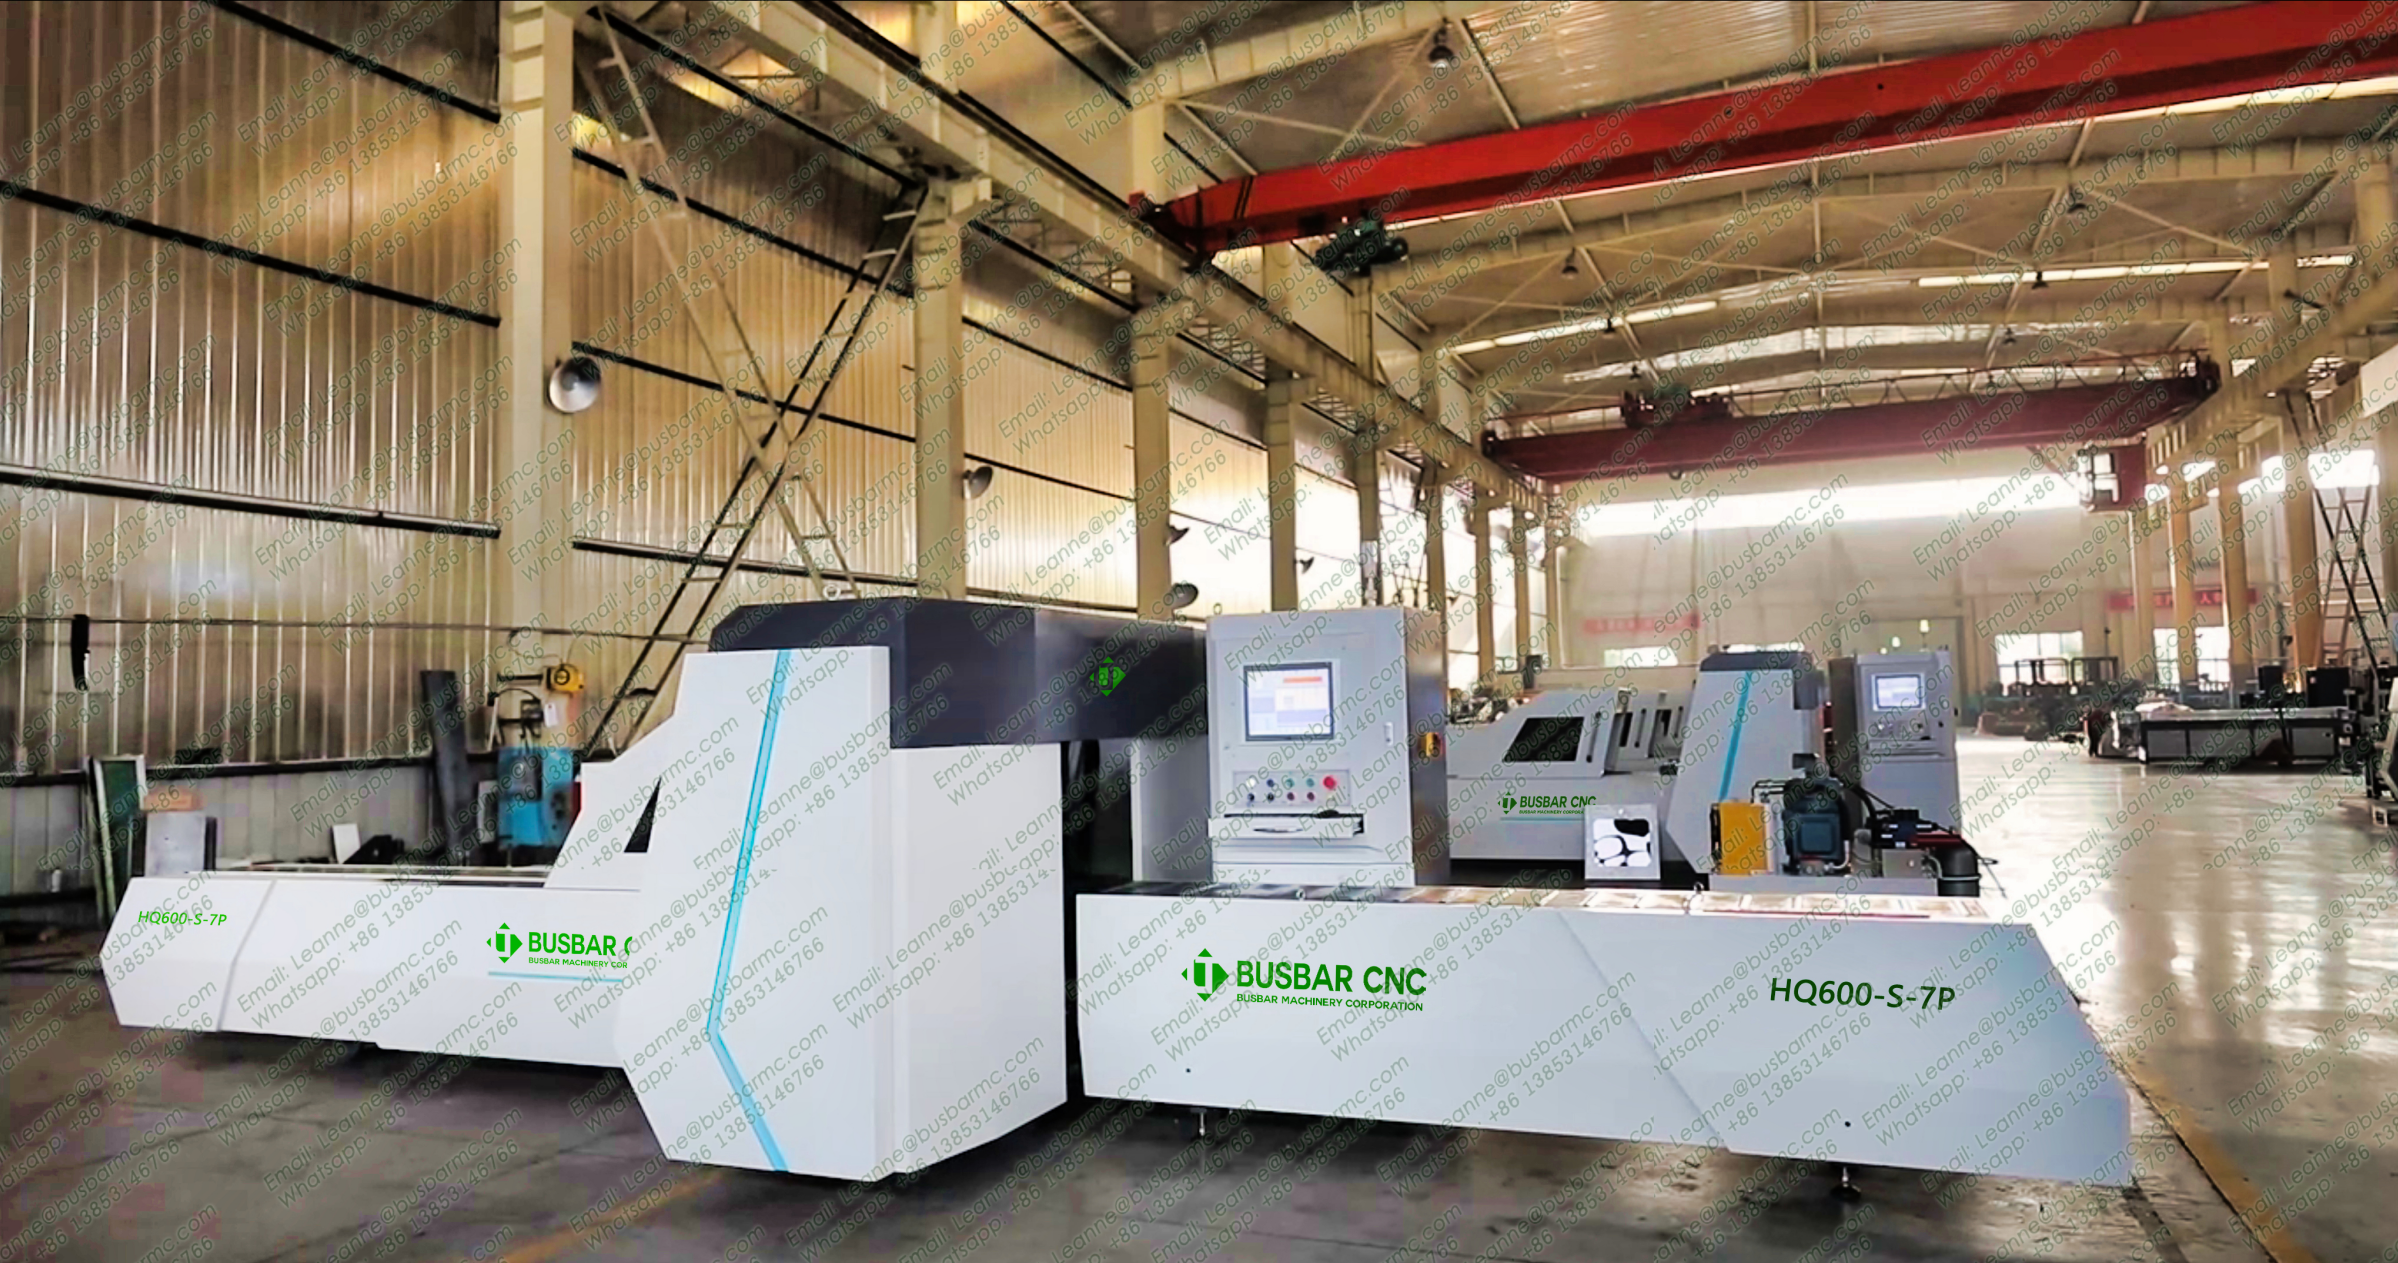
Resposta rápida: uma dobradeira de barras posiciona uma barra de cobre ou alumínio em relação a uma matriz e aplica uma força controlada para formar os ângulos e as geometrias do desenho, destinadas a painéis, transformadores e equipamentos de distribuição. A máquina se julga pelo ângulo liberado, a posição da linha de dobra, o raio interno, as abas, a superfície e a variação de lote, não pela força nominal ou pelos números do controlador. Nas 3 em 1 LT 303U-3-C, 503U-3-C e 803U-3-C, o dobramento é uma das três estações do mesmo chassi.
Como se forma uma dobra de painel
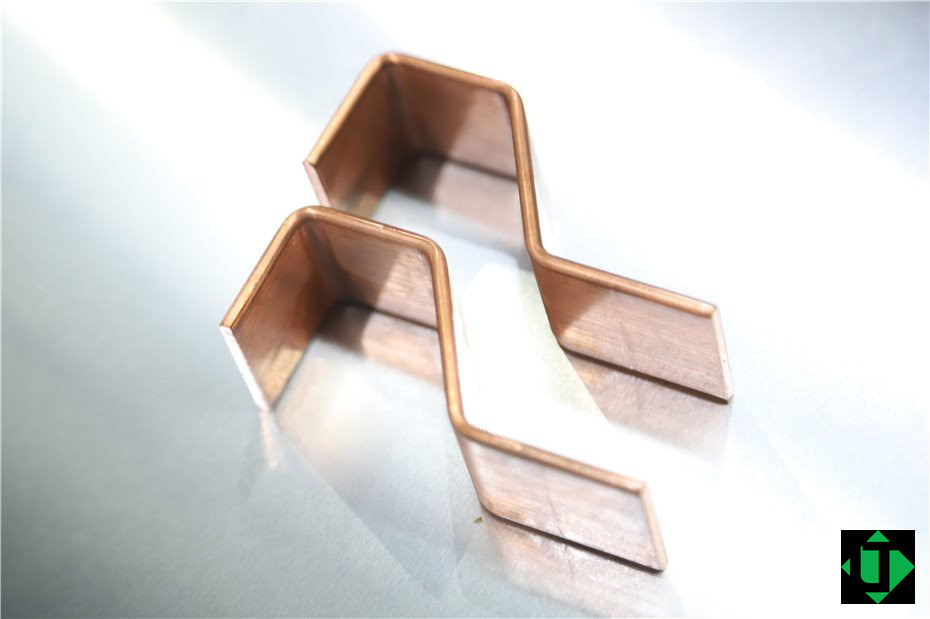
As dobradeiras pensadas para barras se concentram em larguras de condutor e em geometrias habituais em L, U, Z ou desnível, que uma oficina de Buenos Aires, Córdoba ou Rosário usa para acomodar barras dentro de um painel ou cubículo. O raio deve guardar relação com a espessura. O ângulo programado ou exibido não é o ângulo acabado até que se comprove o retorno elástico.
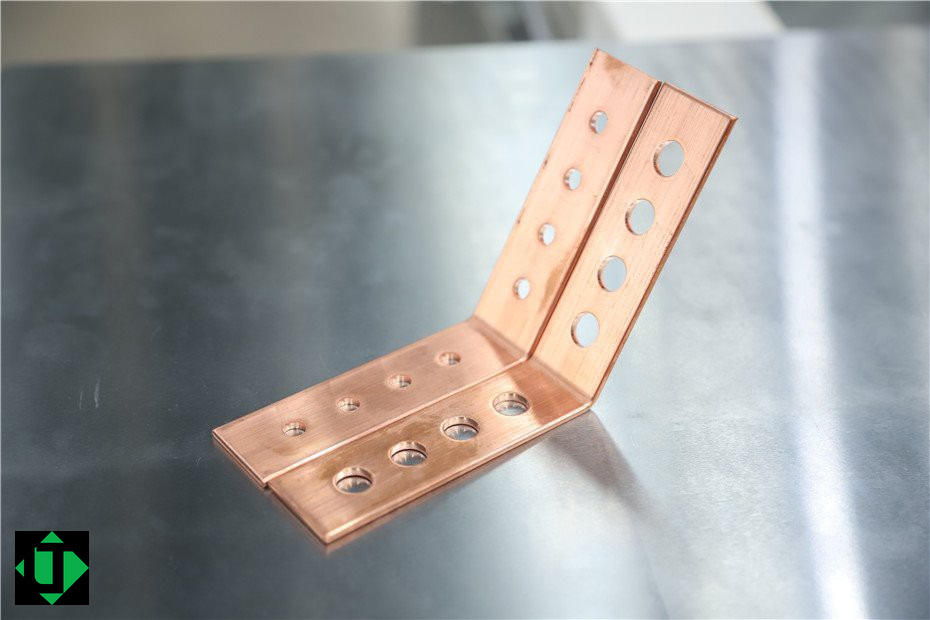
Dobra plana e dobra vertical (de canto)
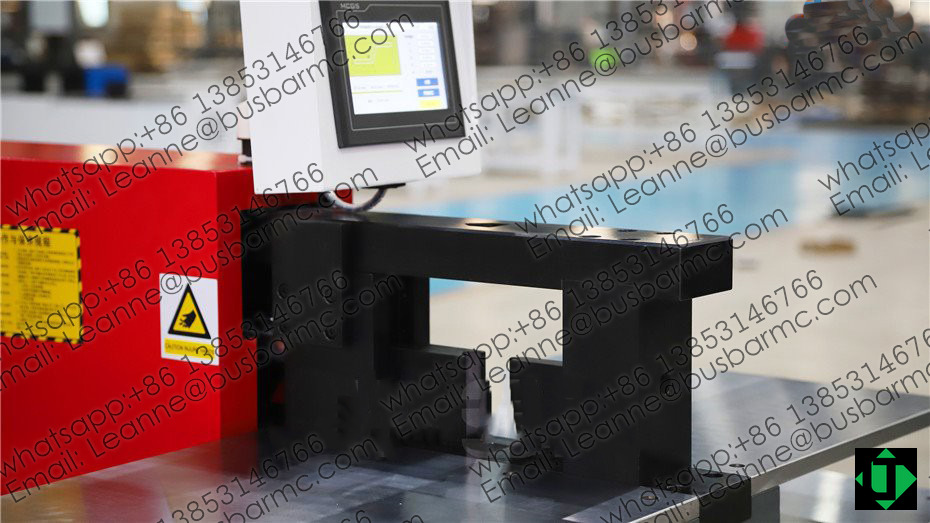
A dobra plana é feita no plano da espessura e cobre a classe máxima de largura × espessura do modelo. A dobra vertical ou de canto é feita no plano da largura e tem um envelope publicado mais estreito: 10×100 mm no 303U-3-C e 12×120 mm no 503U-3-C e 803U-3-C. Dobras muito próximas, com separação menor do que cerca de 40 mm, exigem revisão de engenharia.
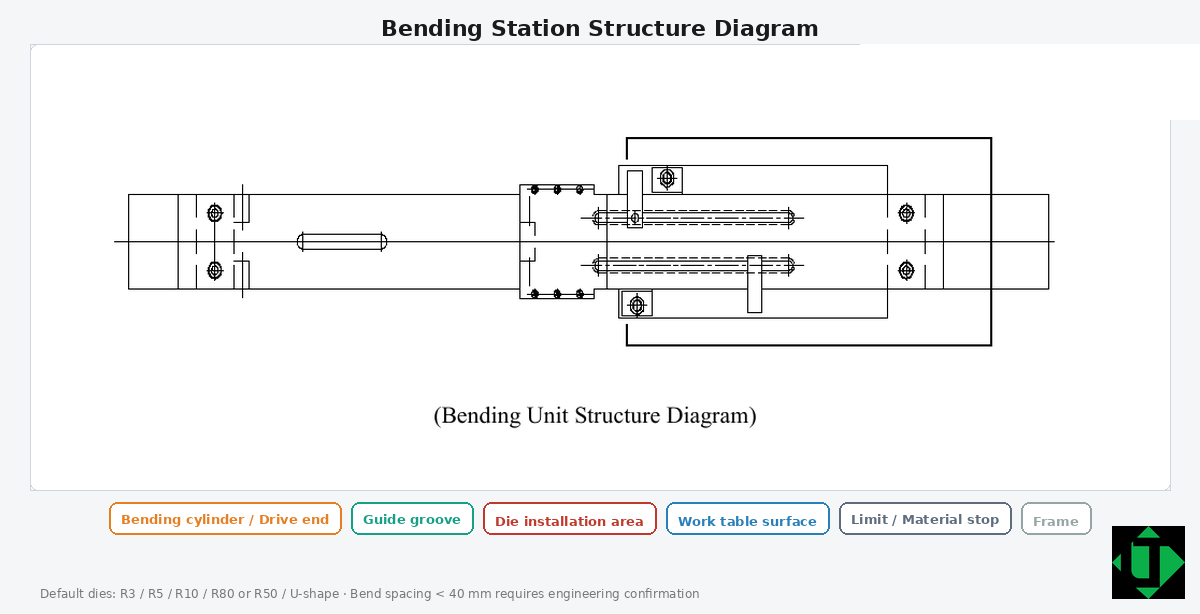
Onde fica o dobramento em uma 3 em 1 LT
| Modelo | Força nominal (kN) | Diâmetro de puncionamento (mm) | Espessura / largura máx. (mm) | Dobra horizontal máx. (mm) | Dobra vertical máx. (mm) | Potência das bombas |
|---|---|---|---|---|---|---|
| 303U-3-C | 300 | Φ4.3–Φ25 | 12 / 150 | 150 / 12 | 10×100 | 3×4 kW |
| 503U-3-C | 500 | Φ4.3–Φ30 | 16 / 200 | 200 / 16 | 12×120 | 3×5.5 kW |
| 803U-3-C | 800 | Φ4.3–Φ34 | 20 / 250 | 250 / 20 | 12×120 | 3×5.5 kW |
Os valores vêm das tabelas públicas LT / LTMC para 303U-3-C, 503U-3-C e 803U-3-C. A classe de espessura deve sempre ser confirmada junto com a largura, a geometria de furos e dobras e as amostras do FAT. Tolerância de ângulo publicada: ±1° / ±0,5° (verificar na oferta e no FAT). Tensão habitual de exportação: 380 V / 50 Hz; outras tensões (400 V 60 Hz, 415 V 50 Hz, 220 V 60 Hz) são declaradas no pedido. Nas oficinas argentinas a alimentação típica é 380 V / 50 Hz.
A tolerância de ângulo publicada é ±1° / ±0,5° (verificar na oferta e no FAT). O PLC Siemens e a biblioteca de modos do HMI permitem o modo automático (comprimento, espessura, ângulo) e limites de curso no modo manual para dobras pouco convencionais.
Lista do comprador
Material e têmpera, seção máxima, lista de dobras planas e de canto, raios, pernas curtas, tolerâncias, volume, tensão e amostras de FAT. Em uma oficina argentina a alimentação típica é 380 V / 50 Hz.
Perguntas frequentes
O que é uma dobradeira de barras?
É uma máquina ou uma estação que dobra barras de cobre ou alumínio na geometria do desenho, com matrizes e força controladas.
A tonelagem equivale à qualidade da dobra?
Não. A qualidade é a peça liberada. A tonelagem é só uma porta de capacidade.
Cobre e alumínio têm o mesmo retorno elástico?
Não. O alumínio costuma precisar de maior compensação e de um raio mínimo mais cuidadoso. Mantenham tabelas separadas.
O que a estação de dobramento de uma 3 em 1 LT agrega?
Compartilha piso com o puncionamento e a tesoura, oferece modos no HMI e publica envelopes de dobra plana e de canto no 303, 503 e 803.
Como pedir uma cotação
Para uma cotação, enviem desenhos, material (cobre ou alumínio e têmpera), a largura × espessura máxima, a lista de furos e dobras, as tolerâncias e a tensão de alimentação para [email protected] ou WhatsApp +86 13853146766. Mais informações em https://www.busductmachine.com/.