Português
 English
 Español
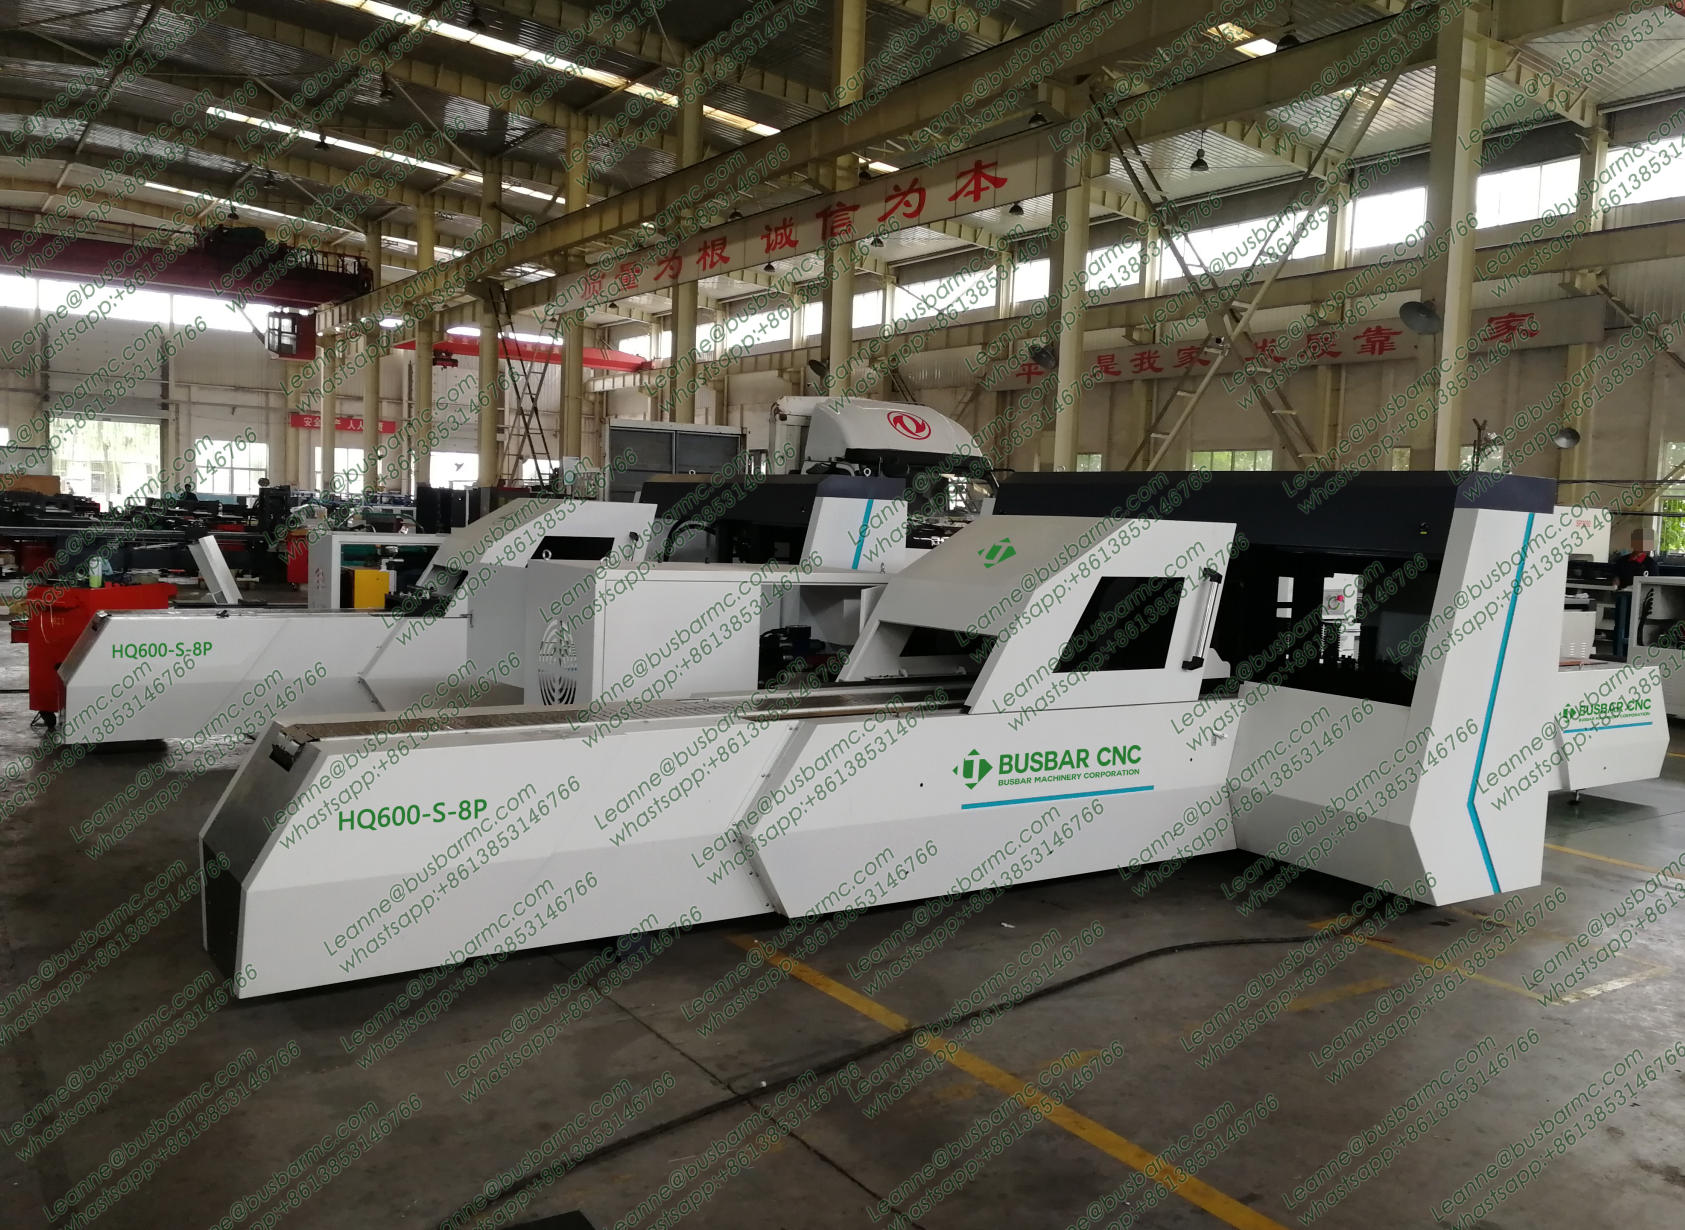
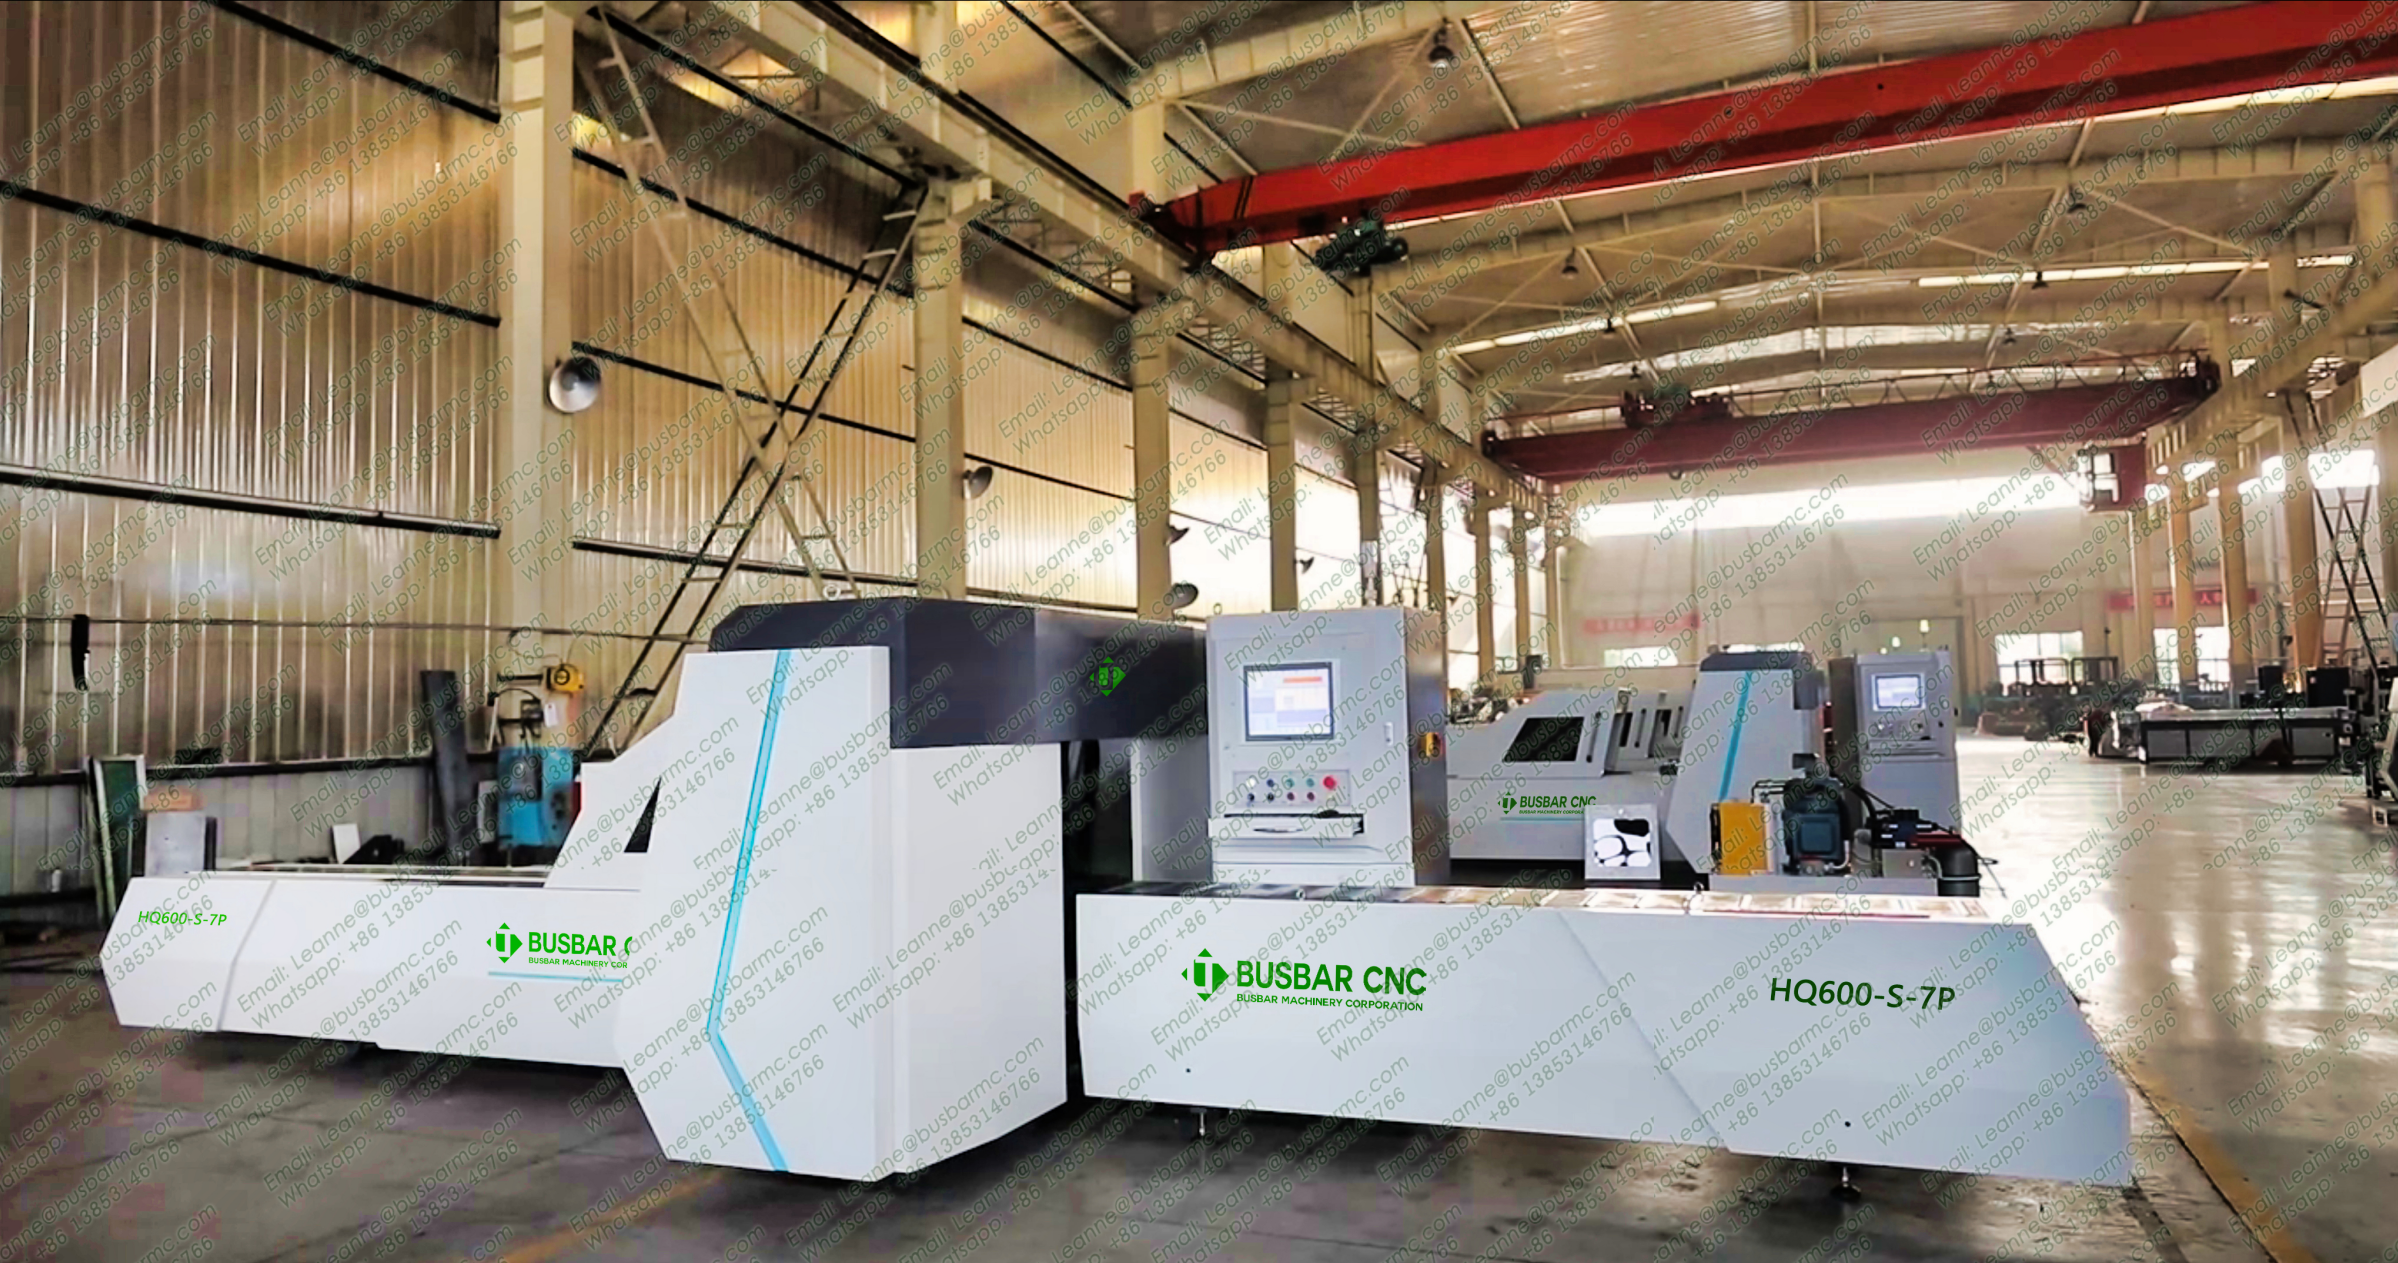
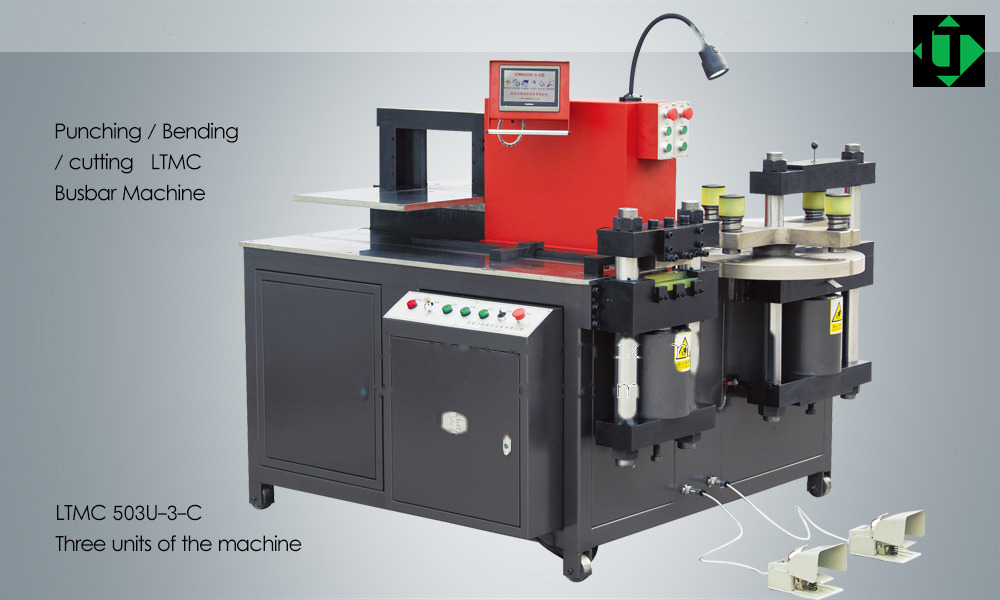
Resposta rápida: a mesma máquina hidráulica 3 em 1 — por exemplo LT 303U-3-C, 503U-3-C ou 803U-3-C — pode processar barras de cobre e de alumínio para painéis e cubículos na Argentina. Isso não significa que um set-up aprovado em cobre liberará o mesmo ângulo, a mesma rebarba ou a mesma qualidade de furo no alumínio. Ao trocar o material, é preciso revisar a folga da matriz, a tabela de retorno elástico e as primeiras peças.
Por que o material muda o set-up em uma oficina argentina
Em Buenos Aires, Córdoba, Rosário ou Santa Fe, muitos fabricantes de painéis BT/MT trabalham barras de cobre como condutor principal e, em alguns projetos, alumínio por peso ou custo. Os dois materiais entram em conjuntos pensados segundo IRAM e IEC 61439, mas não se comportam igual na máquina. O cobre costuma ser a referência de tonelagem; o alumínio pede outra folga, outro raio mínimo e uma compensação de ângulo diferente.
Puncionamento: folga e qualidade do furo
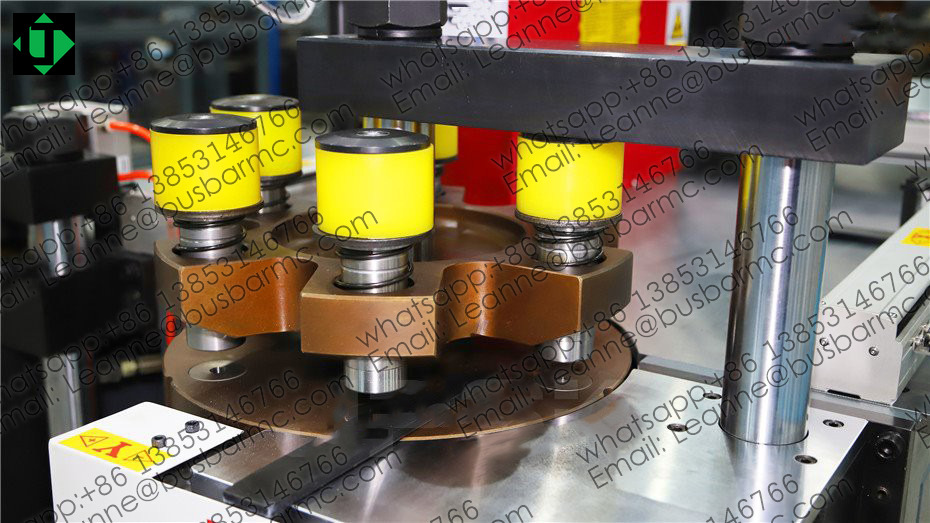
A qualidade do puncionamento é julgada pela posição do furo em relação ao datum do desenho, o diâmetro ou perfil, a distância à borda, a rebarba e a deformação, não só pela precisão declarada do posicionamento. Nas máquinas LT 303U-3-C, 503U-3-C e 803U-3-C, uma torre de vários postos cobre famílias habituais de redondos e ovalados quando a matriz, a folga e o extrator correspondem ao material e à têmpera. Faixas públicas de puncionamento: 303 Φ4,3–Φ25, 503 Φ4,3–Φ30, 803 Φ4,3–Φ34 mm.
Corte: lâminas, pressão e rebarba
O corte hidráulico de barras de cobre ou alumínio é um ciclo curto e com poucos cavacos, habitual em painéis. A qualidade do fio depende da folga, do fio da lâmina, do alinhamento, da pressão e do apoio. Uma folga incorreta gera rebarbas e deformação local, que depois complicam o puncionamento, o dobramento e a inspeção elétrica do painel. Um critério ilustrativo de medição no FAT é uma rebarba abaixo de cerca de 25 por cento da espessura: serve como medição, não como slogan.
Dobramento: a tabela de retorno elástico deve ser específica do material
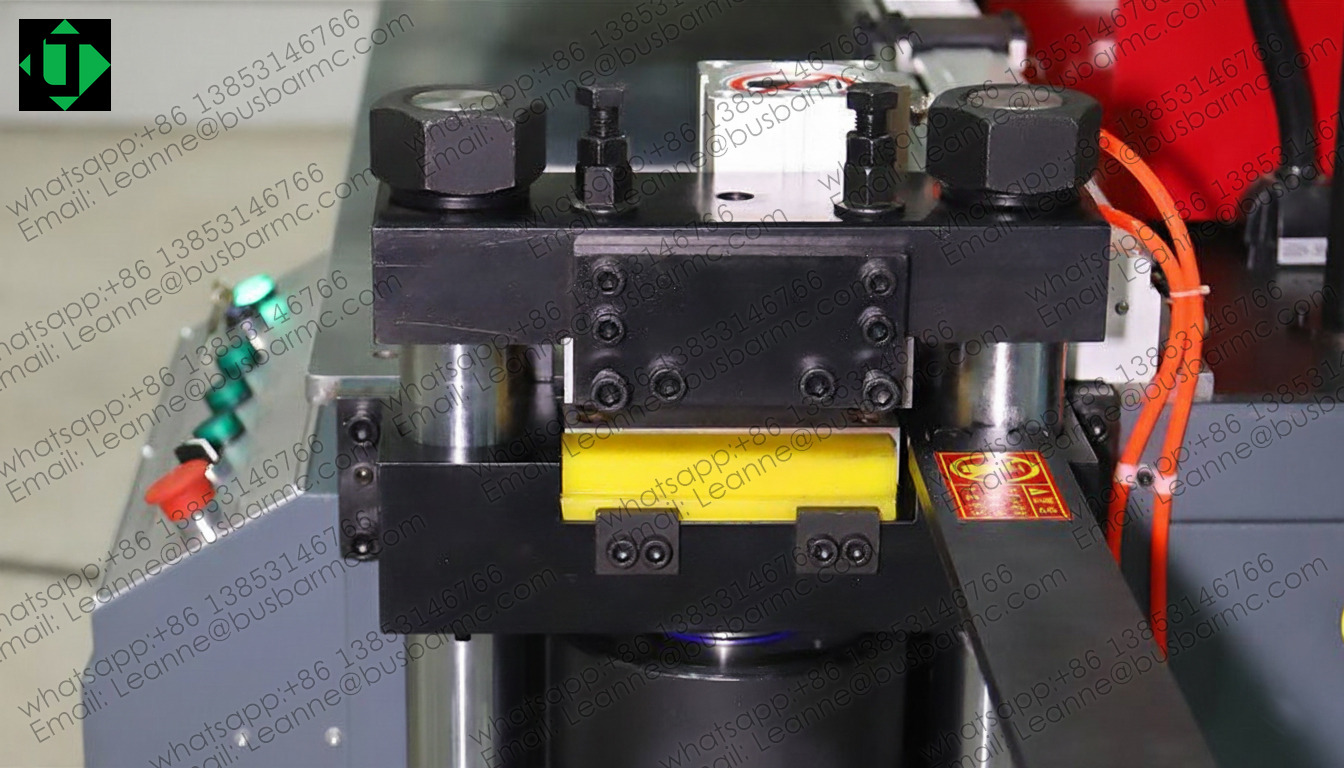
O alumínio costuma exigir maior compensação de ângulo e um raio interno mínimo mais conservador do que o cobre. Não copiem um programa de cobre em uma barra de alumínio sem um teste. A dobra plana e a dobra vertical ou de canto têm envelopes diferentes: as tabelas públicas indicam, por exemplo, 10×100 mm no 303U-3-C e 12×120 mm no 503U-3-C e 803U-3-C para a dobra vertical.
Uma máquina, dois materiais: regras práticas
- Mantenham tabelas de retorno elástico e, se preciso, práticas de ferramentas separadas para cobre e alumínio.
- Escolham o modelo 303, 503 ou 803 pelo trabalho mais exigente (largura × espessura, furo e dobra), não pela barra média.
- Acordem no FAT amostras de cobre e, se a oficina o utilizar, de alumínio, com instrumentos e pontos de medição definidos.
Perguntas frequentes
Uma só máquina de barras pode processar cobre e alumínio?
Sim. As máquinas 3 em 1 LT 303U-3-C, 503U-3-C e 803U-3-C são previstas para barras de cobre e de alumínio, desde que a capacidade, a folga e os testes da primeira peça acompanhem o material.
É preciso outra matriz para o alumínio?
É preciso revisar folga, extrator e desgaste. Em muitas oficinas as famílias de matrizes podem ser compartilhadas, mas um jogo aprovado só em cobre não deve ser dado como válido.
Por que o alumínio dobra de outra maneira?
Por causa do módulo elástico e da têmpera: o retorno elástico costuma ser maior e o raio mínimo, mais exigente. Por isso a tabela de compensação deve ser específica.
Como pedir uma cotação
Para uma cotação, enviem desenhos, material (cobre ou alumínio e têmpera), a largura × espessura máxima, a lista de furos e dobras, as tolerâncias e a tensão de alimentação para [email protected] ou WhatsApp +86 13853146766. Mais informações em https://www.busductmachine.com/.