 Filipino
 English
 Português
 Español
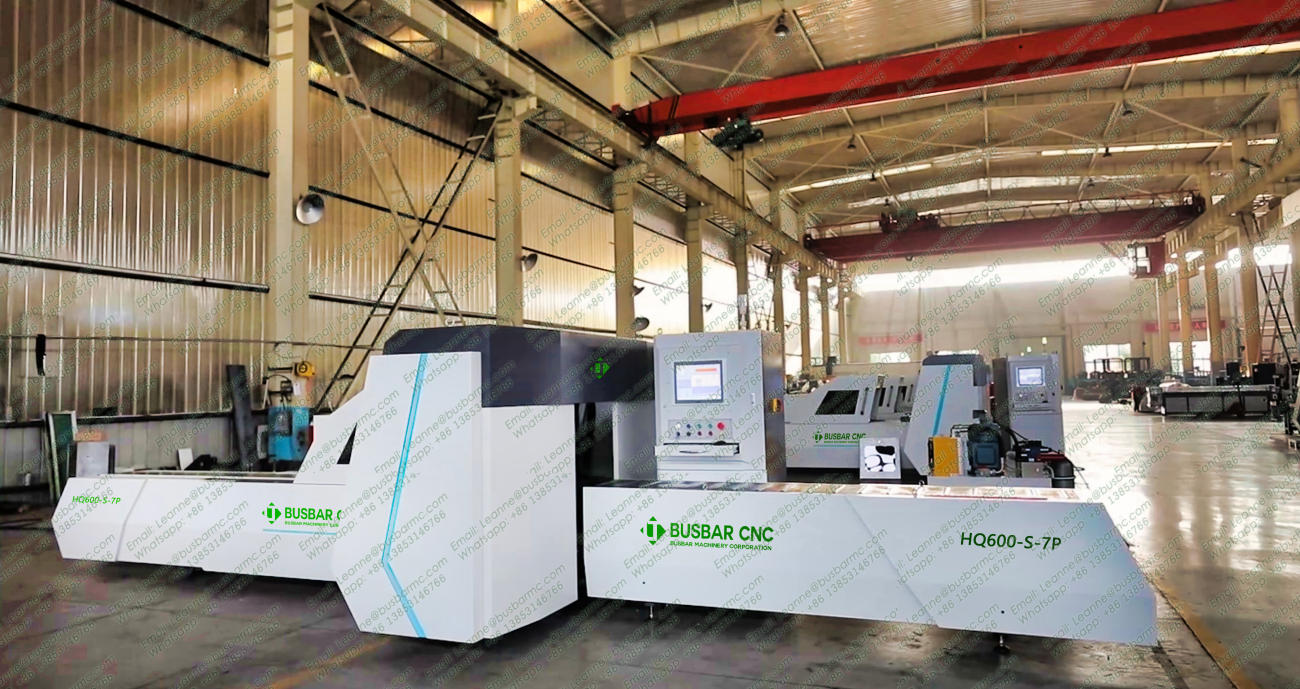
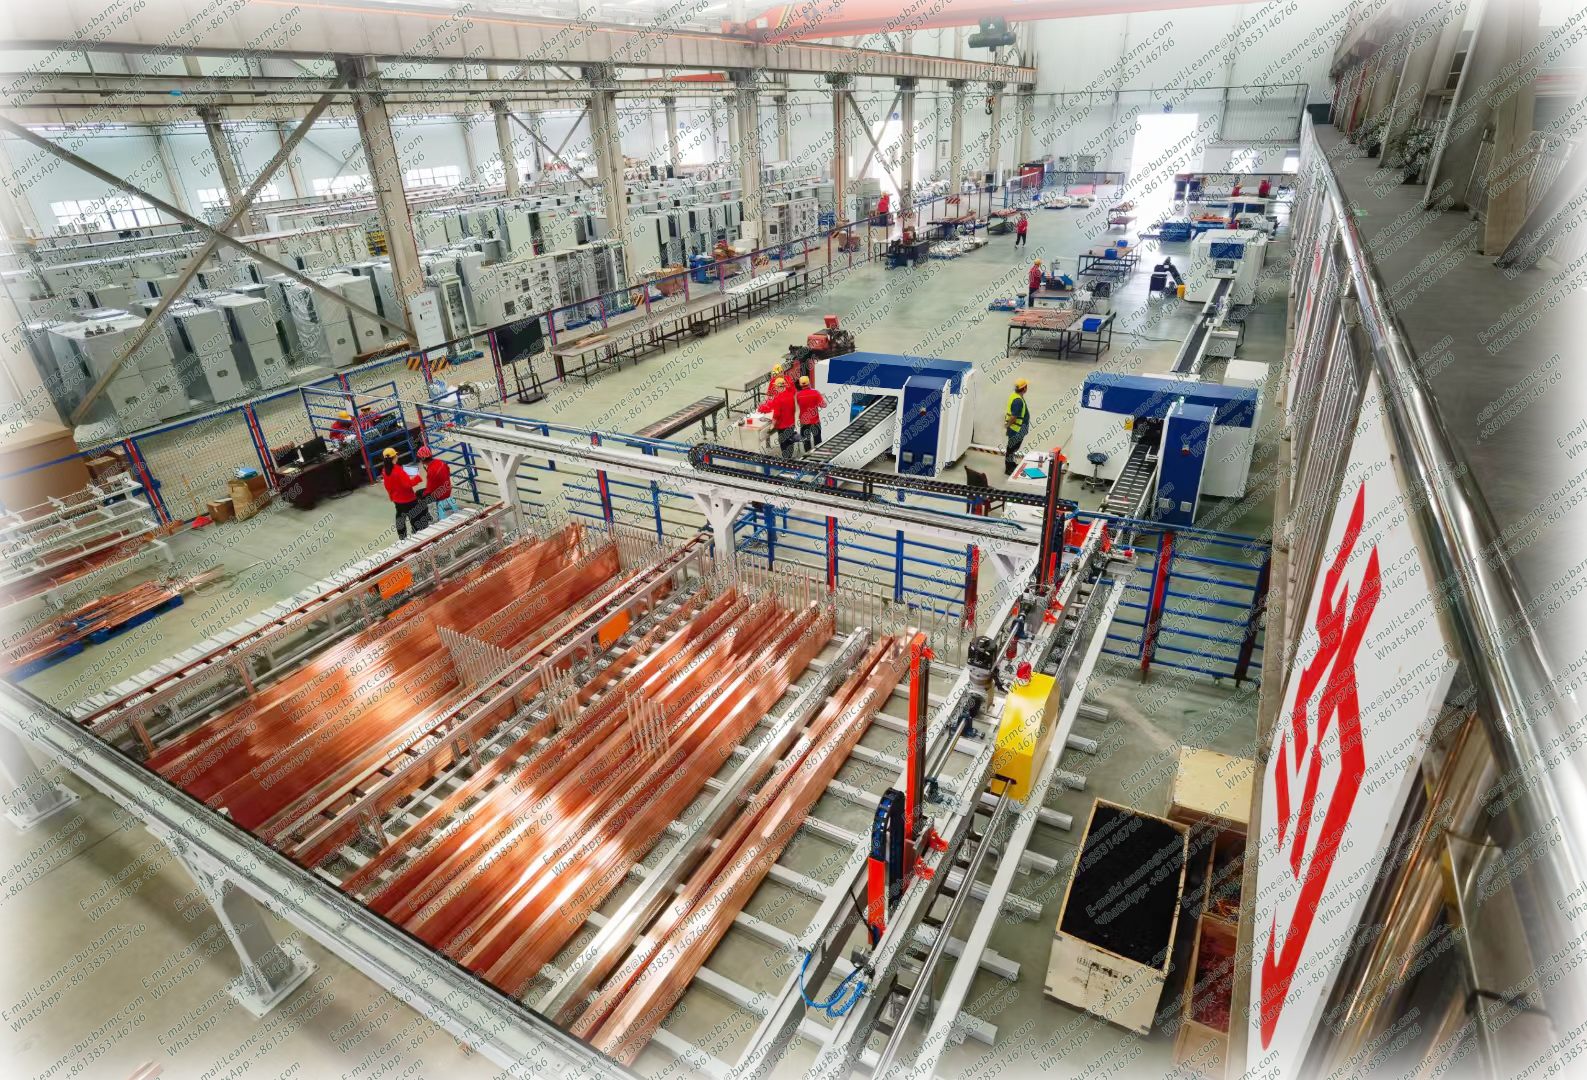
Conclusión: la HQ600-SP LT ofrece punzonado y corte CNC fiable para tableros y transformadores en Argentina. Procesa cobre y aluminio con precisión CNC alineada a prácticas IRAM/IEC y proyectos Mercosur. Pensada para talleres en Buenos Aires, Córdoba, Rosario y Santa Fe que buscan fabricar en casa.
Kondisyon ng pagsubok — pagsuntok:tanso T2 10×100 mm sa 25 °C; 500 cycle sa nominal load. Concentricity Ø13 mm ≤0.15 mm; average burr <0.1 mm (karaniwang hand saw 0.3–0.5 mm).
Kondisyon ng pagsubok — pagtitiklop/pagputol:parehong materyal; 90° natitiklop na may karaniwang matrix. Mean angular deviation ≤0.5°; cutting parallelism ≤0.2mm/100mm (manual shear ±0.8mm).
Baseline ng Produktibo:bahagi ng uri ng board (6 na butas + 2 hiwa + 1 baluktot) ≈ 45–60 s sa CNC kumpara sa 3–5 min sa katumbas na proseso ng manwal.
CNC Copper Busbar Punching Machine
Model: HQ600-Sp
Pangunahing pag -andar
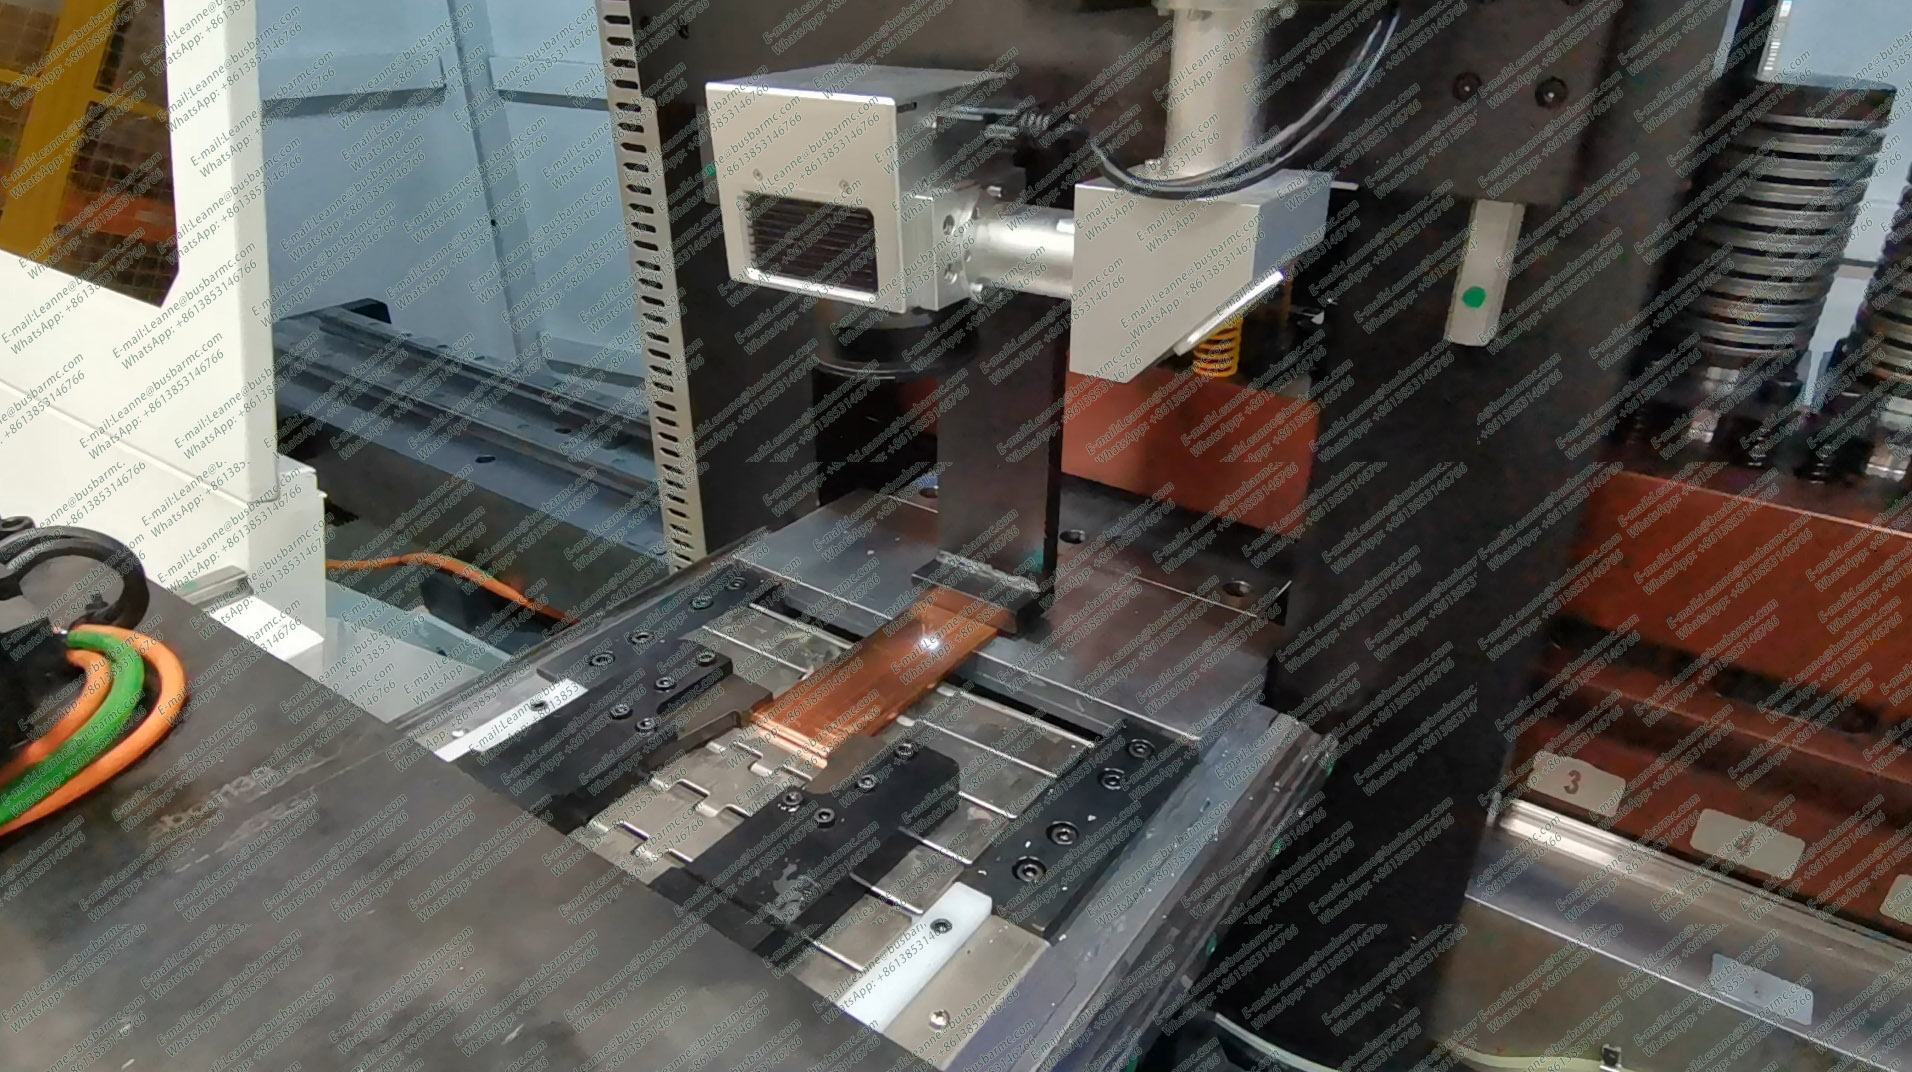
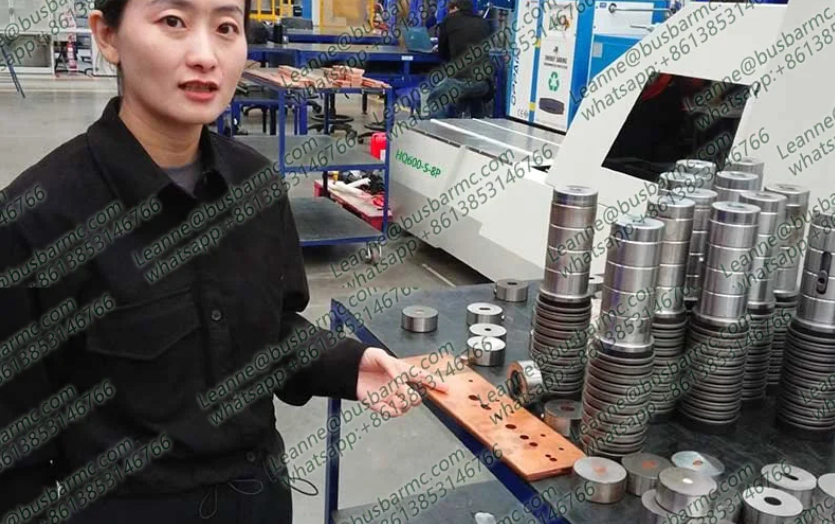
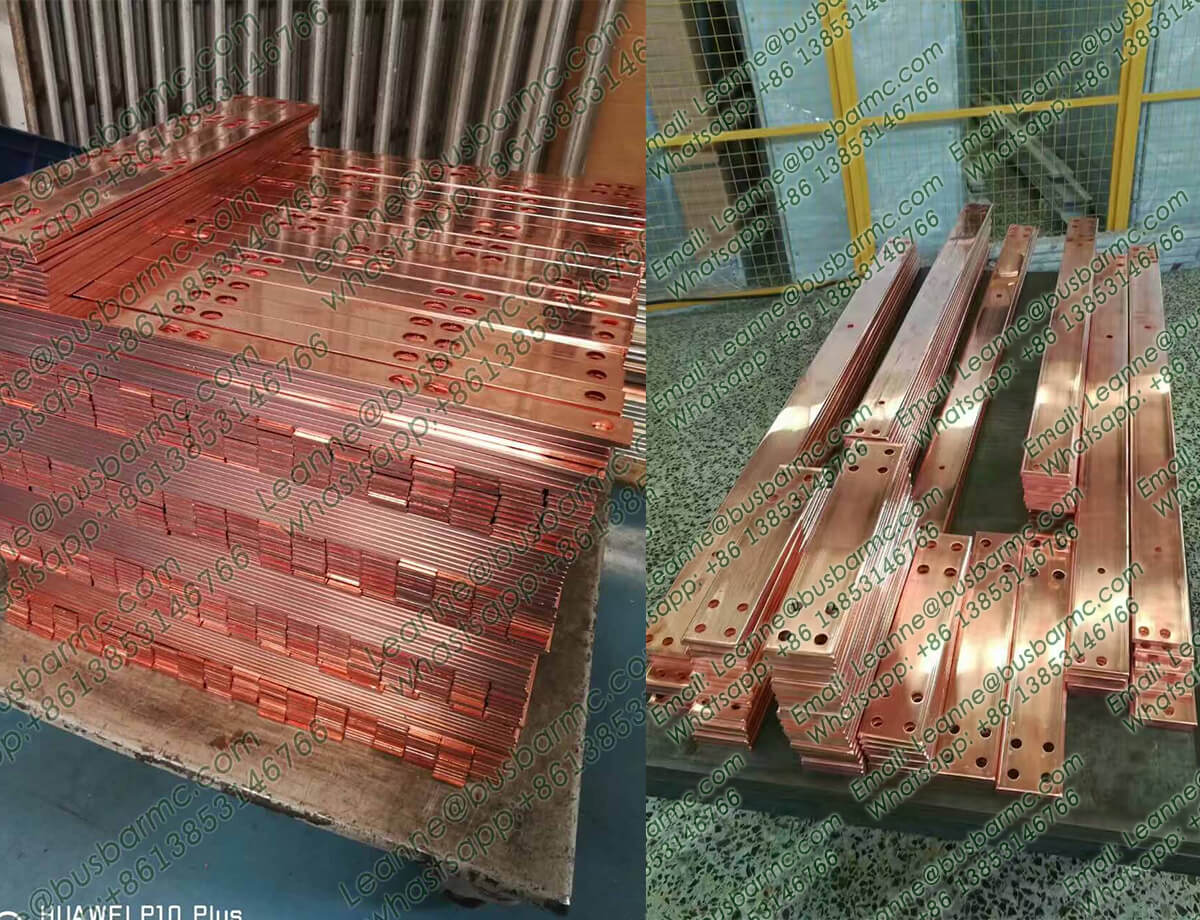
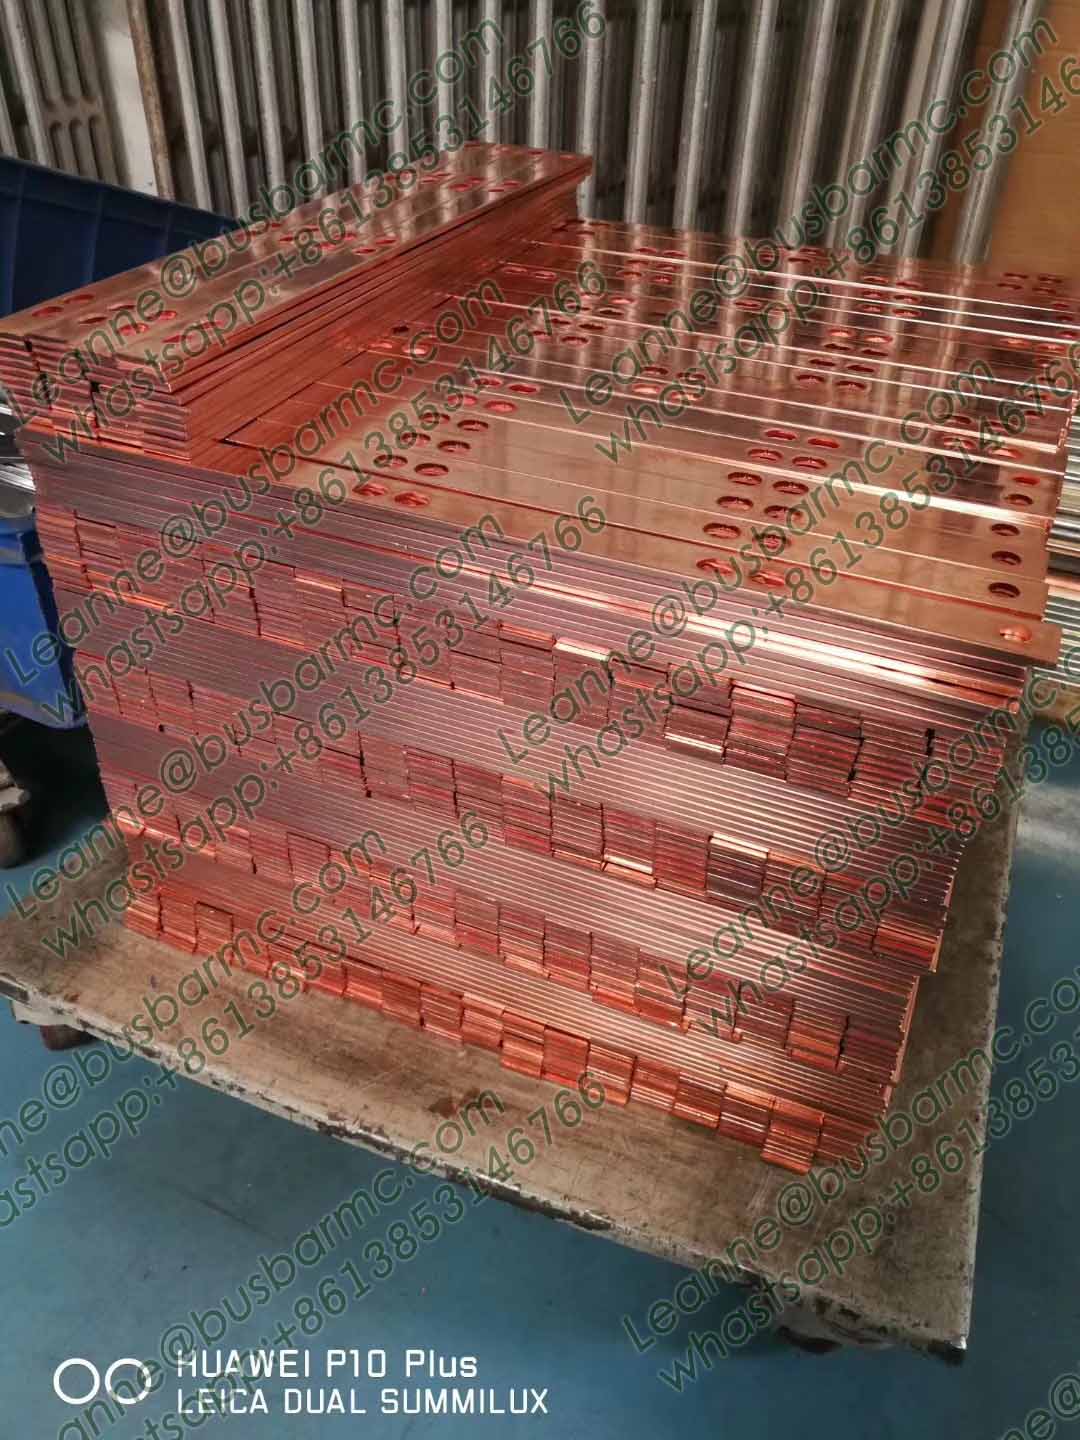
Gupitin, suntok, chamfer, emboss (lahat ng mga uri ng bilog, parisukat, espesyal na butas at uri ng slot) ang tanso, aluminyo busbar atbp.
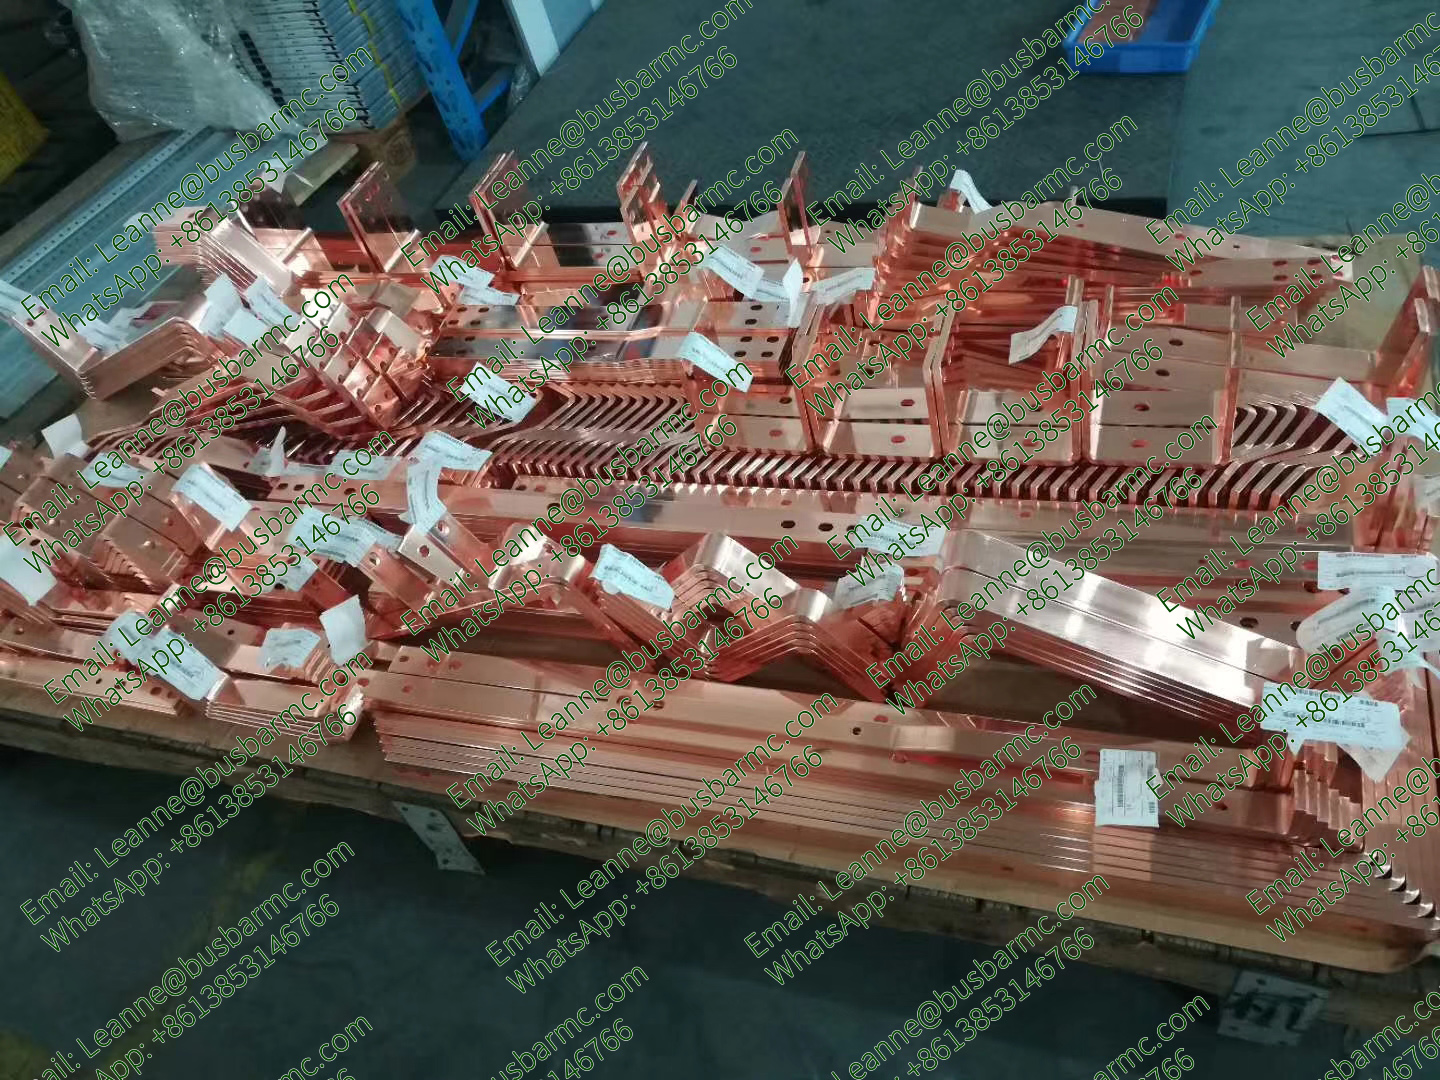
Pangunahing tampok
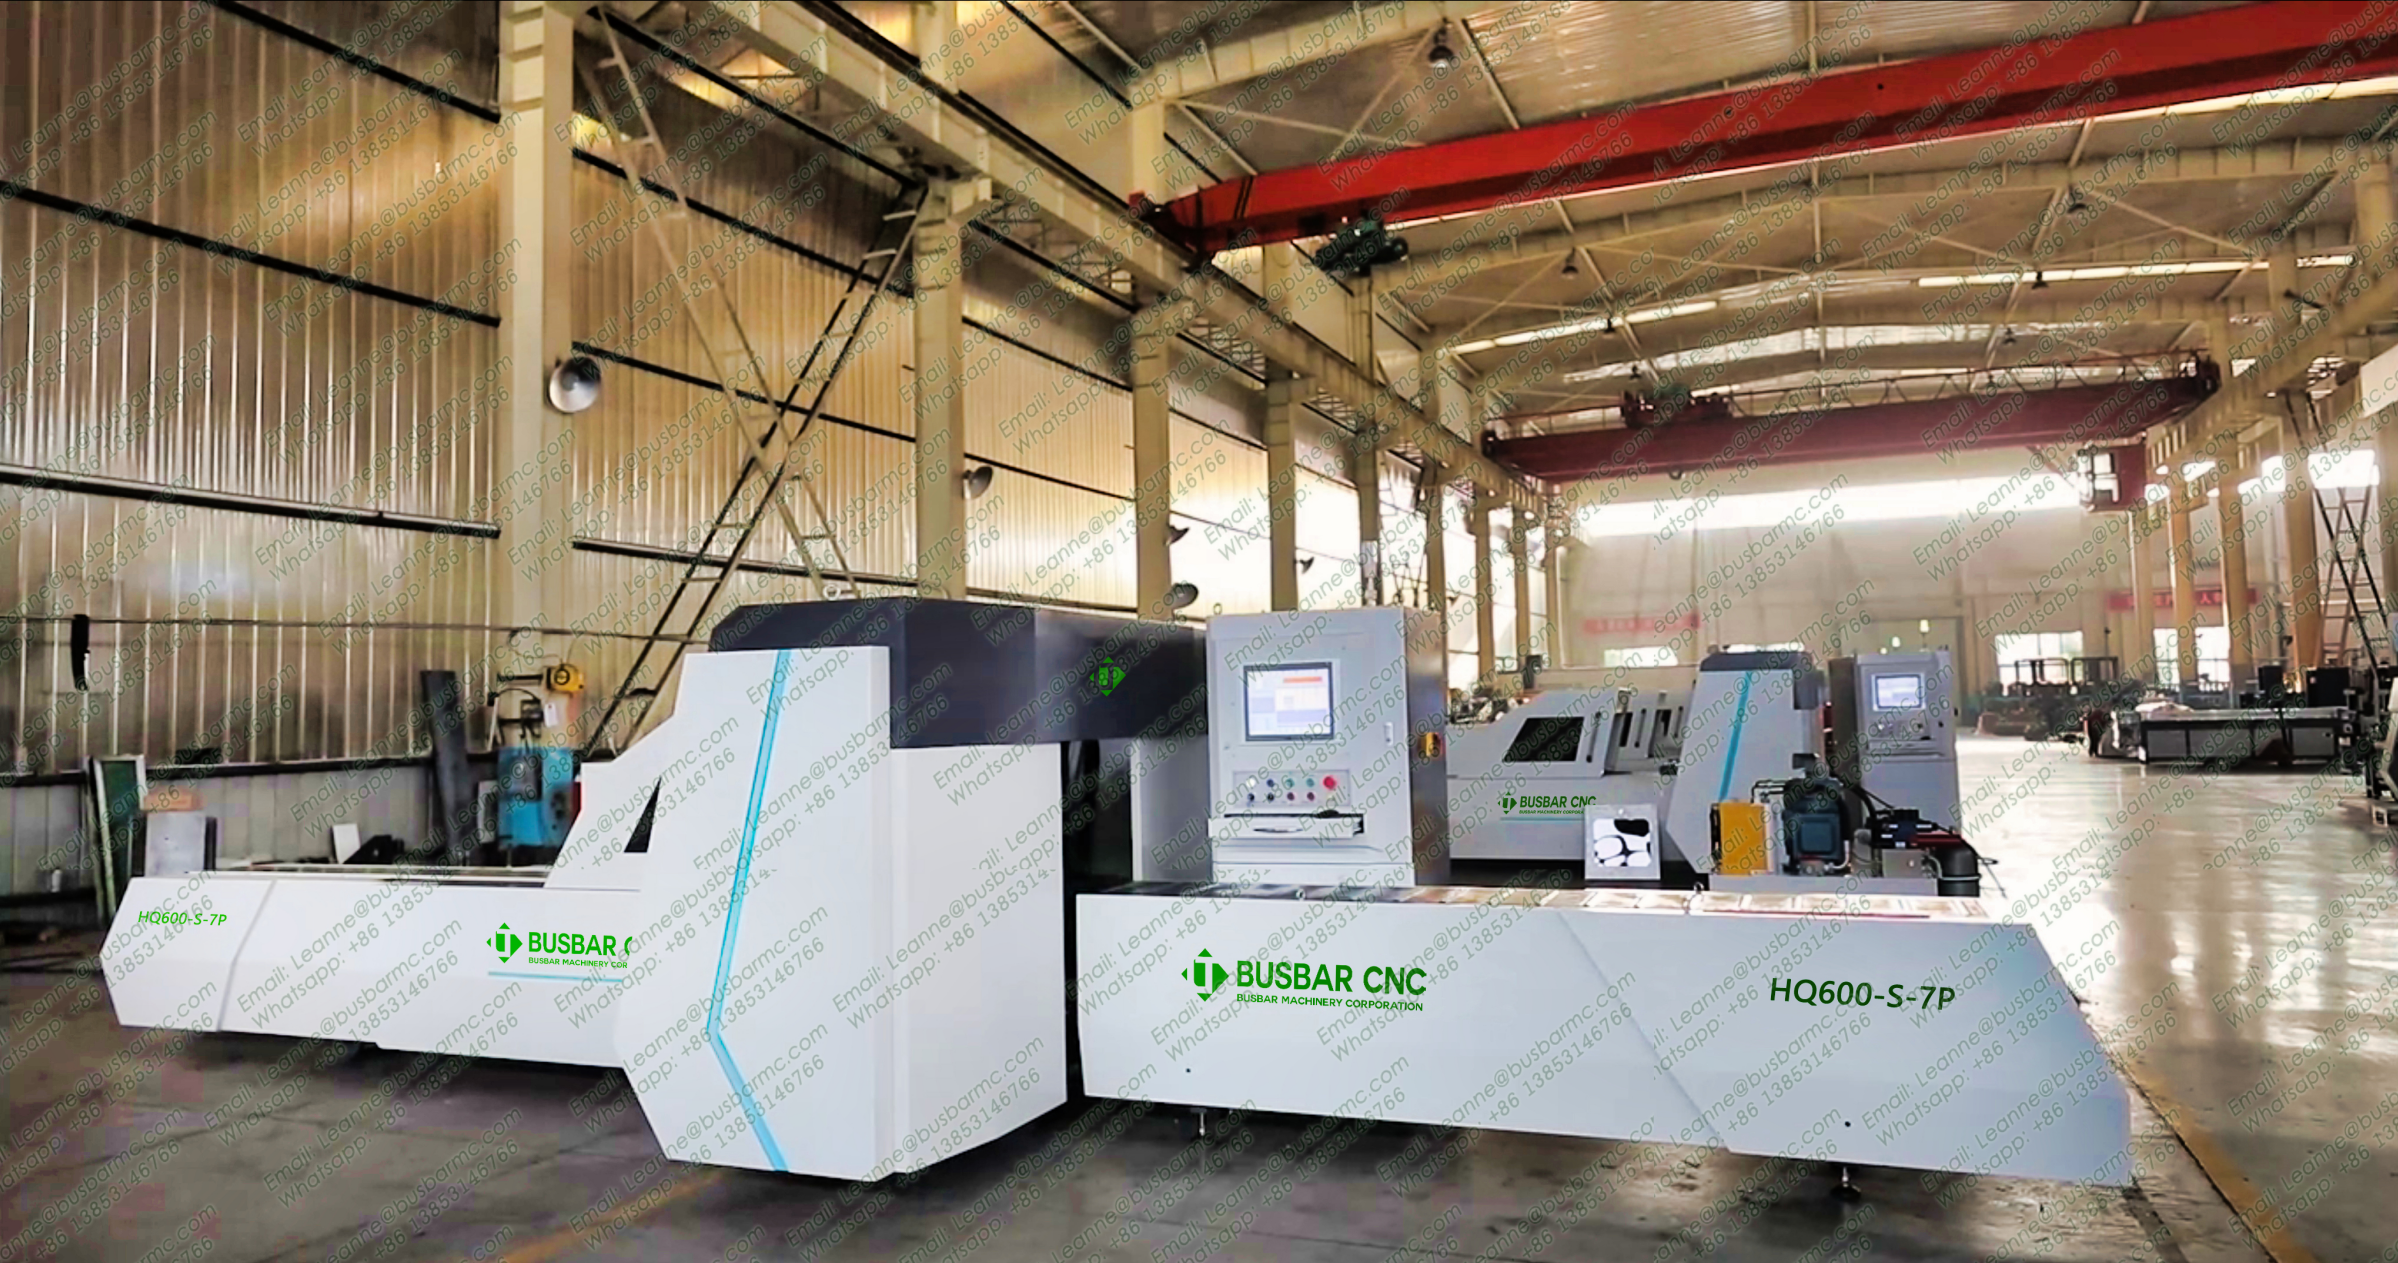
Ang makina na ito ay dalubhasa sa pagproseso ng mga busbars ng tanso at aluminyo para sa mataas at mababang mga sistema ng boltahe, na nag -aalok ng mataas na kahusayan, mababang pagkonsumo ng enerhiya, katumpakan, kadalian ng paggamit, at isang modernong disenyo.
Nagtatampok ang makina na ito ng mga natatanging mga prinsipyo sa pagproseso, isang patentadong hydraulic cylinder system, at isang pang -araw -araw na kapasidad ng maraming tonelada, na ginagawa itong nangungunang pagpipilian para sa pagproseso ng busbar.
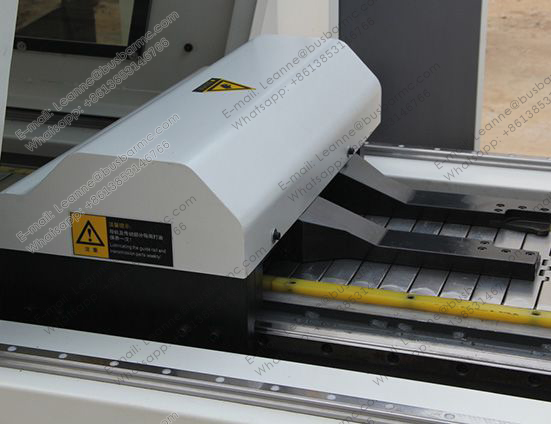
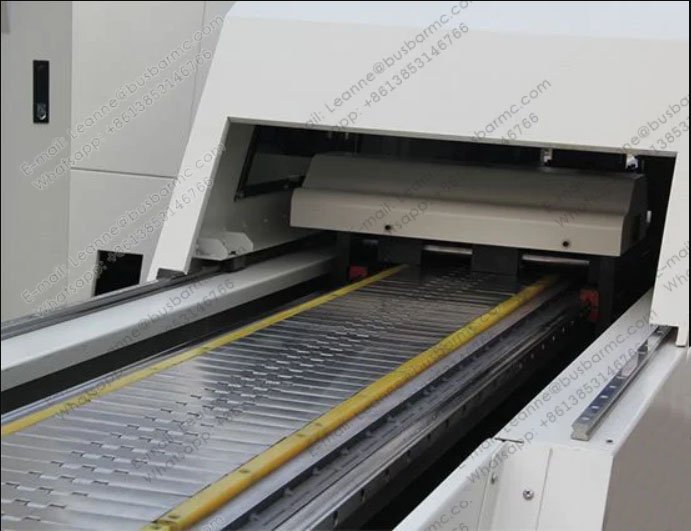
Pinapayagan nito ang solong pag -clamping para sa mahabang mga busbars, pag -automate ng pagsuntok at paggugupit nang walang manu -manong interbensyon sa pamamagitan ng awtomatikong paglipat ng clamp. Opsyonal na 7/8-punch at 1-shear inline die set; Magagamit ang embossing.
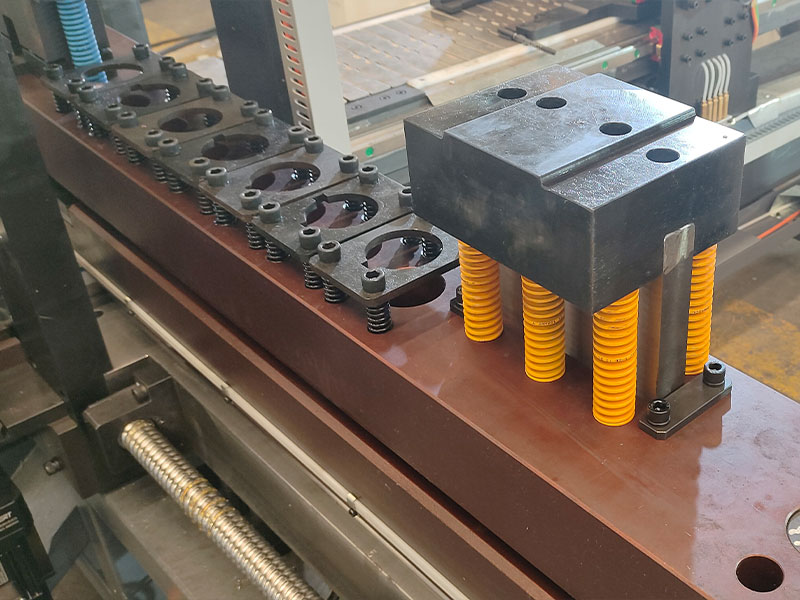
Ang pagputol ay namatay ay isang solong uri ng poste ng hedge na gunting, walang basura pagkatapos ng paggugupit.
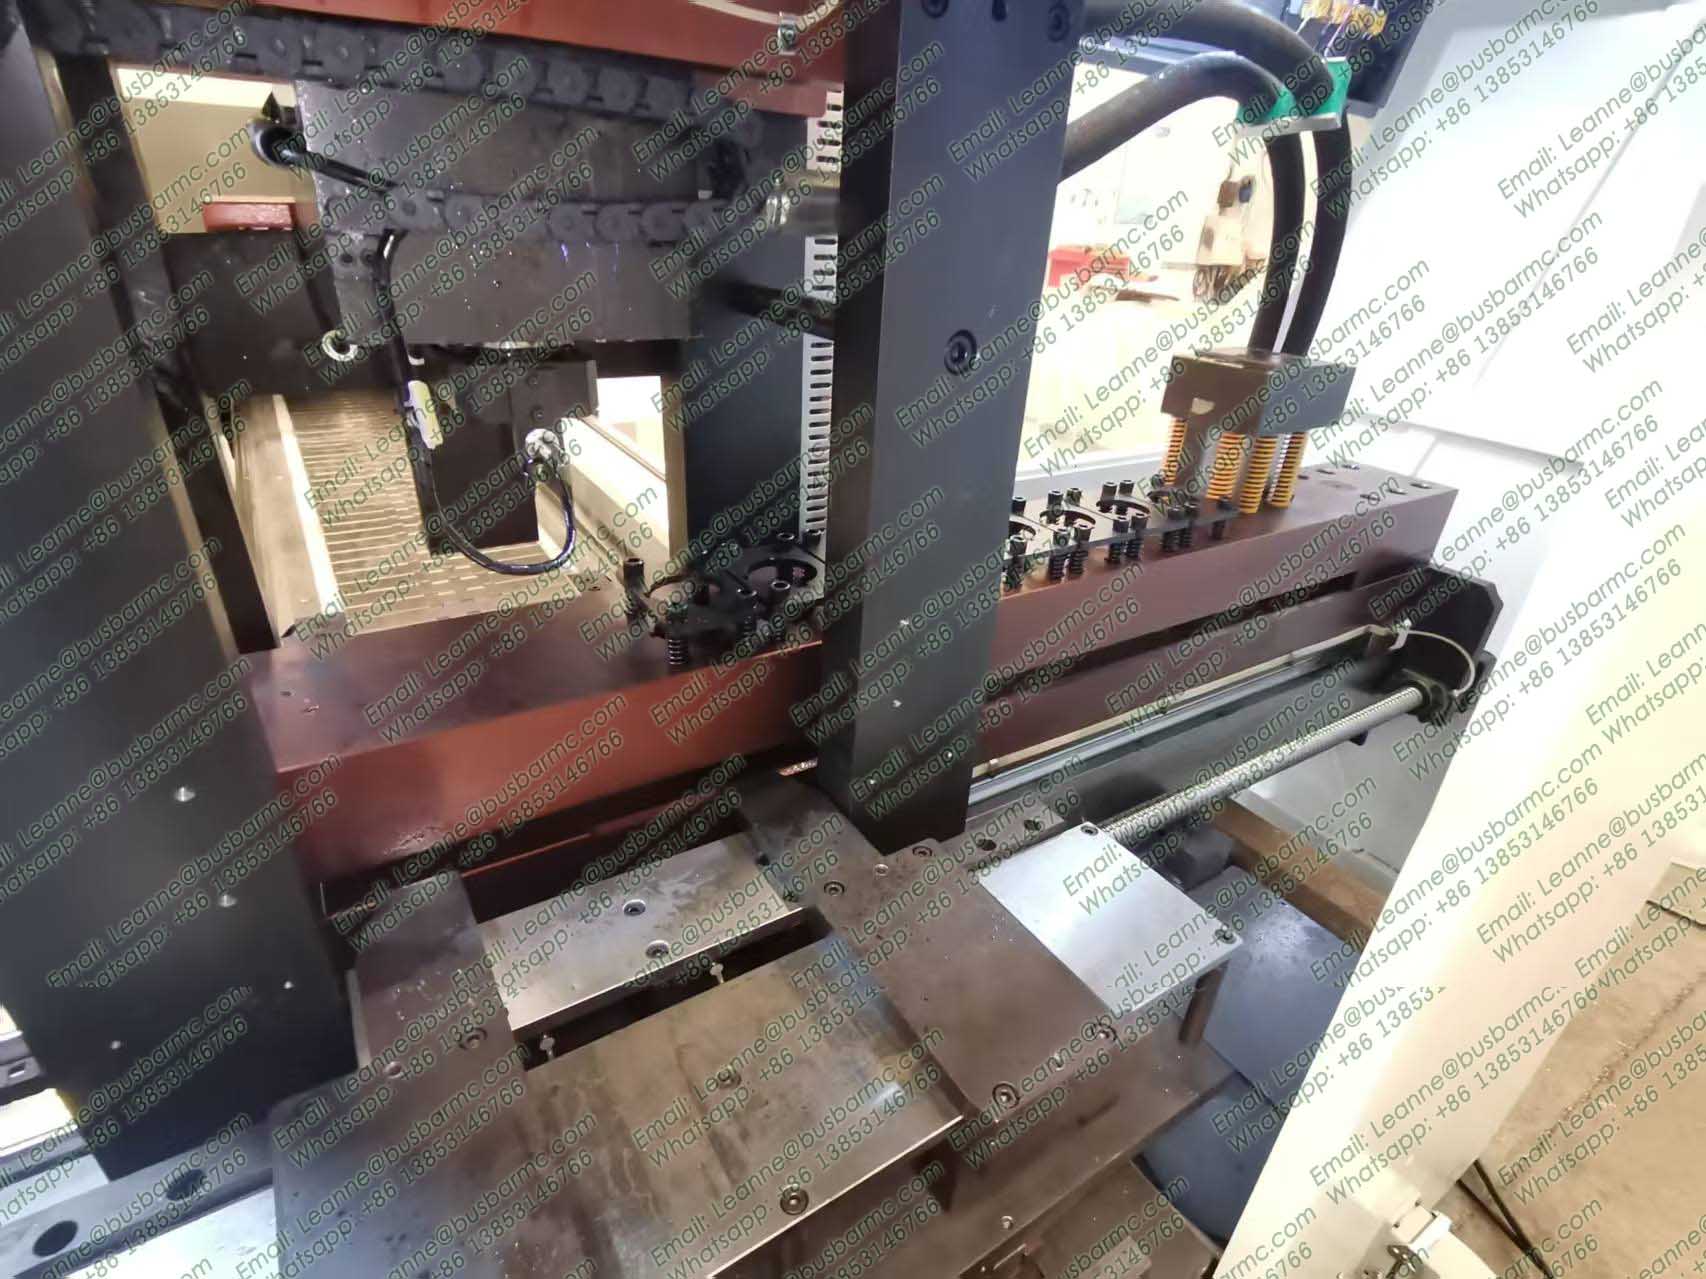
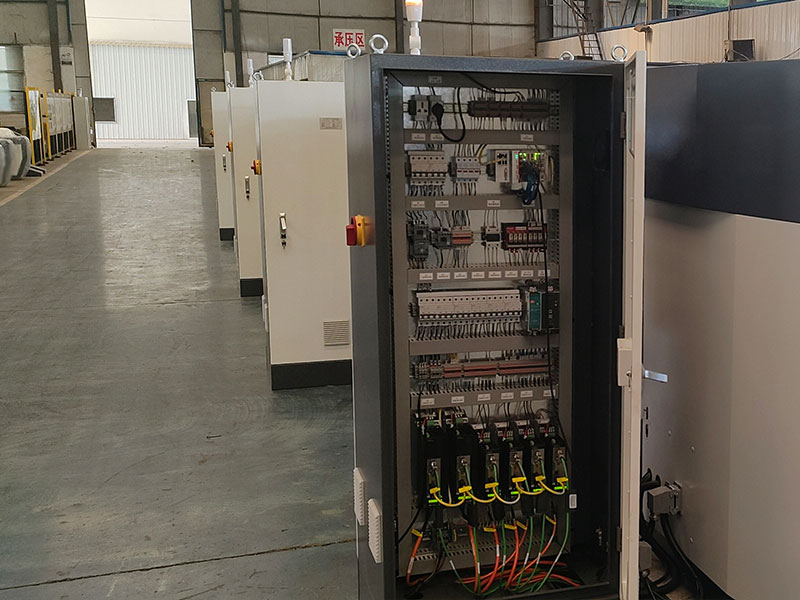
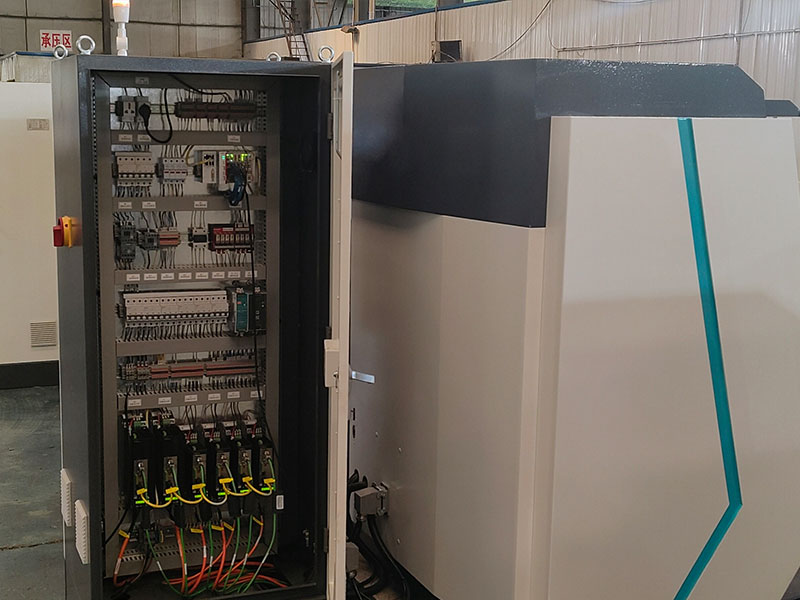
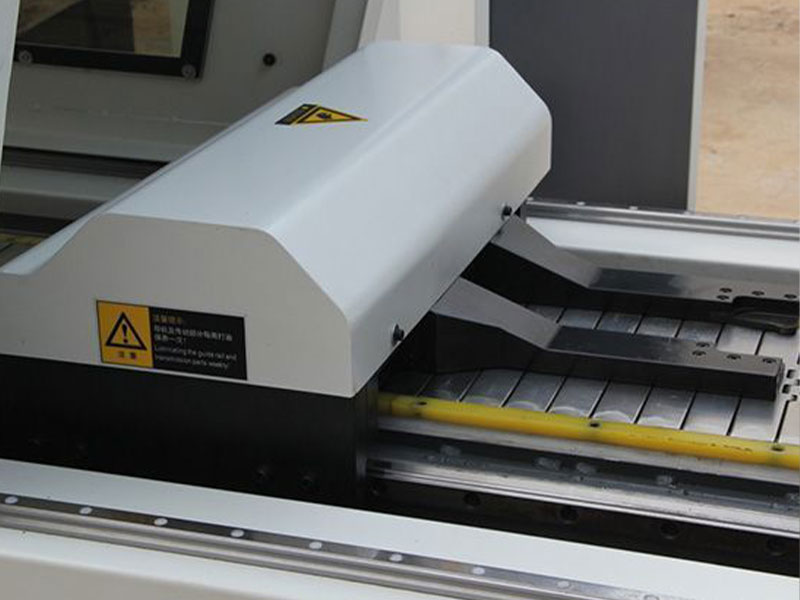
Ang makina ay binubuo ng isang talahanayan ng pagpapakain, base ng amag, sistema ng paghahatid, yunit ng control ng servo, at sistema ng disenyo ng katulong, na naghahatid ng matatag at maaasahang pagganap.
Nagtatampok ng isang interface ng user-friendly at ang self-develop na BMC Busbar Processing Design System, nagbibigay ito ng real-time na pagsubaybay sa mga operasyon ng programa.
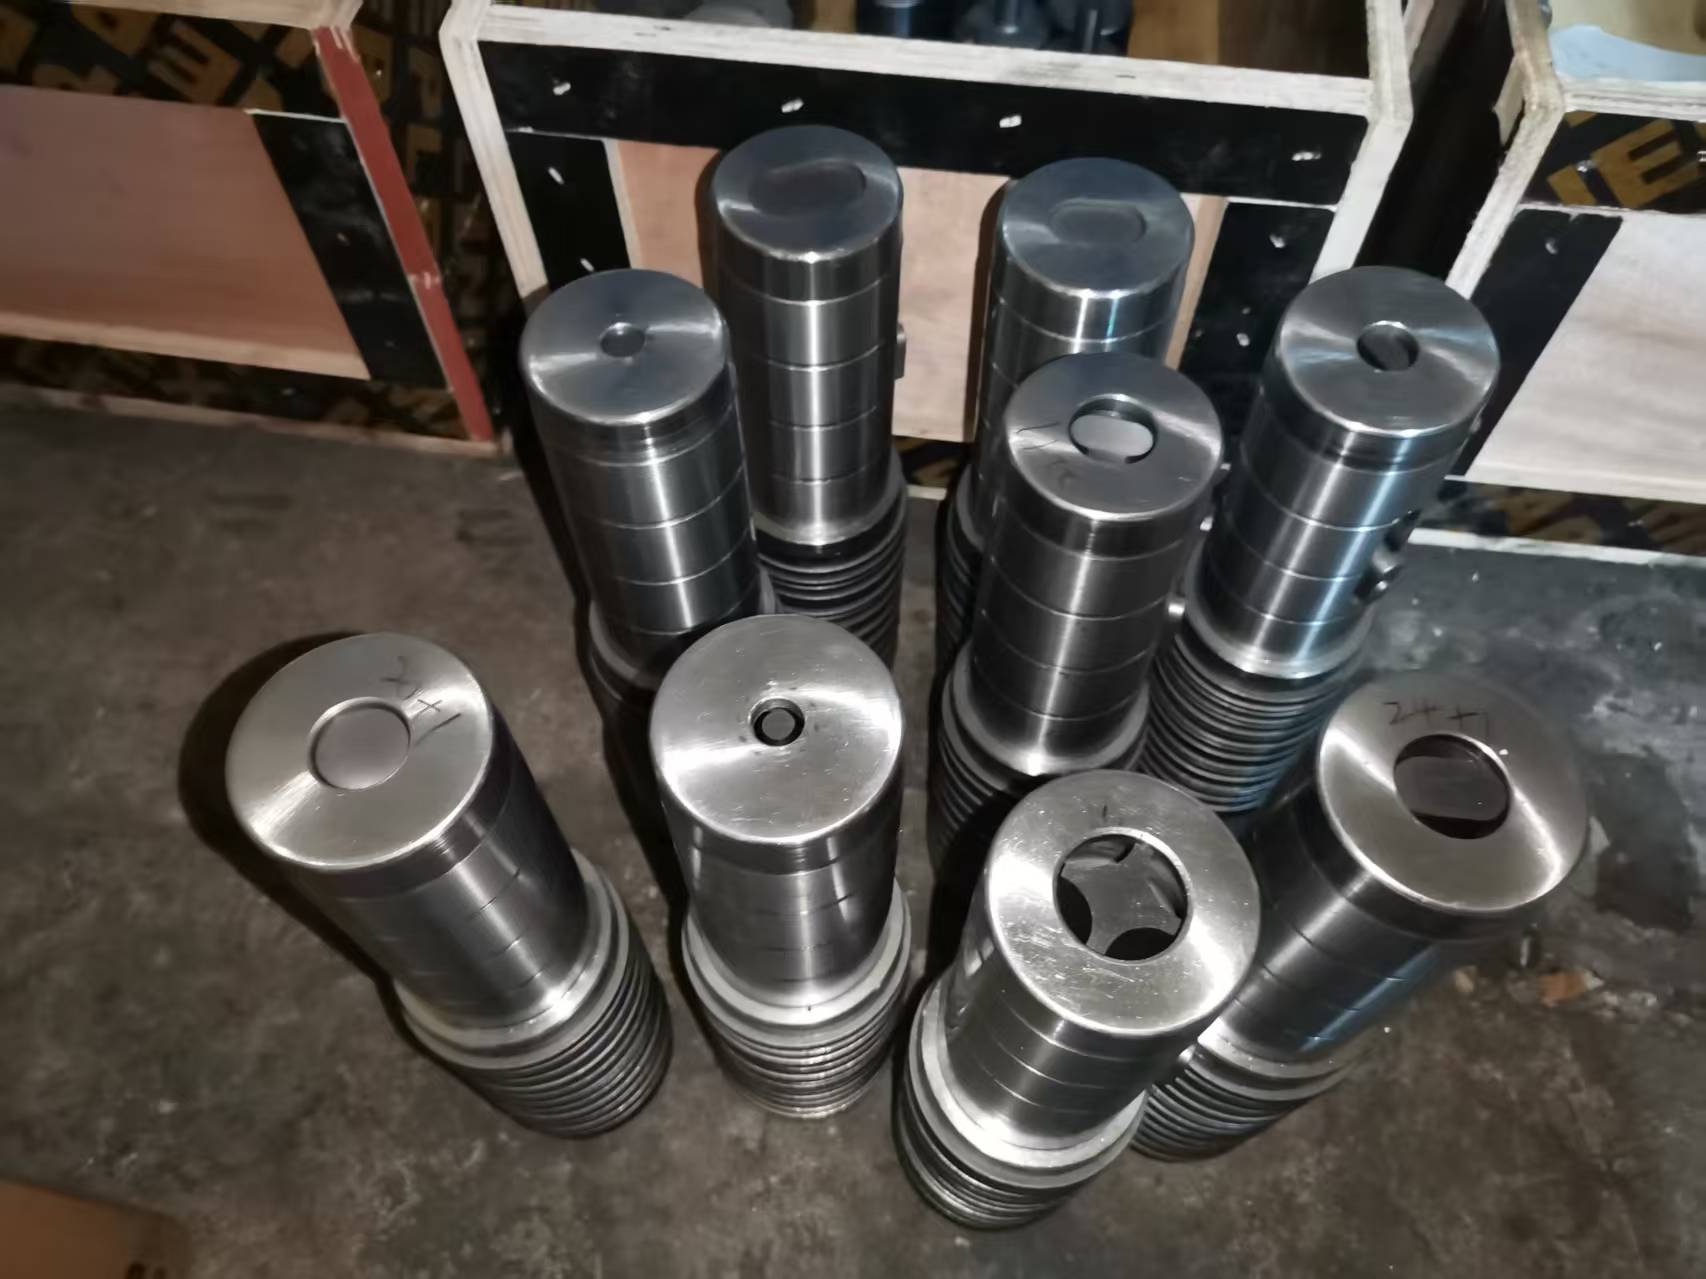
Ang base ng amag, na gawa sa ductile iron, ay nag-aalok ng mahusay na paglaban sa pagsusuot, tinitiyak ang pangmatagalang concentricity ng pagsuntok ng mga hulma.
Mga teknikal na parameter
| Parameter | Modelo | HQ400-S-7P/8P | HQ600-S-7P/8P |
|---|---|---|---|
| Nominal pressure | 400kn | 600kn | |
| Pinakamataas na laki ng pagproseso | 12 × 160mm | 15 × 200mm | |
| Saklaw ng pagsuntok | Φ4.3-25mm | Φ4.3-35mm | |
| Pinakamataas na bilang ng mga hulma | 8punch 1Shear | 8punch 1Shear 7punch +1emboss |
|
| X-Axis Max Travel | 2000mm | 2000mm | |
| Bilis ng pagpoposisyon ng x-axis | 60m/min | 75m/min | |
| Y-Axis Max Travel | 860mm | 960mm | |
| Y-axis na bilis ng pagpoposisyon | 35m/min | 35m/min | |
| Z-Axis Max Travel | 200mm | 310mm | |
| Bilis ng pagpoposisyon ng z-axis | 35m/min | 35m/min | |
| Ang pagsuntok ng kawastuhan | ± 0.2mm | ± 0.2mm | |
| Pagpoposisyon ng kawastuhan | 0.10/500mm | 0.10/500mm | |
| Bilis ng pagsuntok | 100 beses/min | 120-150 beses/min | |
| Bilang ng mga control axes | 6 axis | 6 axis | |
| Mga Dimensyon ng Makina (L × W × H) | 10500 × 2750 × 1700mm | 10500 × 2900 × 1800mm |
Opsyonal na Mga Kagamitan
| Bahagi ng pangalan | Pagpipilian 1 | Pagpipilian 2 |
|---|---|---|
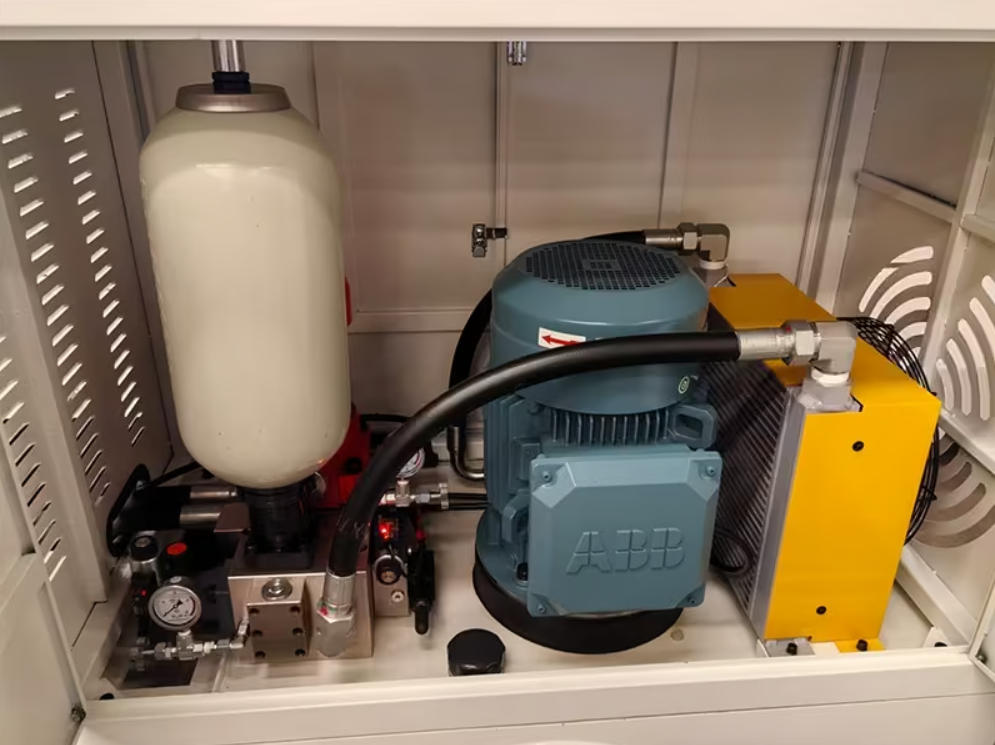
| Pangunahing motor | Hulyo | Abb |
| Hydraulic Pump | Taiwan Hydromax | American Albert |
| Solenoid Valve | Taiwan litand | German Rexroth |
| Mga gabay/tornilyo | Hiwin / tbi / pmi | Hiwin / tbi / pmi |
| Sistema ng Servo | Exton | German Rexroth |
| Pang -industriya na computer | Taiwan Panelmaster (touch screen) | Beijing Qiyang |
Mga Random na Kagamitan
8 mga hanay ng pagsuntok ay namatay, 1 shear blade, 1 hanay ng mga tool sa pagpapanatili, at mga manu -manong kasama ang mga sertipiko.