русский язык
 English
 Português
 Español
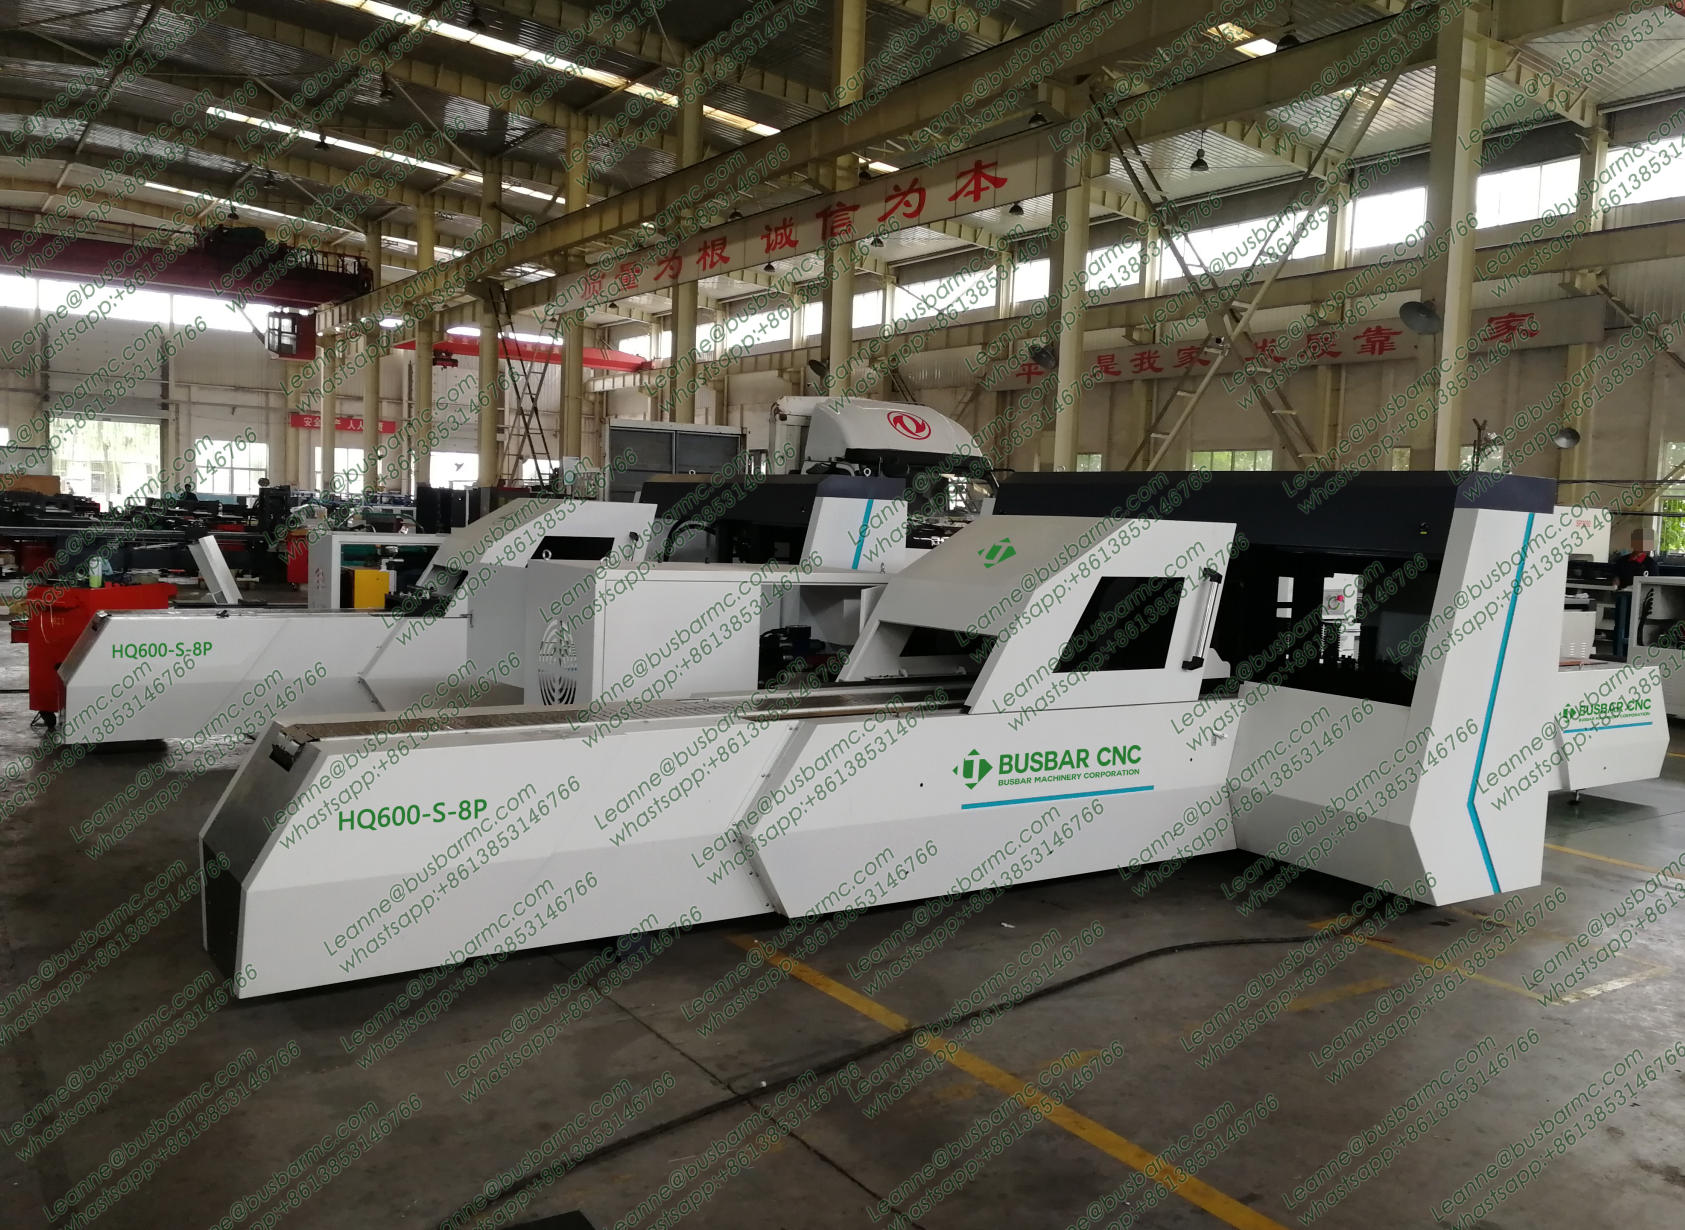
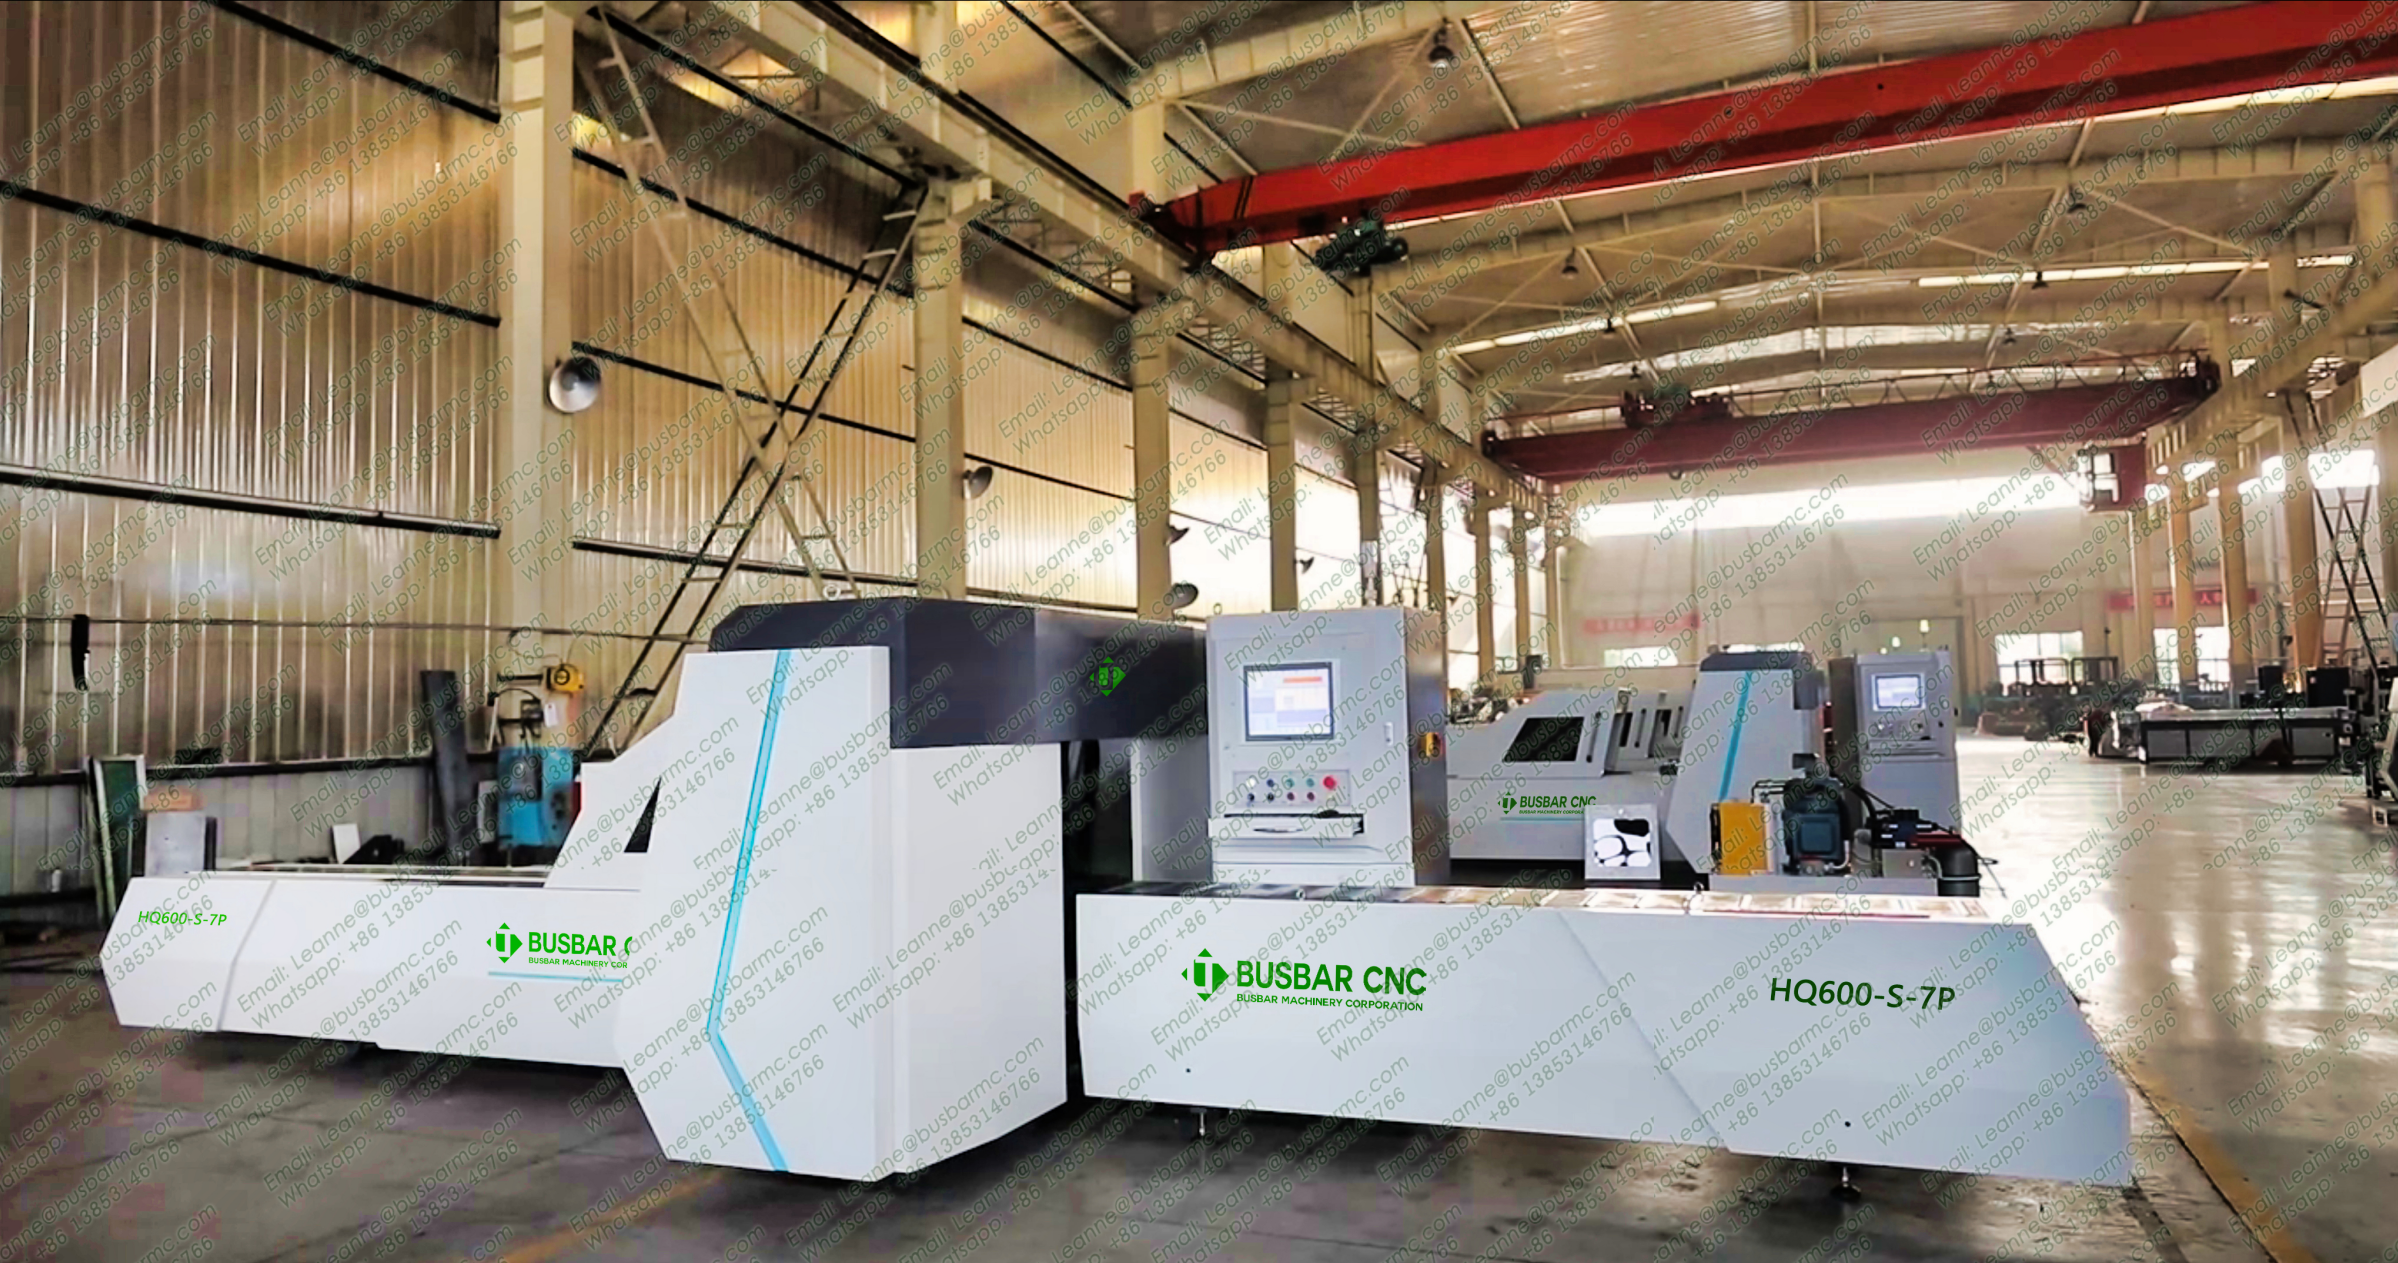
Краткий ответ: одна и та же гидравлическая машина 3-в-1, например LT 303U-3-C, 503U-3-C или 803U-3-C, может обрабатывать медные и алюминиевые стержни для панелей и ячеек в Аргентине. Это не означает, что одобренная установка из меди обеспечит тот же угол, тот же заусенец или то же качество отверстия в алюминии. При смене материала необходимо проверить зазор матрицы, эластичный стол возврата и первые детали.
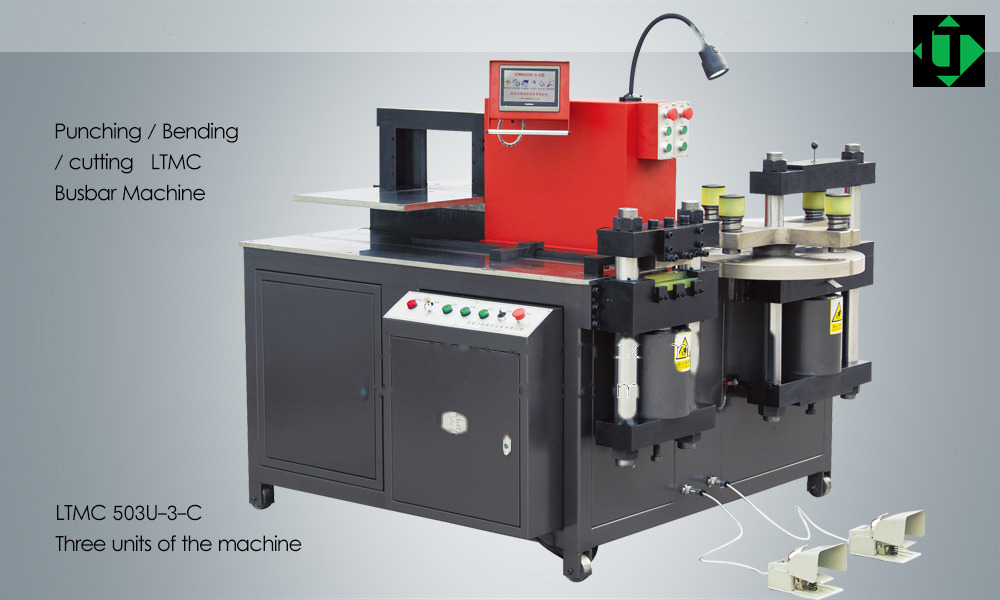
Почему материал меняет обстановку в аргентинской мастерской
В Буэнос-Айресе, Кордове, Росарио или Санта-Фе многие производители плат BT/MT используют в качестве основного проводника медные листы, а в некоторых проектах — алюминий из-за веса или стоимости. Оба материала подходят для плат, разработанных в соответствии с IRAM и IEC 61439, но ведут себя в машине по-разному. В качестве эталона тоннажа обычно принимают медь; Алюминий требует другого зазора, другого минимального радиуса и другой компенсации угла.
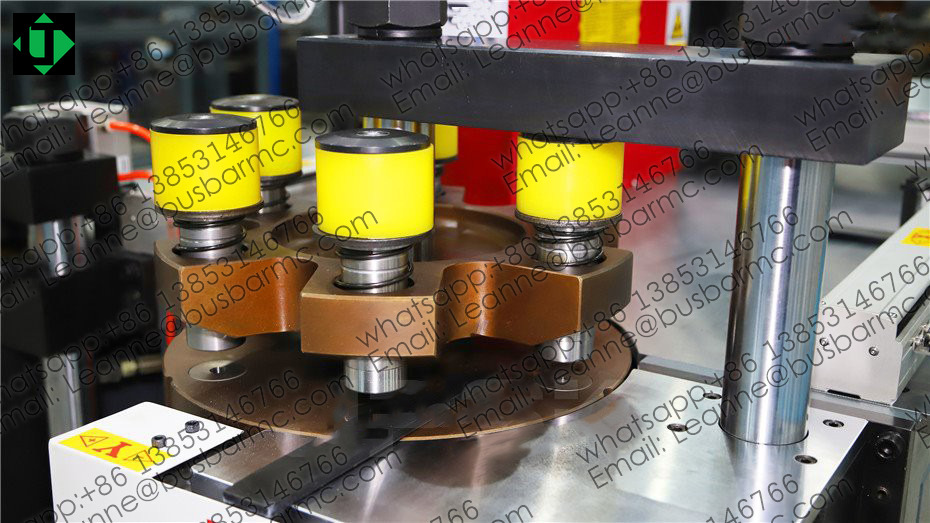
Перфорация: зазор и качество отверстия
О качестве штамповки судят по положению отверстия относительно базовой плоскости, диаметру или профилю, расстоянию до кромки, заусенцам и деформации, а не по заявленной точности позиционирования. На станках LT 303U-3-C, 503U-3-C и 803U-3-C многоместная револьверная головка охватывает распространенные семейства круглых и овальных головок, когда матрица, зазор и прижим соответствуют материалу и закалке. Диапазоны публичной перфорации: 303 4,3–25, 503 4,3–30, 803 4,3–34 мм.
Резка: лезвия, затяжка и заусенцы
Гидравлическая резка медных или алюминиевых листов представляет собой короткий цикл с небольшим количеством стружки, обычно встречающейся в платах. Качество кромки зависит от зазора, остроты лезвия, выравнивания, затяжки и опоры. Неправильный зазор приводит к появлению заусенцев и местной деформации, которые затем усложняют штамповку, изгиб и электрический контроль платы. Показательным критерием измерения в FAT является заусенец примерно ниже 25% толщины: он служит показателем, а не лозунгом.
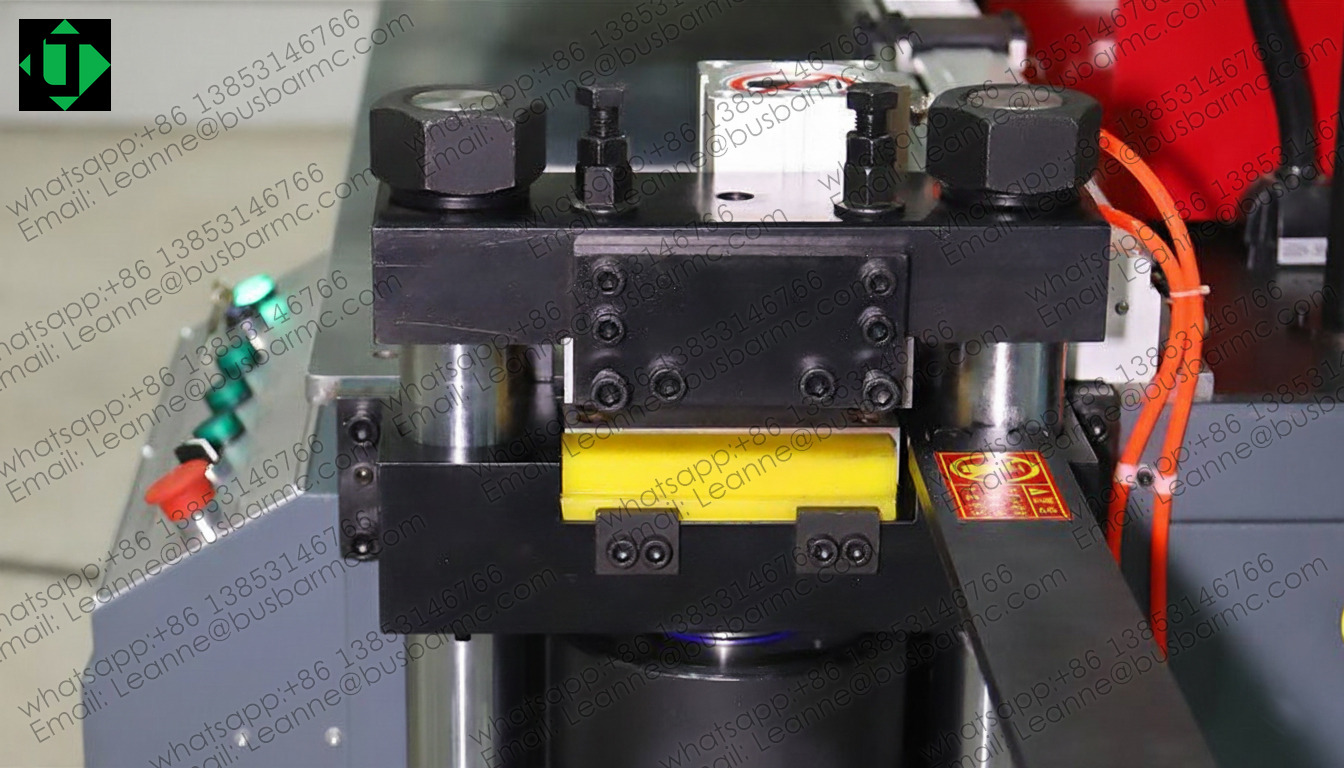
Складывание: эластичный возвратный стол должен соответствовать материалу.
Алюминий обычно требует большей компенсации угла и более консервативного минимального внутреннего радиуса, чем медь. Не копируйте медную программу на алюминиевую пластину без доказательств. Плоское фальцевание, вертикальное или краевое фальцевание имеют разные конверты: в общедоступных таблицах указано, например, 10х100 мм у 303У-3-С и 12х120 мм у 503У-3-С и 803У-3-С для вертикального складывания.
Одна машина, два материала: практические правила
- Ведите таблицы упругого возврата и, при необходимости, разделяйте методики оснастки для меди и алюминия.
- Выбирайте 303, 503 или 803 для самой сложной работы (ширина × толщина, отверстие и изгиб), а не обычный пруток.
- Согласуйте образцы меди и, если мастерская их использует, образцы алюминия в FAT, с определенными инструментами и точками измерения.
Часто задаваемые вопросы
Может ли один станок обрабатывать медь и алюминий?
Да. Станки LT 303U-3-C, 503U-3-C и 803U-3-C 3-в-1 предназначены для обработки медных и алюминиевых прутков, при условии, что производительность, зазор и первоначальные испытания соответствуют материалу.
Нужна ли другая матрица для алюминия?
Необходимо проверить зазор, стопор и износ. Во многих мастерских можно использовать общие семейства штампов, но утвержденный набор только из меди не следует считать действительным.
Почему алюминий складывается по-разному?
Благодаря модулю упругости и закалке: упругий возврат обычно больше, а минимальный радиус более требовательный. Именно поэтому таблица компенсаций должна быть конкретной.
Как запросить ценовое предложение
Для получения ценового предложения отправьте чертежи, материал (медь или алюминий и закалку), максимальную ширину × толщину, список отверстий и складок, допуски и напряжение питания на адрес [email protected] или через WhatsApp по телефону +86 13853146766. Дополнительную информацию можно найти на https://www.busductmachine.com/.