русский язык
 English
 Português
 Español
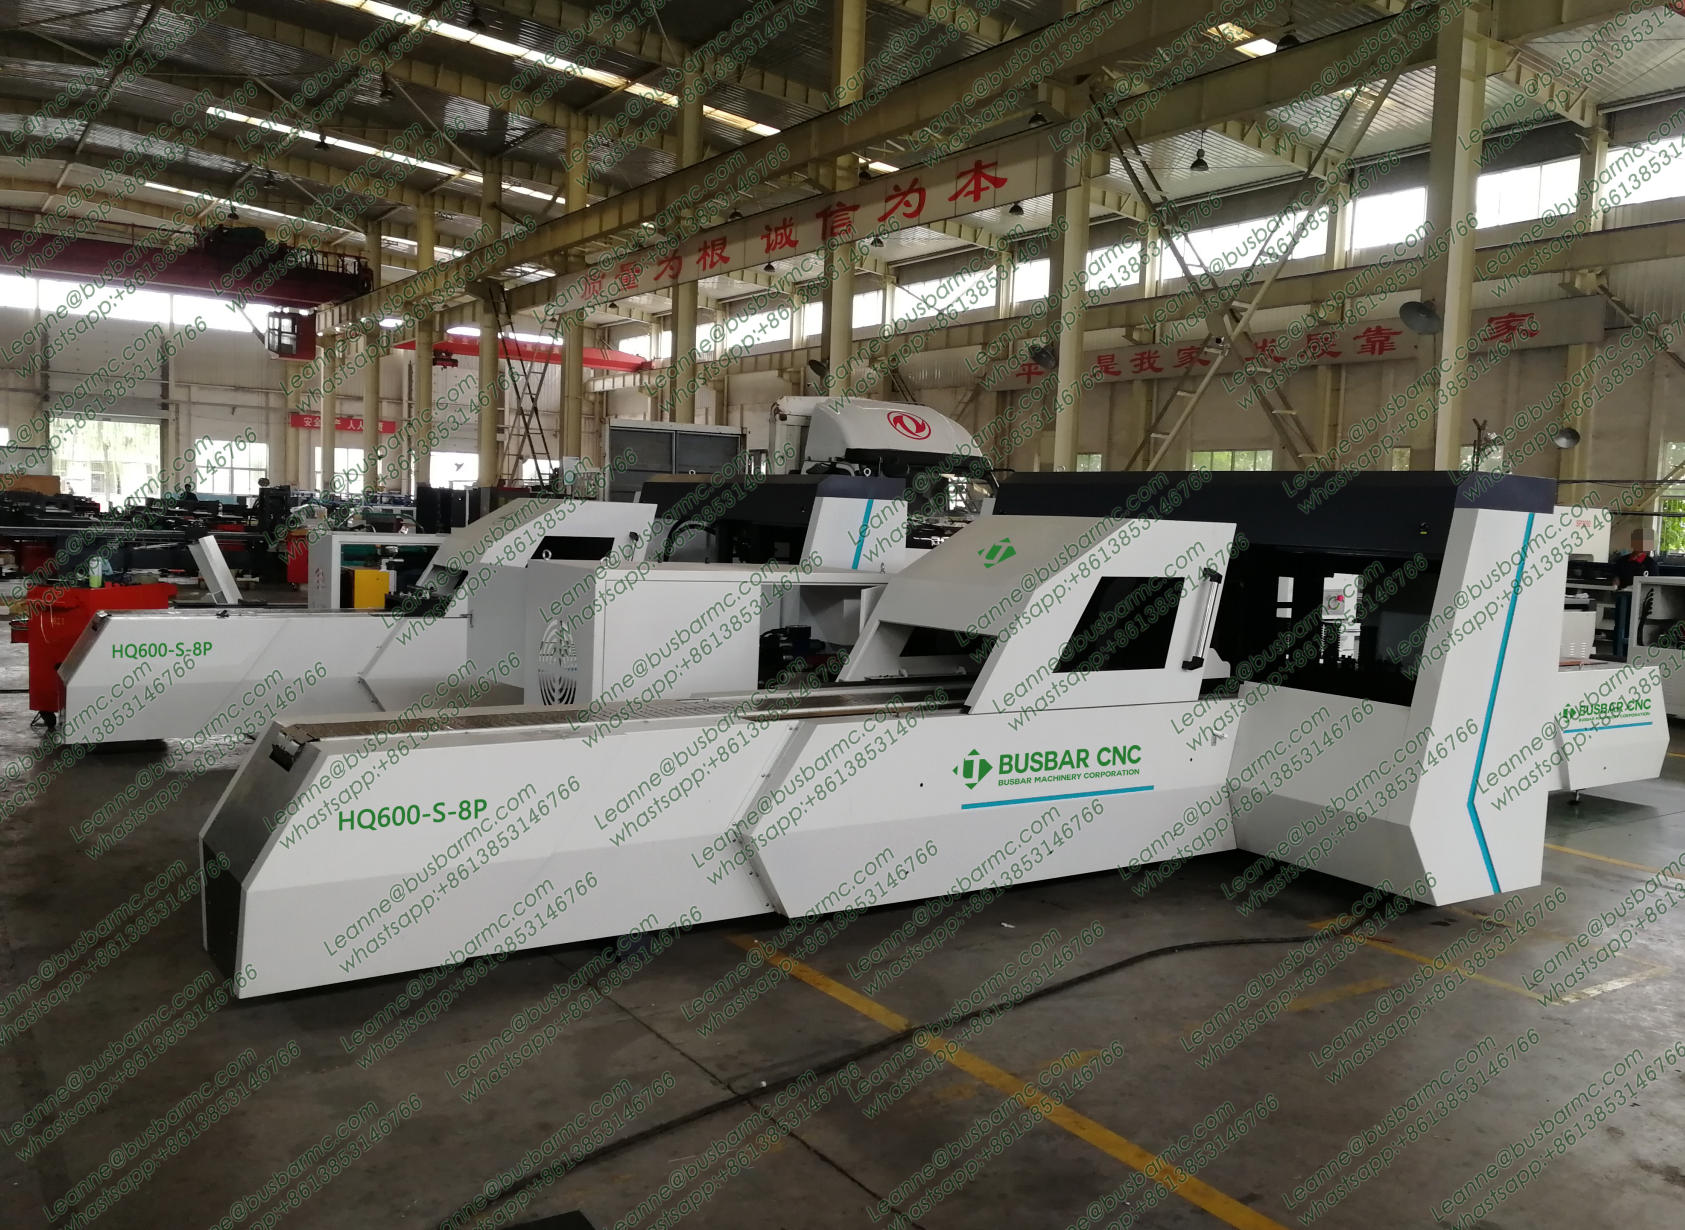
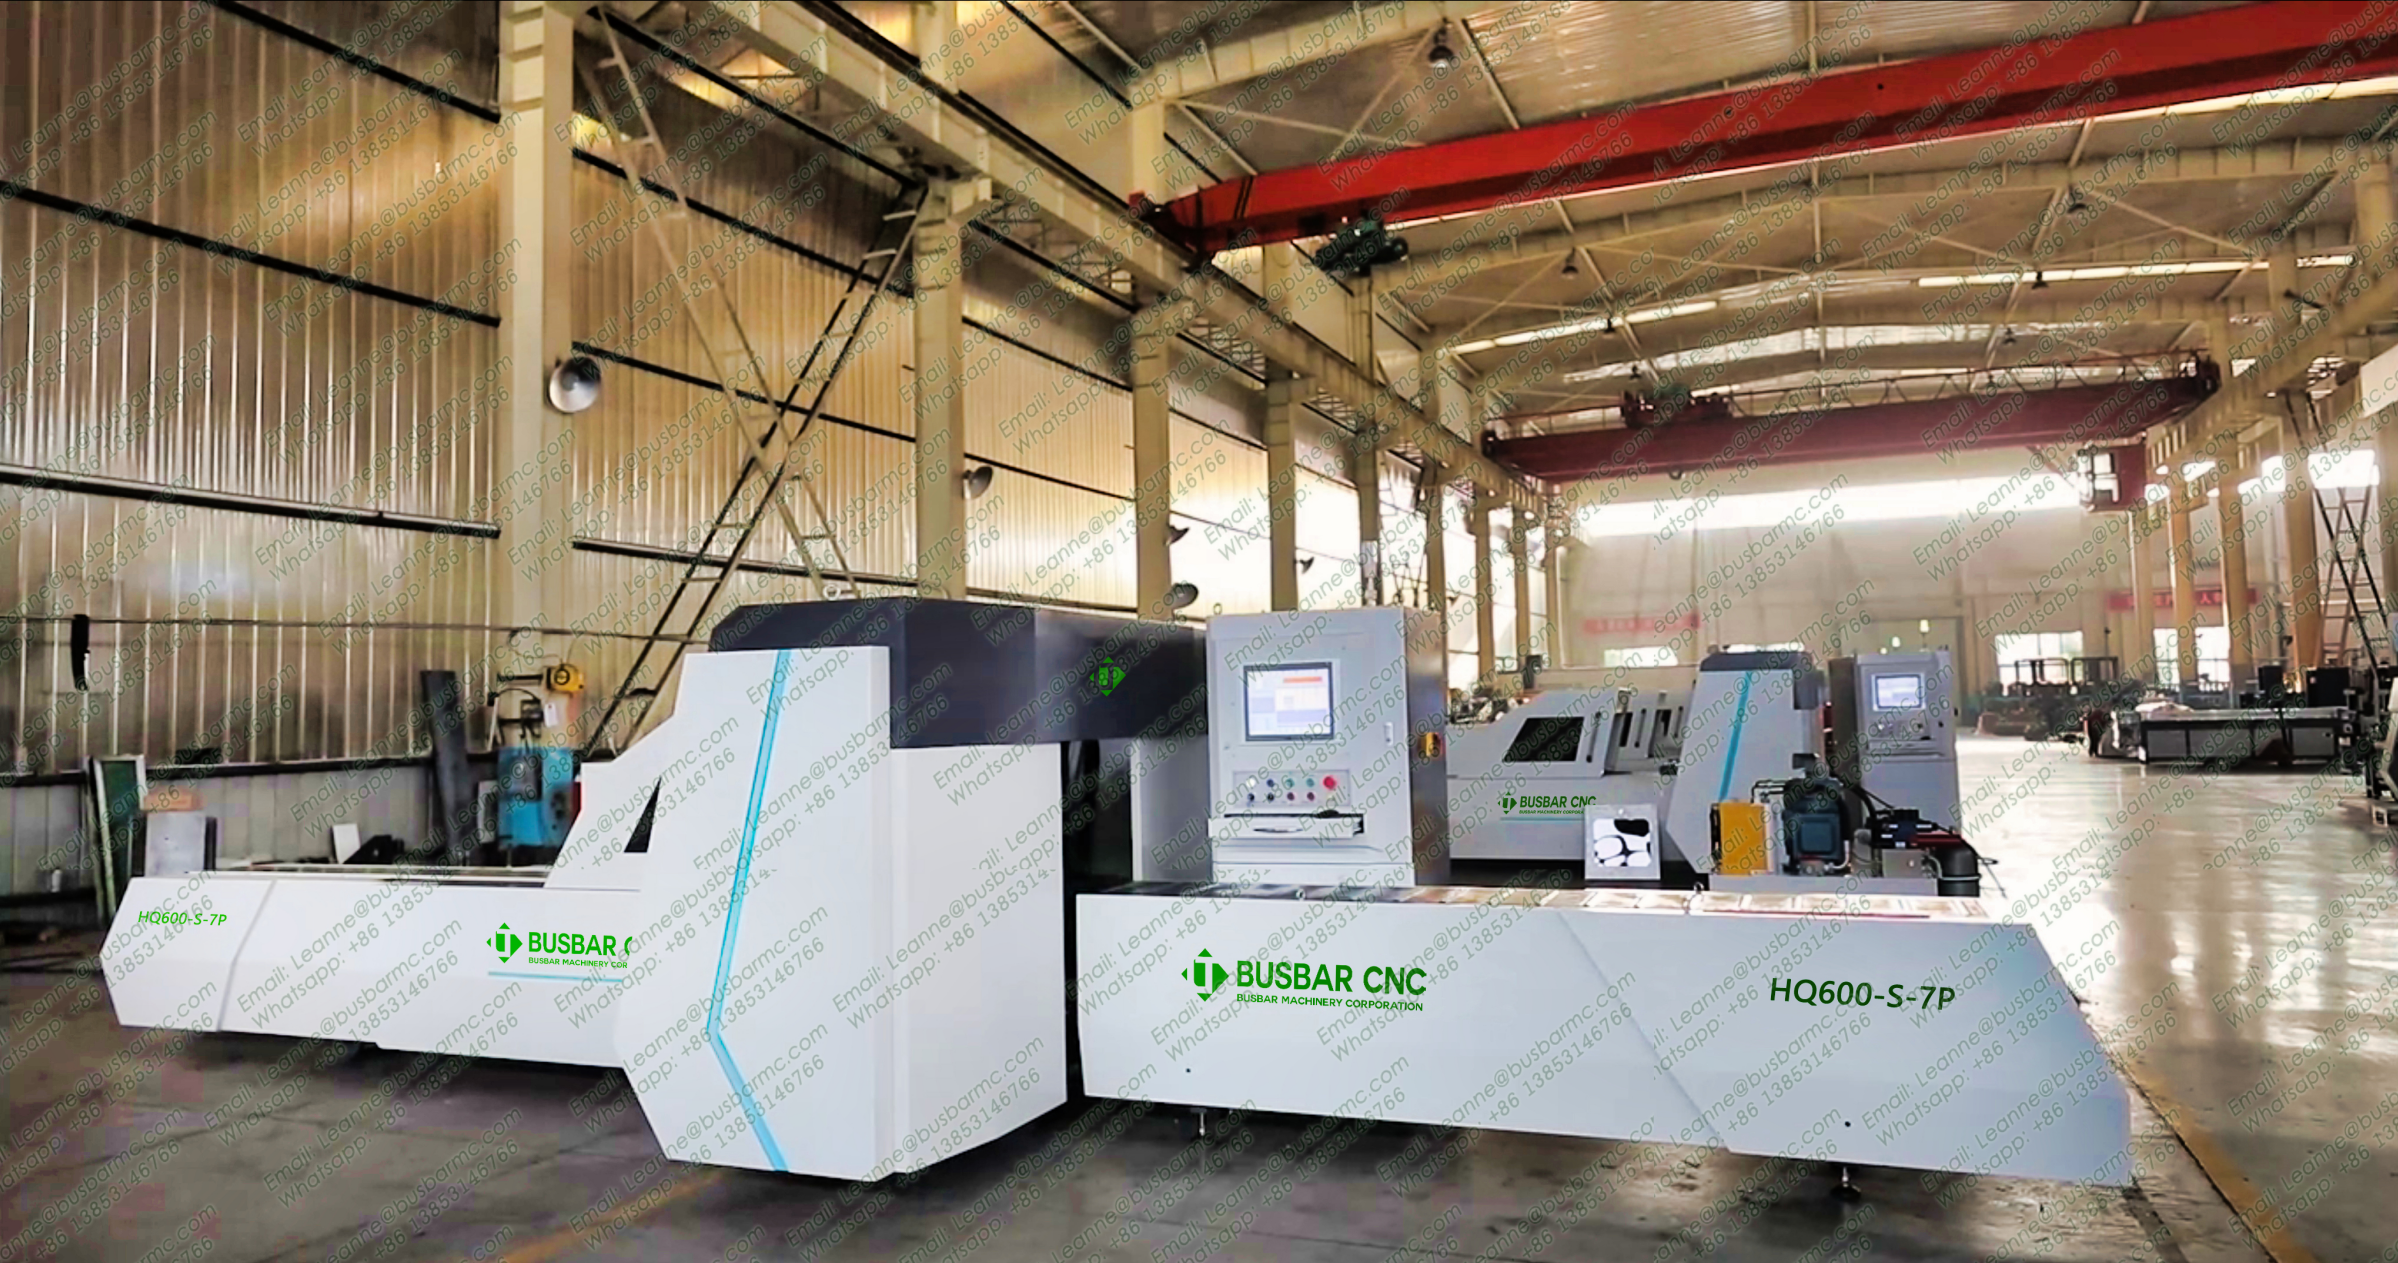
Краткий ответ: При производстве плит BT/MT после резки и штамповки используется гибочный станок с учетом плоскости, правильной матрицы радиуса и стола с пружинным возвратом, специфичного для материала. Оператор позиционирует пруток, выбирает режим на HMI (автоматический или ручной) и выпускает первую деталь, которая измеряется перед запуском партии. В моделях 3-в-1 LT 303U-3-C, 503U-3-C и 803U-3-C эта станция имеет общую раму для резки и штамповки.
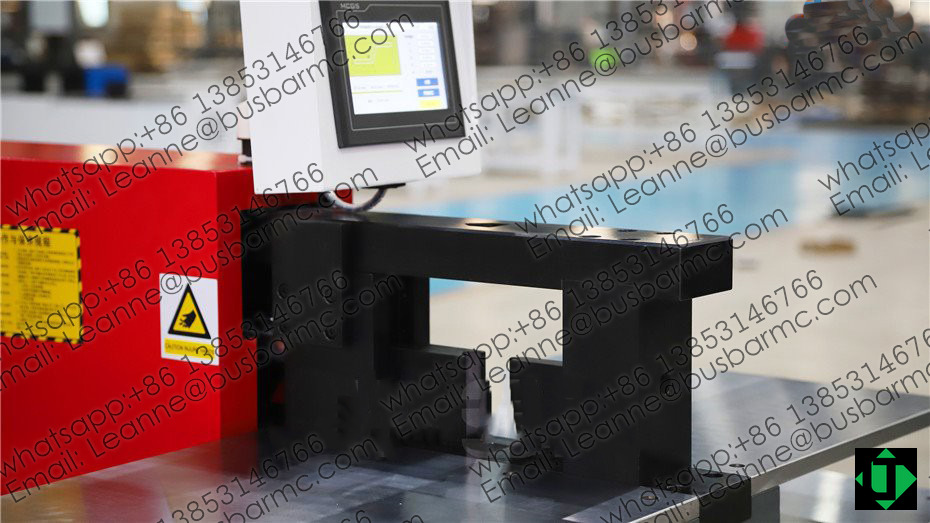
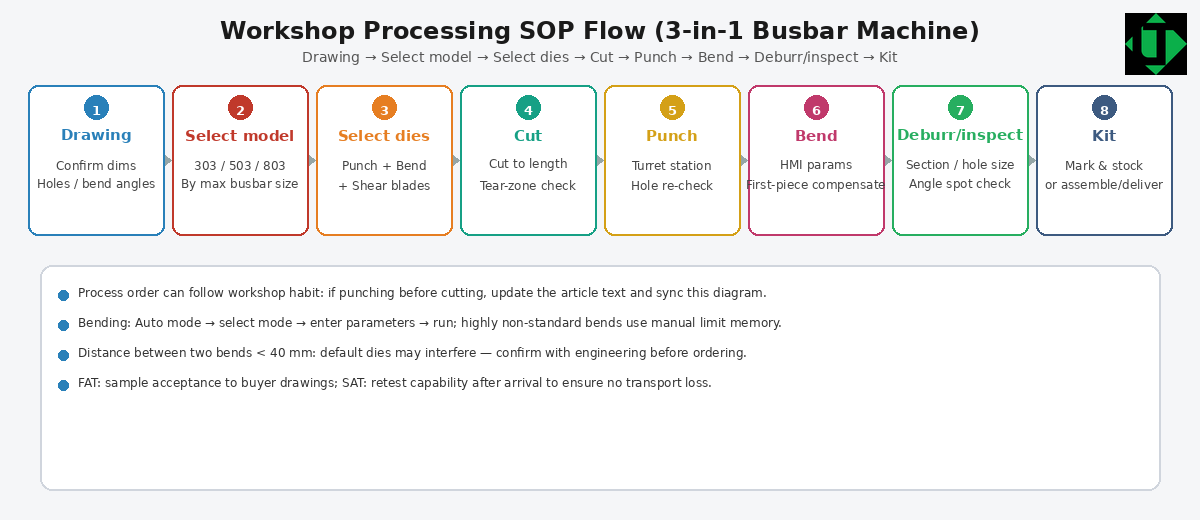
Последовательность работы в мастерской
- Прочтите план: материал, закалка, радиус, угол, длина ножки и тип сгиба: плоский или с ребра.
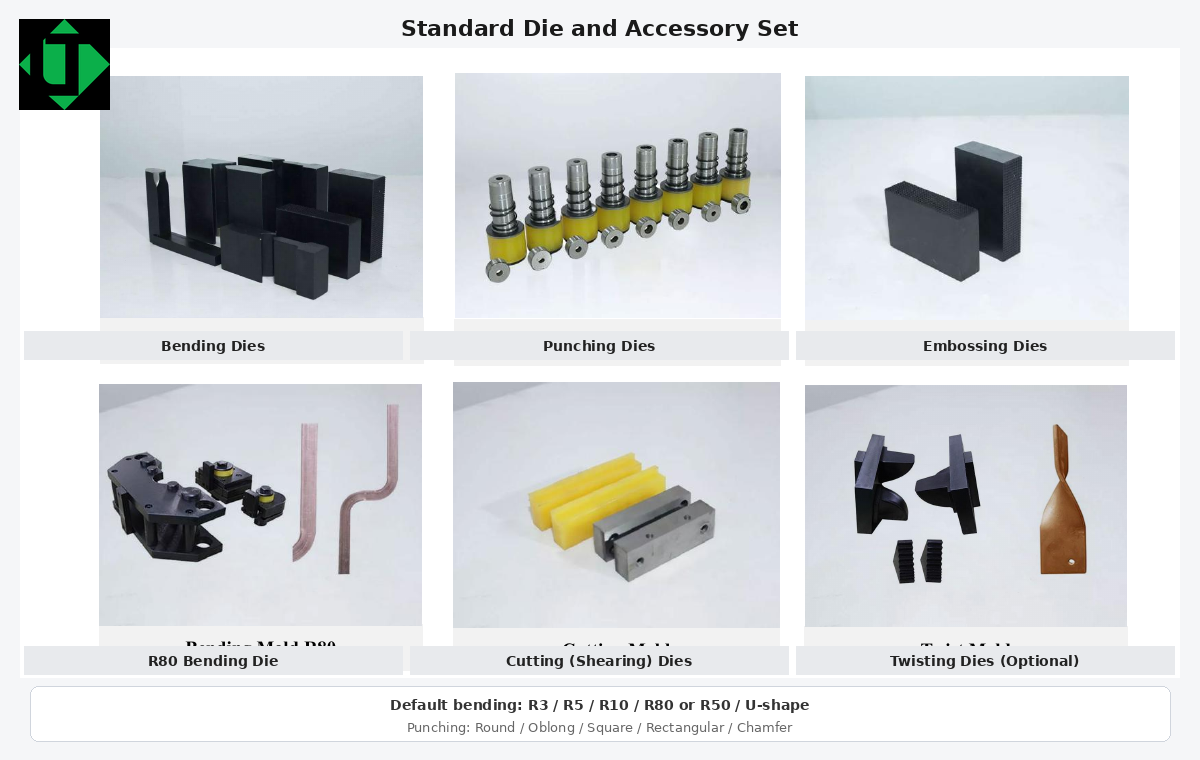
- Выберите матрицу (R3, R5, R10, R80 или R50 или матрицу U) и убедитесь, что она не изношена.
- Загрузите или подтвердите таблицу пружинного возврата из меди или алюминия; не смешивайте программы.
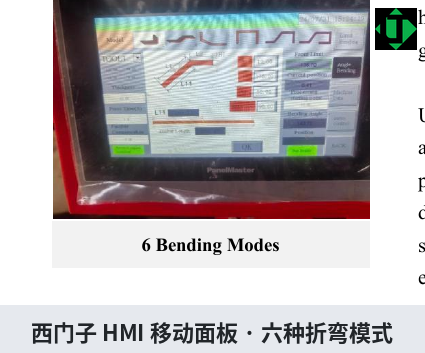
- В HMI используйте автоматический режим (длина, толщина, угол) или установите пределы хода в ручном режиме.
- Сделайте первую деталь, измерьте угол, радиус и размеры и только потом запускайте серию.
- Проверьте наличие заусенцев и следов штампа, которые могут помешать сборке платы IRAM/IEC.
Практики, позволяющие избежать доработок на платах BT/MT
- Не копируйте программу медь-алюминий без проверки.
- Проверьте с помощью инженера складки, расстояние между которыми составляет менее 40 мм.
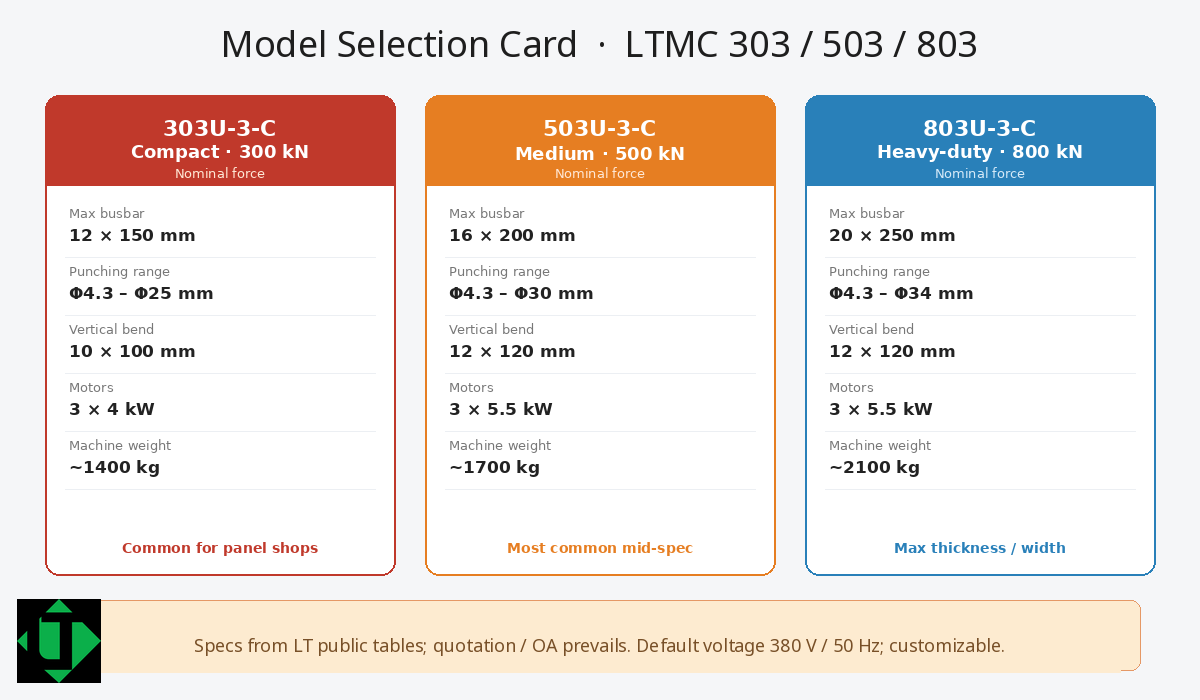
- Соблюдайте вертикальный складной конверт: 10×100 мм в моделях 303 и 12×120 мм в моделях 503 и 803.
- В мастерской в Буэнос-Айресе, Кордове или Росарио оставьте бруски в комплекте для каждой доски, чтобы не смешивать размеры из разных плоскостей.
Контроль последовательного порта и FAT
Для FAT или производственного цикла измерьте первую, среднюю и последнюю деталь одним и тем же инструментом. Опубликованный допуск угла составляет ±1°/±0,5°, который необходимо уточнить в предложении. Отдельный экспонат не представляет собой лот, собираемый на доске.
Часто задаваемые вопросы
В каком порядке вы работаете над 3 в 1?
Обычное дело — разрезать, пробить и затем сложить, чтобы не сместить уже сделанные отверстия неудачно расположенным сгибом. Подтвердите заказ на плане мастерской.
Когда используется ручной режим HMI?
В нетрадиционных складках или когда установлены ограничения хода. Автоматический режим охватывает комбинацию длины, толщины и угла обычных корпусов.
Что измеряется в каждом столбце серии?
Хотя бы свободный угол, размеры опоры и, при выборке, радиус и поверхность. Частота определяется мастерской; FAT должен оставить это в письменном виде.
Как запросить ценовое предложение
Для получения ценового предложения отправьте чертежи, материал (медь или алюминий и закалку), максимальную ширину × толщину, список отверстий и складок, допуски и напряжение питания на адрес [email protected] или через WhatsApp по телефону +86 13853146766. Дополнительную информацию можно найти на https://www.busductmachine.com/.