русский язык
 English
 Português
 Español
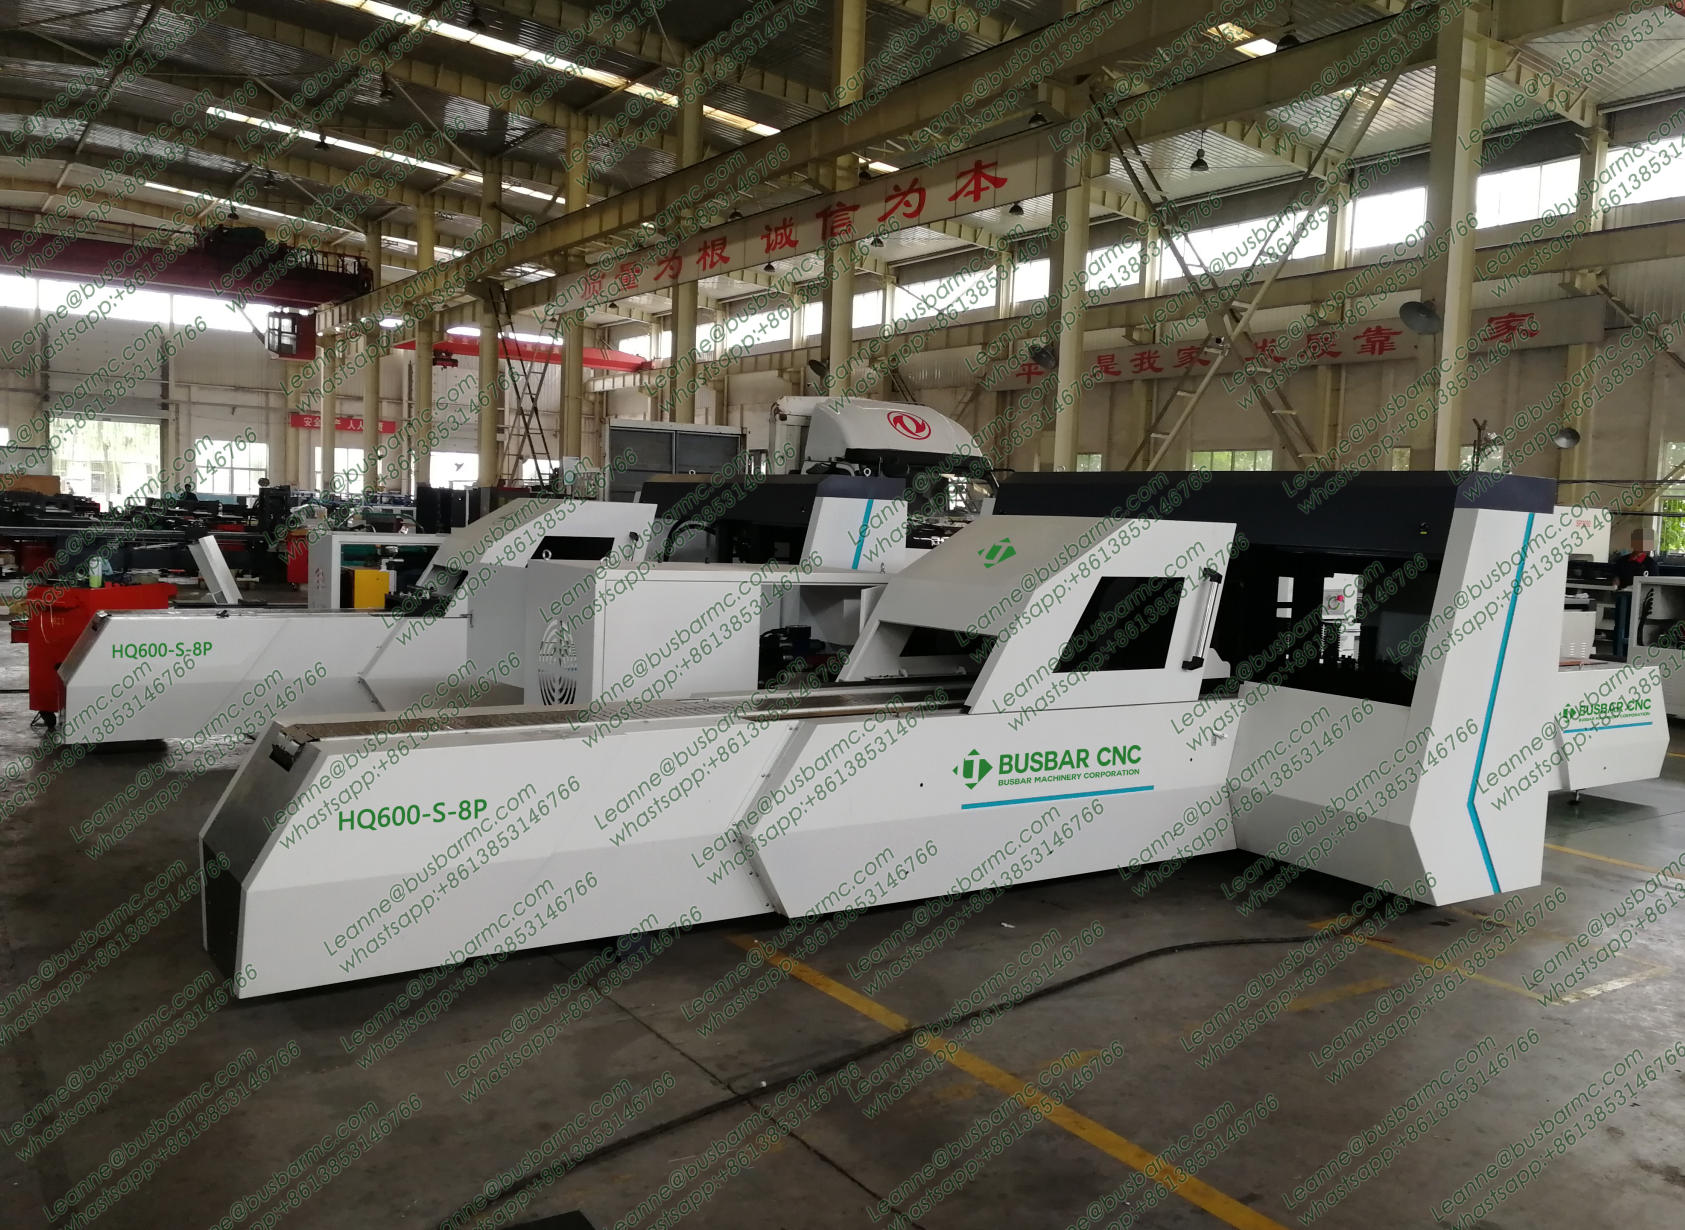
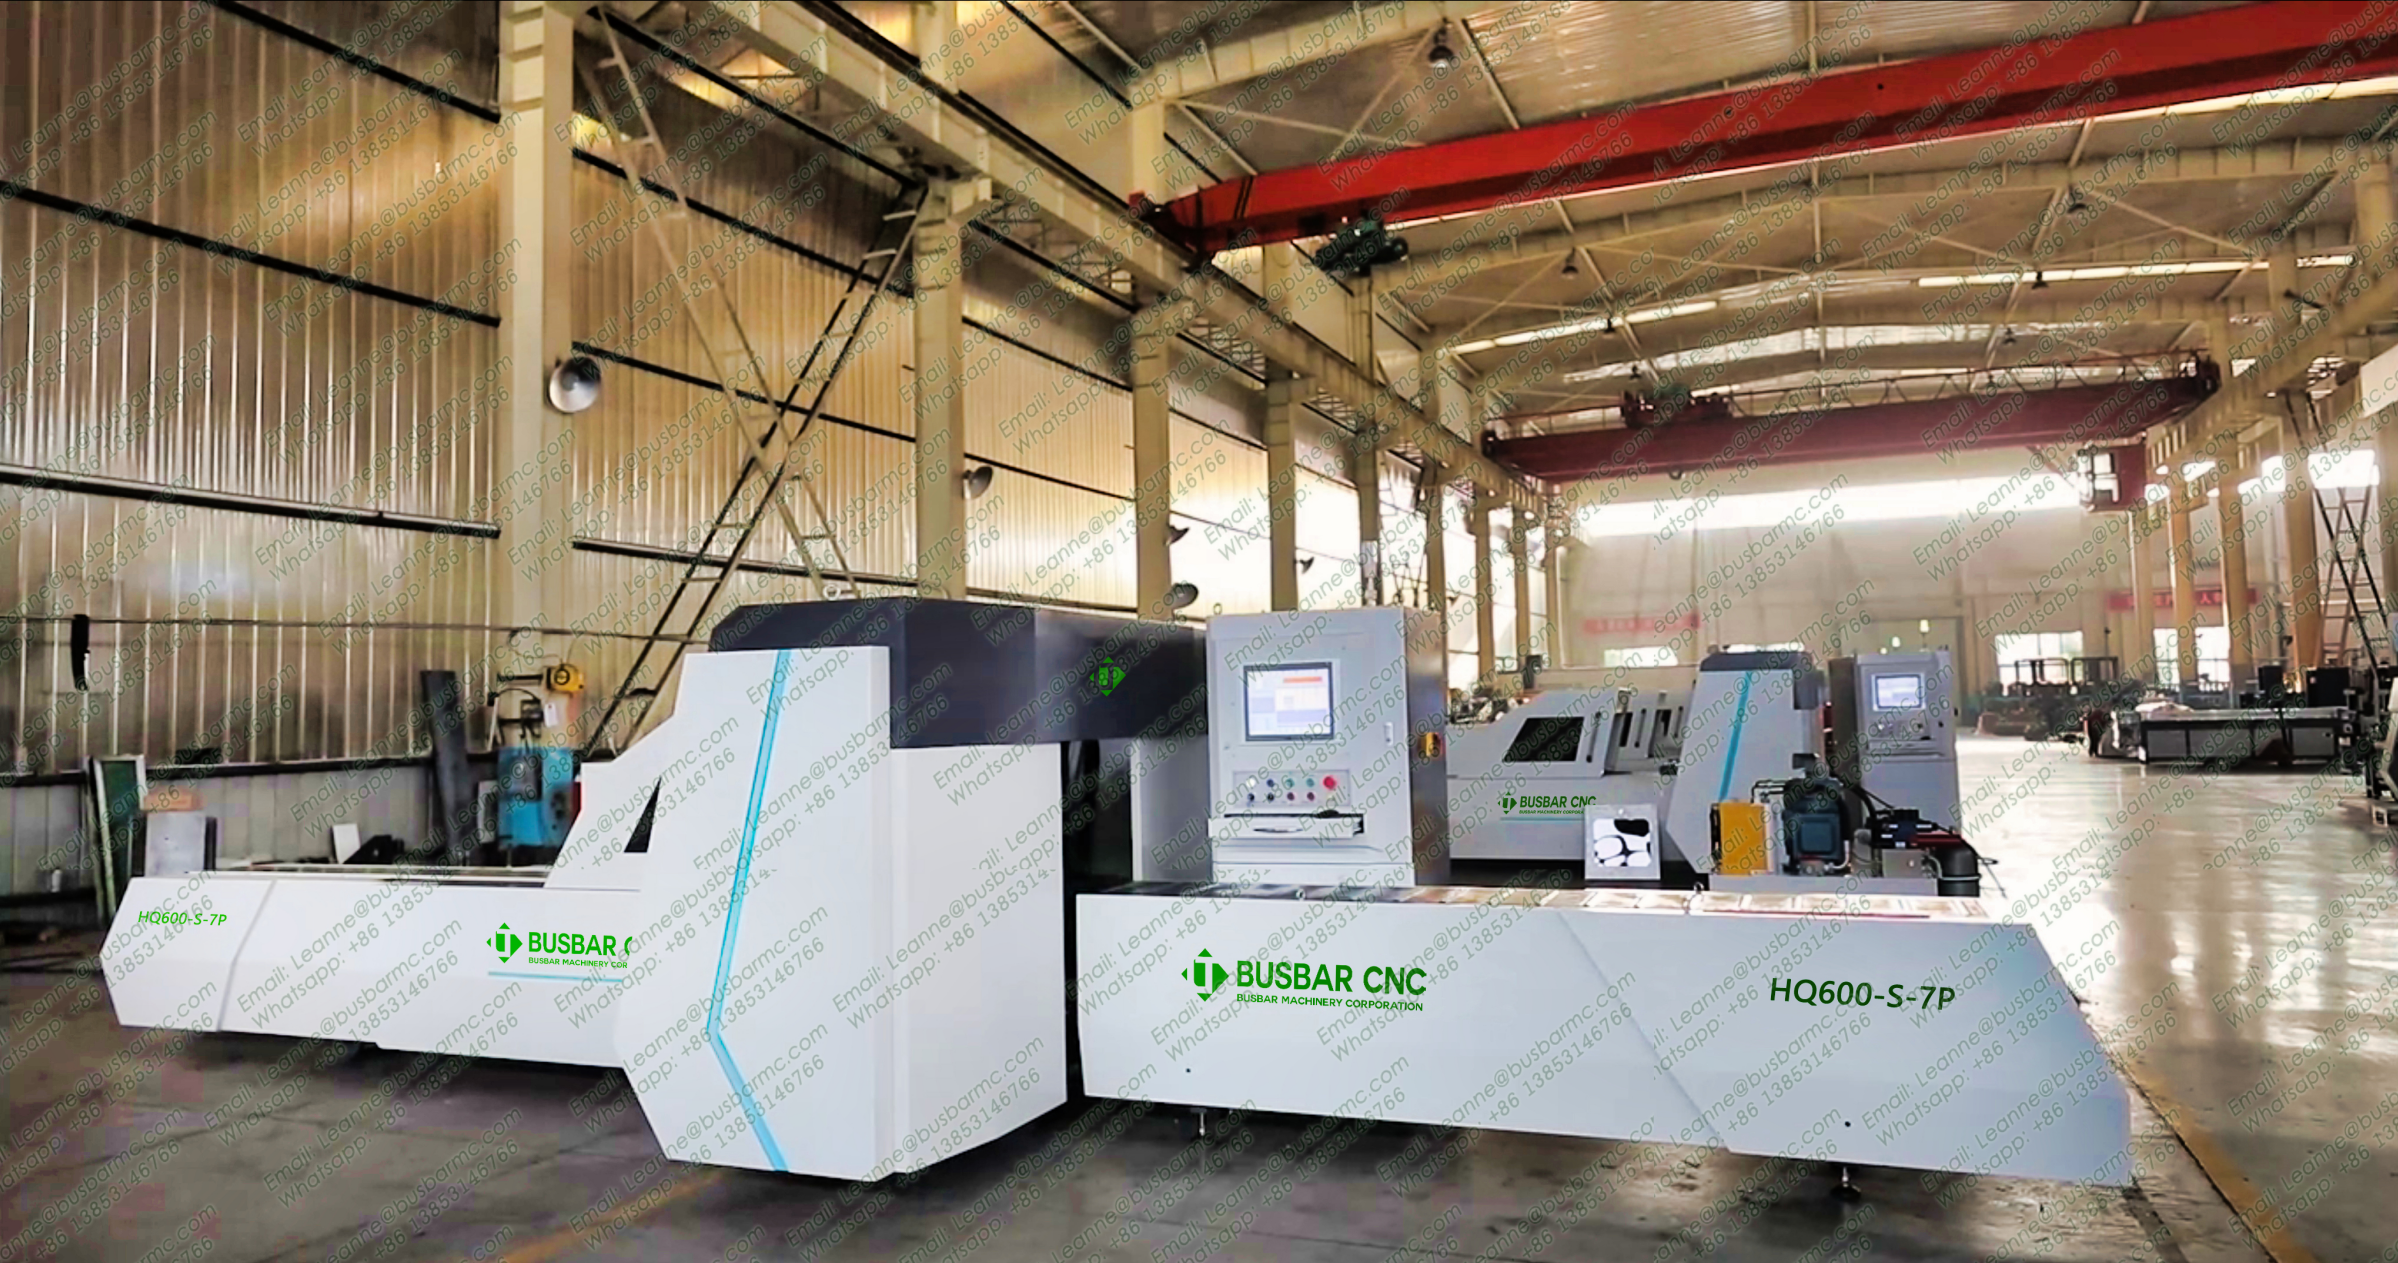
Краткий ответ: Гибочный станок позиционирует медную или алюминиевую пластину относительно штампа и применяет контролируемую силу для формирования плоских углов и геометрии распределительных щитов, трансформаторов, панелей и распределительного оборудования. Машина оценивается по углу отклонения, положению линии изгиба, внутреннему радиусу, фланцам, вариациям поверхности и партии, а не по номинальной силе или числам контроллера. В моделях 3-в-1 LT 303U-3-C, 503U-3-C и 803U-3-C складывание является одной из трех станций на одной раме.
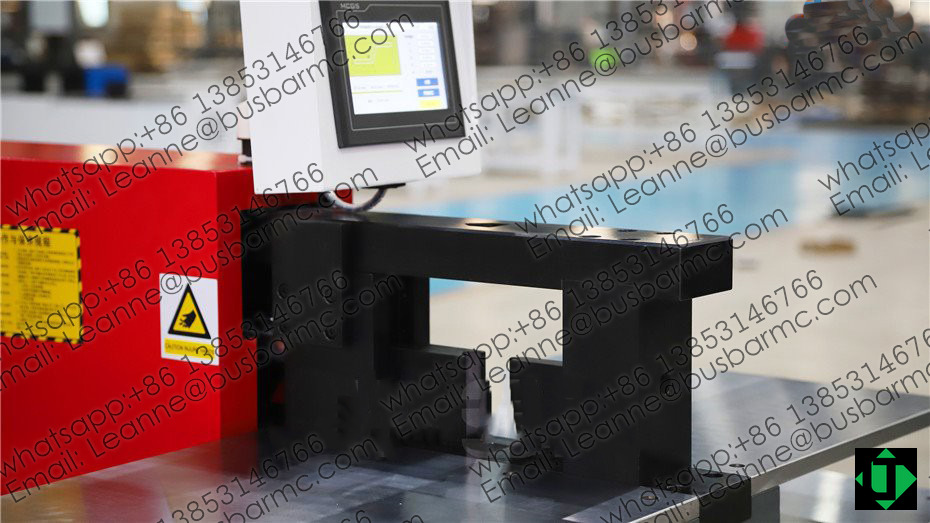
Как формируется складка доски
В устройствах для гибки стержней основное внимание уделяется ширине проводников и распространенной геометрии L, U, Z или смещению, которую мастерская в Буэнос-Айресе, Кордове или Росарио использует для размещения стержней внутри доски или ячейки. Радиус должен быть связан с толщиной. Угол, который запрограммирован или отображен, не является конечным углом до тех пор, пока не будет проверена упругость.
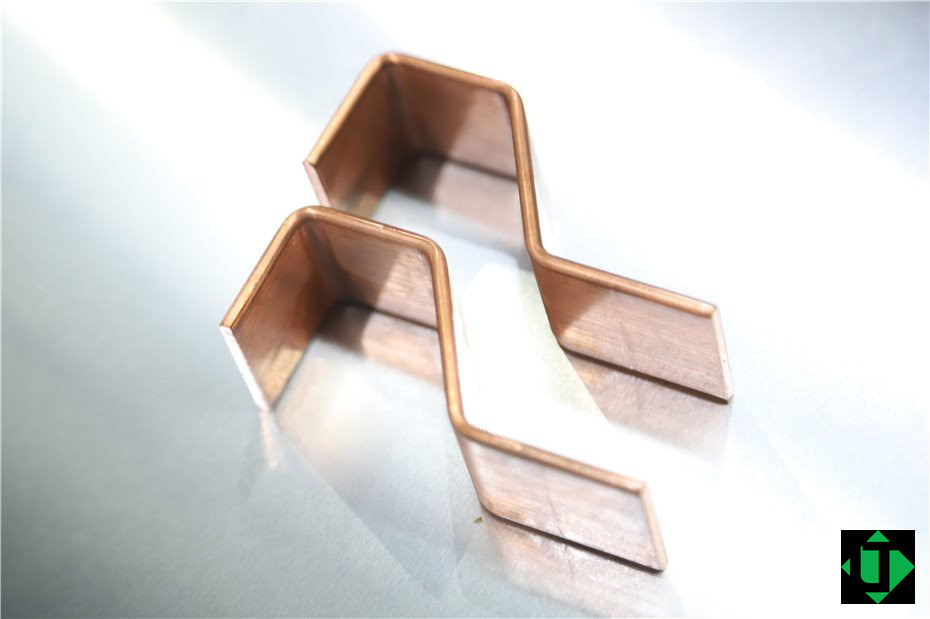
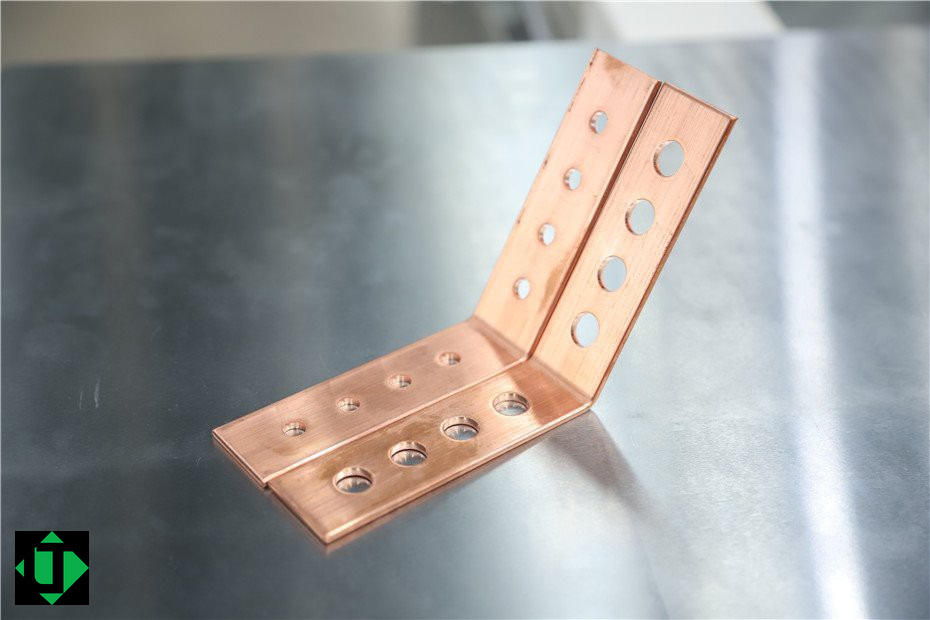
Плоская фальцовка и вертикальная фальцовка (край)
Плоская фальцовка выполняется в плоскости толщины и охватывает максимальный класс ширины × толщины модели. Вертикальная или краевая фальцовка производится в плоскости ширины и имеет более узкую публикуемую оболочку: 10х100 мм у 303У-3-С и 12х120 мм у 503У-3-С и 803У-3-С. Очень тесные складки с расстоянием менее 40 мм требуют инженерной экспертизы.
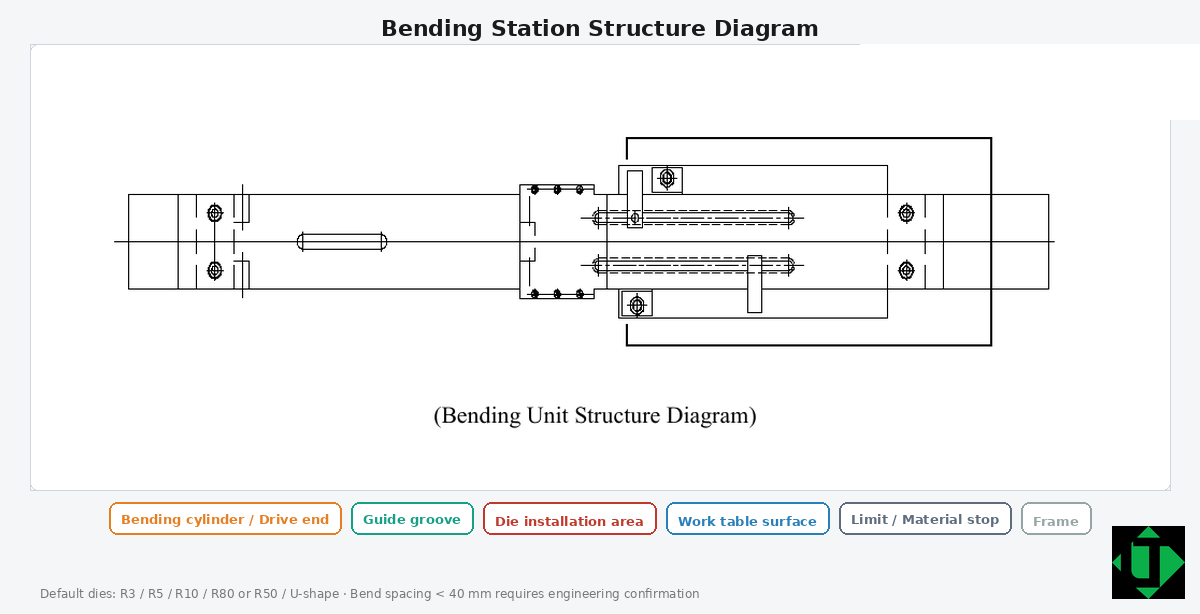
Где раскладывание в 3 в 1 LT
| Модель | Номинальная сила (кН) | Диаметр штамповки (мм) | Макс. толщина/ширина (мм) | Максимальное горизонтальное складывание (мм) | Макс. вертикальное складывание (мм) | Мощность насоса |
|---|---|---|---|---|---|---|
| 303У-3-С | 300 | Φ4,3–Φ25 | 12 / 150 | 150 / 12 | 10×100 | 3×4 кВт |
| 503У-3-С | 500 | Φ4,3–Φ30 | 16 / 200 | 200 / 16 | 12×120 | 3×5,5 кВт |
| 803У-3-С | 800 | Φ4,3–Φ34 | 20 / 250 | 250 / 20 | 12×120 | 3×5,5 кВт |
Значения берутся из общедоступных таблиц LT/LTMC для 303U-3-C, 503U-3-C и 803U-3-C. Класс толщины всегда следует подтверждать вместе с шириной, геометрией отверстий и складок, а также образцами FAT. Опубликованный допуск угла: ±1° / ±0,5° (проверьте в предложении и FAT). Типичное экспортное напряжение: 380 В/50 Гц; Остальные напряжения (400 В 60 Гц, 415 В 50 Гц, 220 В 60 Гц) указаны в заказе. В аргентинской промышленности типичное электропитание цеха составляет 380 В/50 Гц.
Опубликованный допуск угла составляет ±1°/±0,5° (проверьте в предложении и FAT). Библиотека режимов ПЛК и ЧМИ компании Siemens позволяет ограничивать ход в автоматическом режиме (длина, толщина, угол) и в ручном режиме для нетрадиционных изгибов.
Список покупателей
Материал и состояние, максимальное сечение, перечень плоских и краевых складок, радиусы, короткие ножки, допуски, объем, растяжение и FAT образцов. В аргентинской мастерской обычное электропитание составляет 380 В/50 Гц.
Часто задаваемые вопросы
Что такое барбендер?
Это машина или станция, которая сгибает медные или алюминиевые стержни по геометрии плоскости с помощью контролируемых штампов и силы.
Соответствует ли тоннаж качеству сгиба?
Нет. Качество — это выпущенная вещь. Тоннаж — это всего лишь дверь мощности.
Имеет ли медь и алюминий одинаковый возврат пружины?
Нет. Алюминий обычно требует большей компенсации и более тщательного минимального радиуса. Держите таблицы отдельно.
Что дает складная станция LT 3 в 1?
Он используется совместно с перфорацией и ножницей, предлагает режимы HMI и публикует конверты с плоским сгибом и сгибом по краям в 303, 503 и 803.
Как запросить ценовое предложение
Для получения ценового предложения отправьте чертежи, материал (медь или алюминий и закалку), максимальную ширину × толщину, список отверстий и складок, допуски и напряжение питания на адрес [email protected] или через WhatsApp по телефону +86 13853146766. Дополнительную информацию можно найти на https://www.busductmachine.com/.