bosanski
 English
 Português
 Español
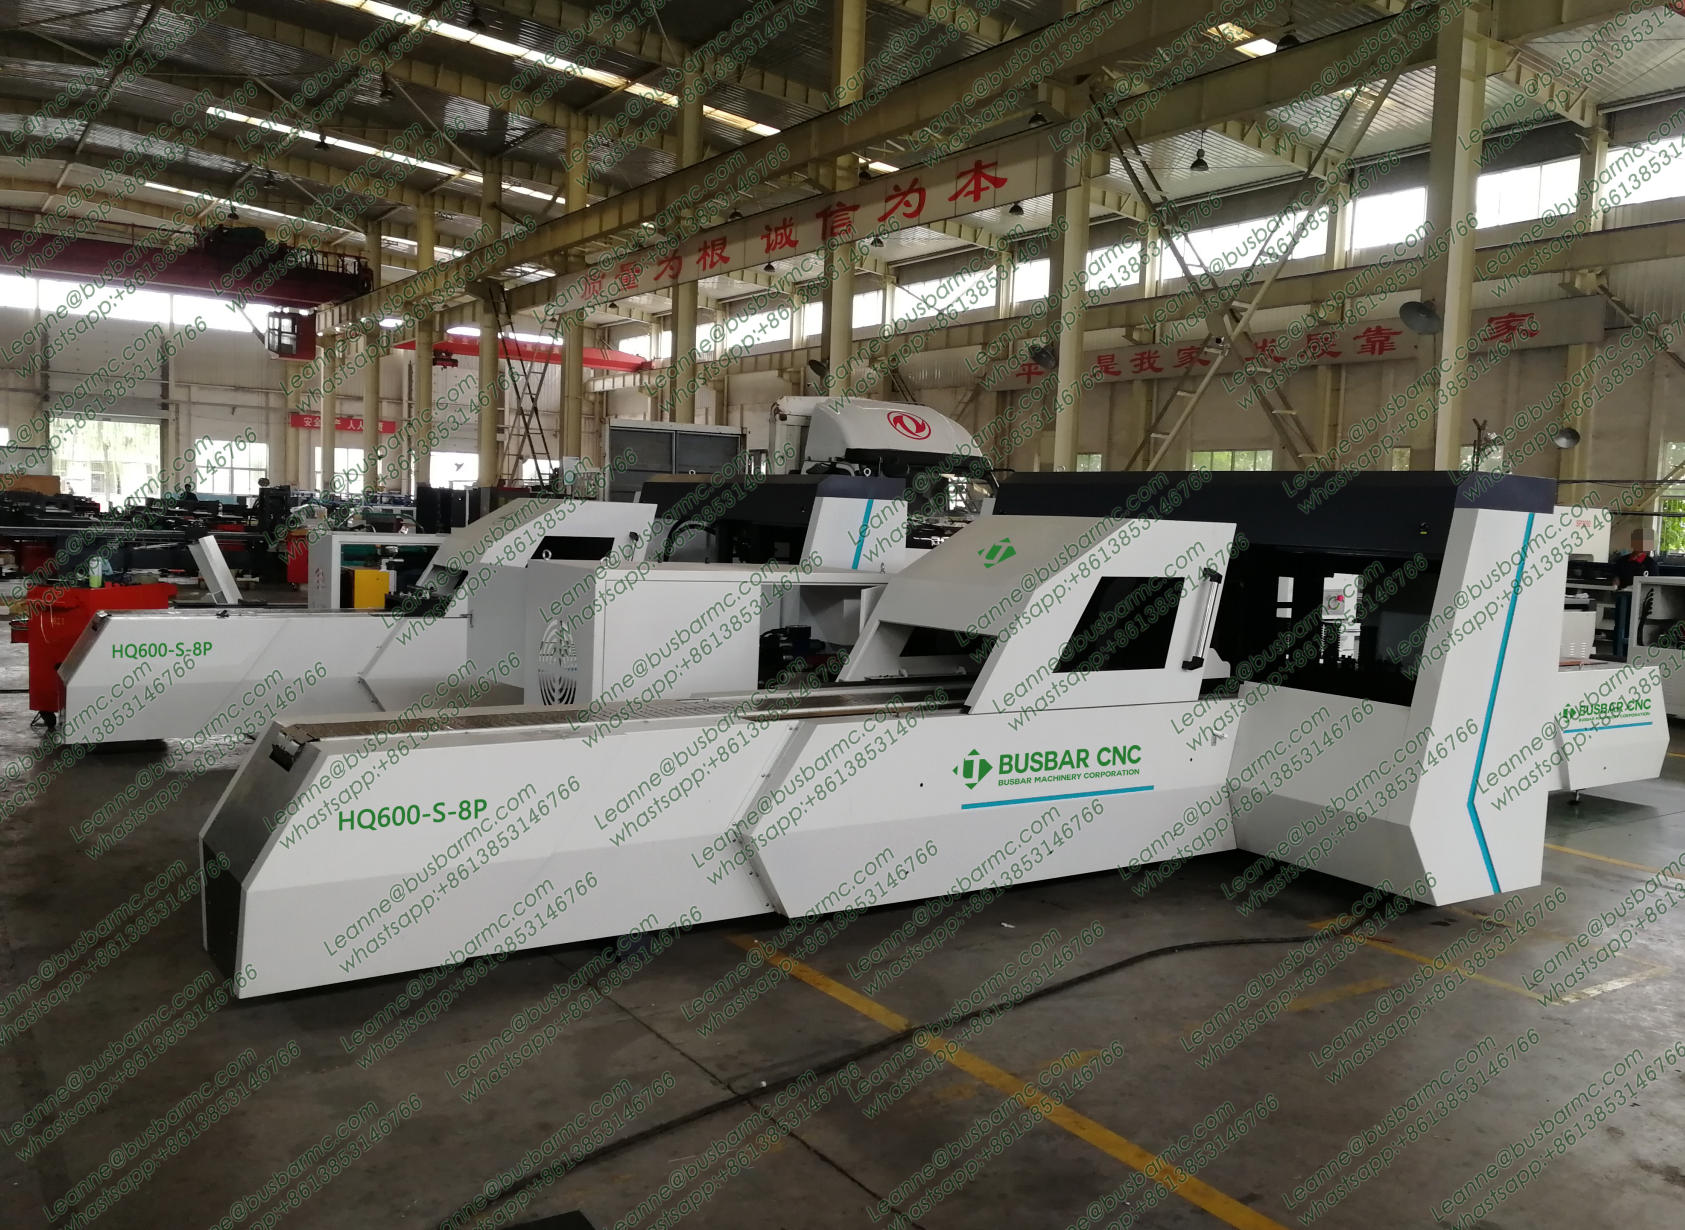
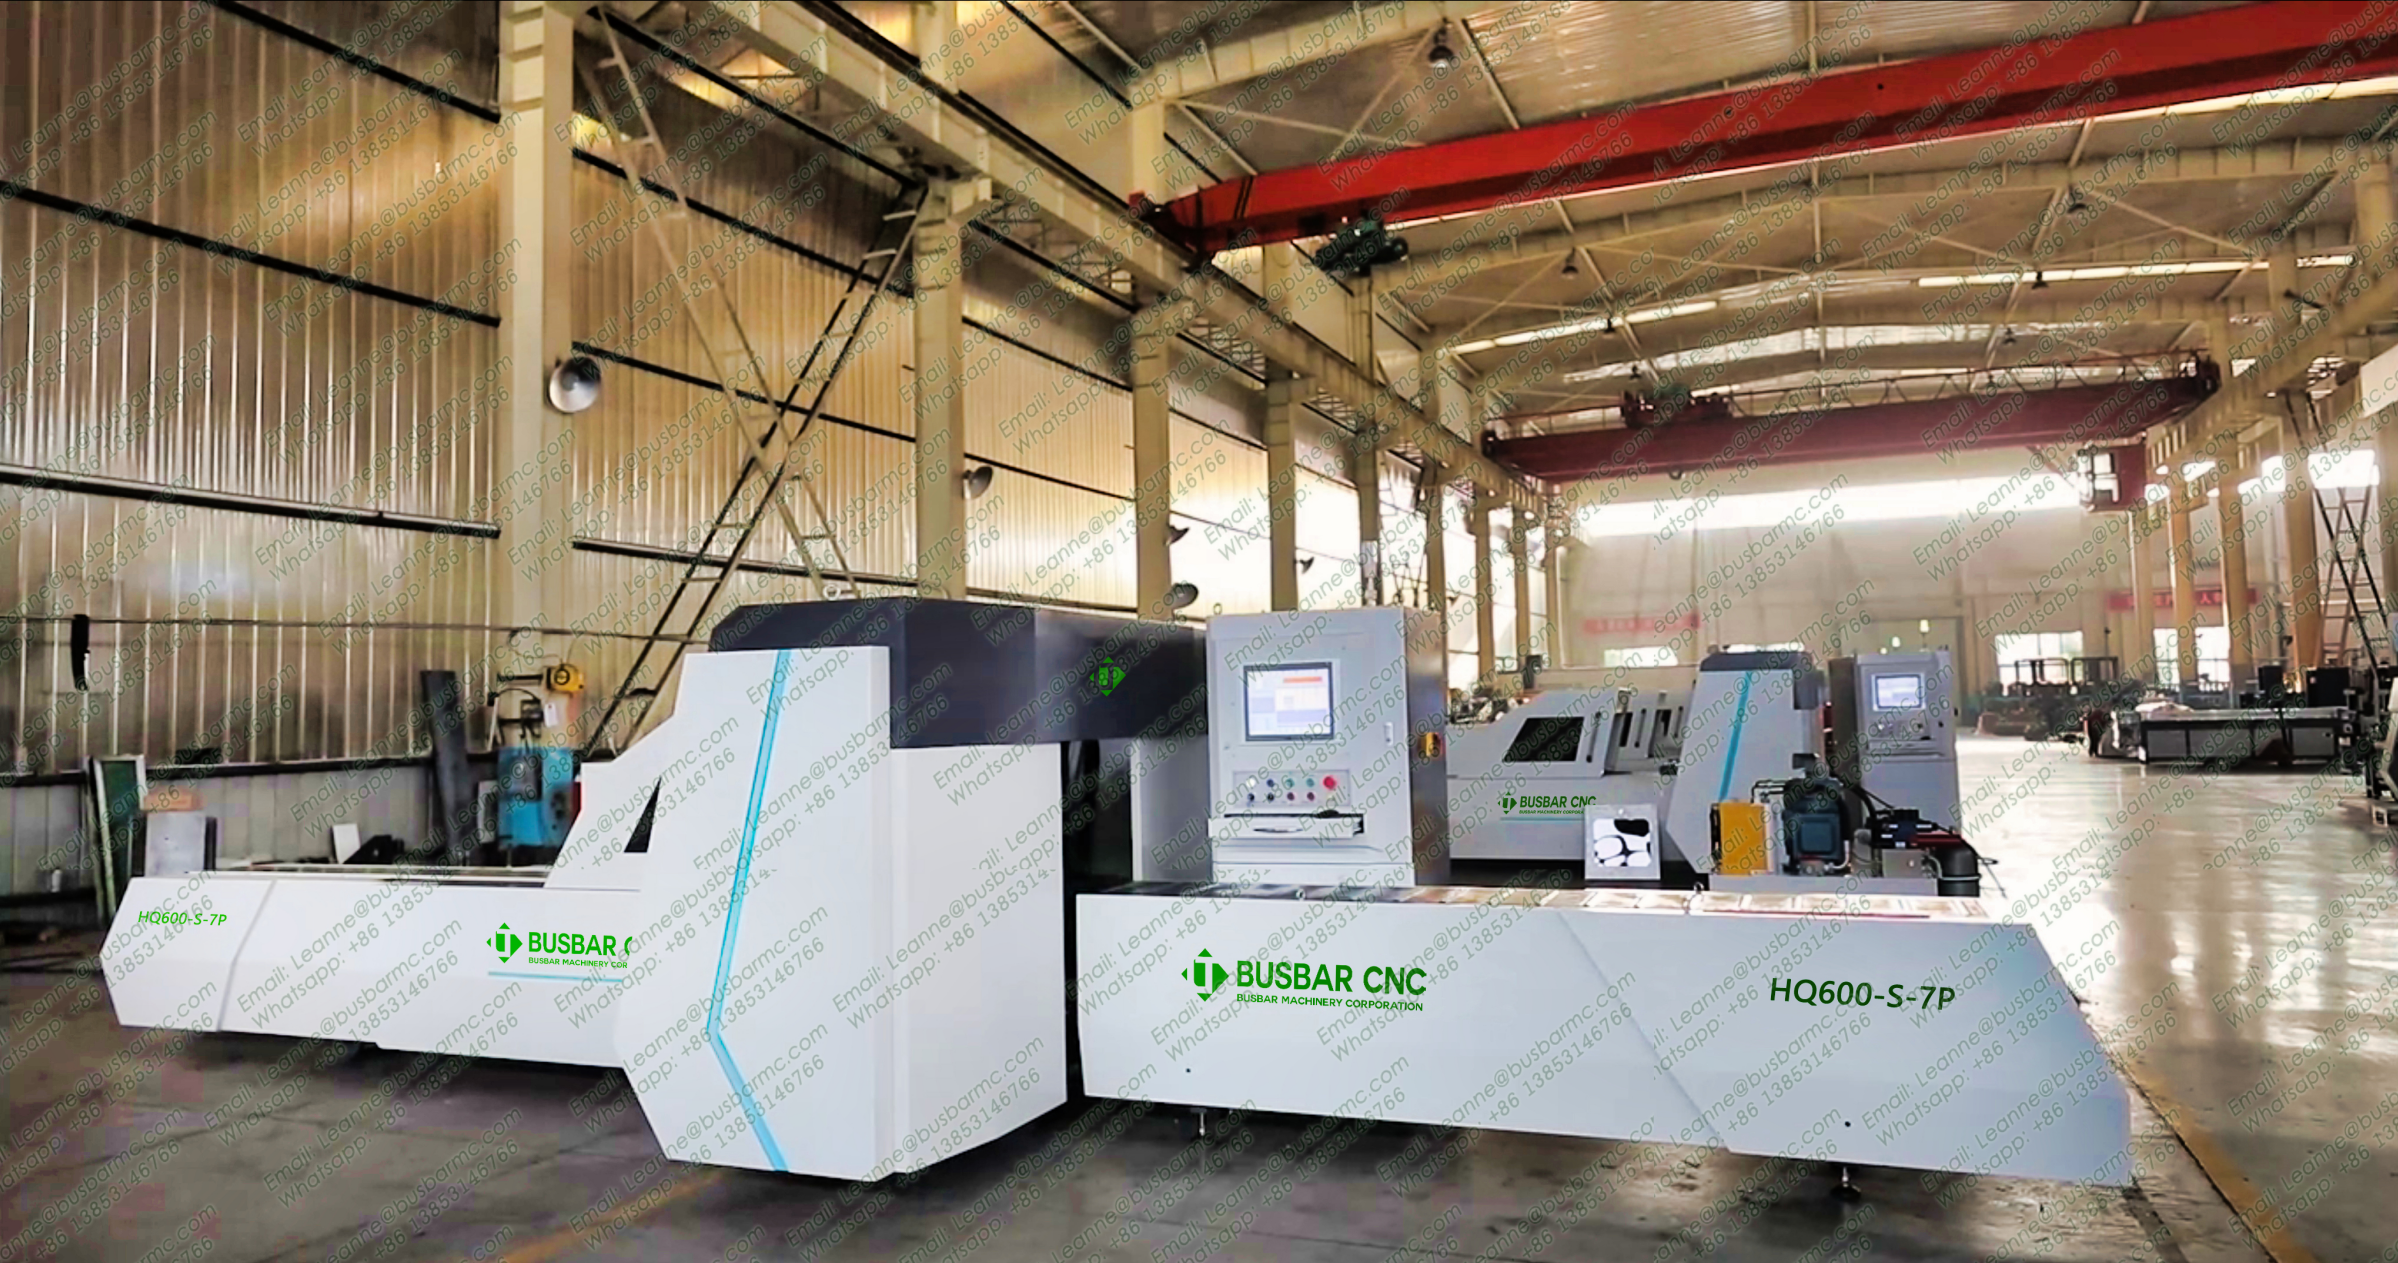
Kratak odgovor: Savijač šipki pozicionira bakarnu ili aluminijsku ploču u odnosu na matricu i primjenjuje kontroliranu silu za formiranje ravnih uglova i geometrije za razvodne ploče, transformatore, ploče i distributivnu opremu. Stroj se ocjenjuje prema opuštenom kutu, položaju linije savijanja, unutrašnjem radijusu, prirubnicama, varijaciji površine i serije, a ne prema nominalnoj sili ili brojevima kontrolera. U 3-u-1 LT 303U-3-C, 503U-3-C i 803U-3-C, preklapanje je jedna od tri stanice na istom okviru.
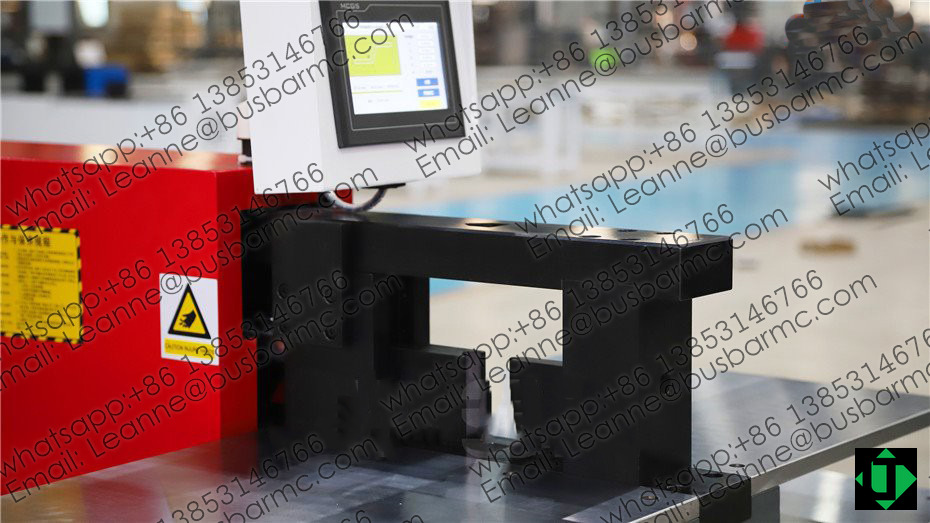
Kako se formira preklop ploče
Savijači dizajnirani za šipke fokusiraju se na širine provodnika i uobičajene L, U, Z ili offset geometrije, koje radionice u Buenos Airesu, Cordobi ili Rosariju koriste za smještaj šipki unutar ploče ili ćelije. Radijus mora biti povezan sa debljinom. Ugao koji je programiran ili prikazan nije gotovi ugao sve dok se ne testira oprugu.
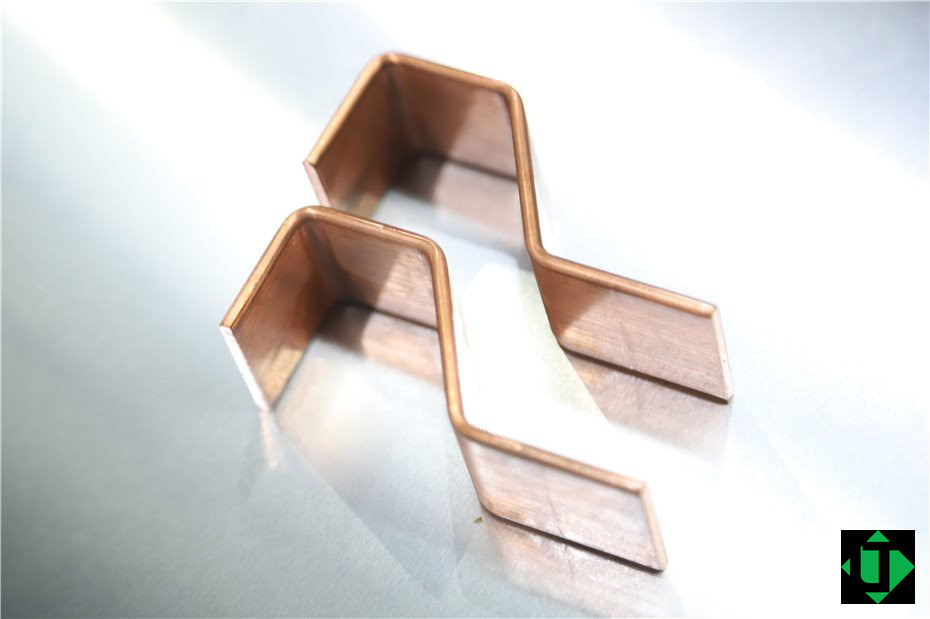
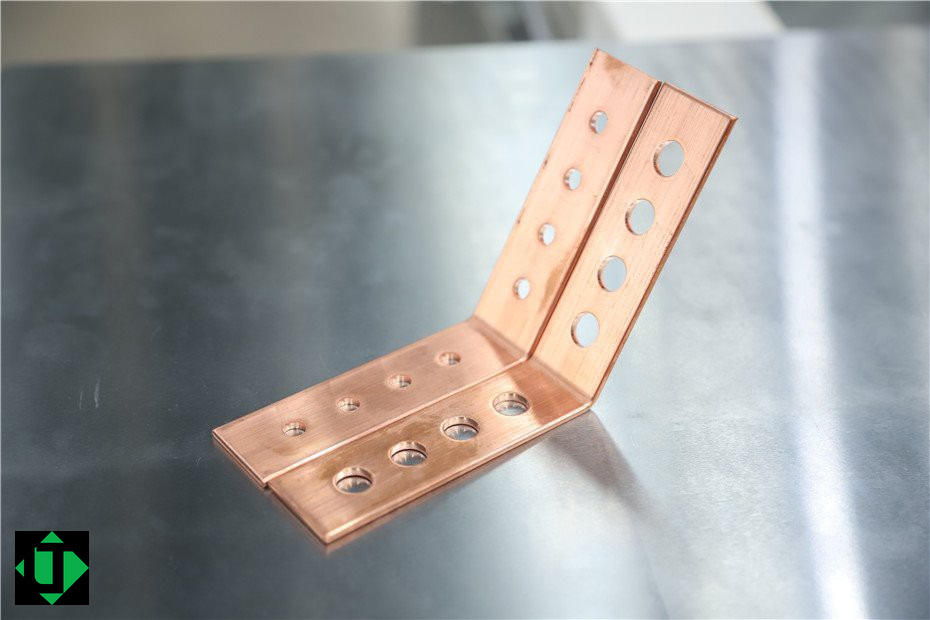
Ravno preklapanje i vertikalno savijanje (ivica)
Ravno preklapanje se vrši u ravni debljine i pokriva maksimalnu širinu × klasu debljine modela. Vertikalno ili rubno savijanje vrši se u ravni širine i ima užu objavljenu omotnicu: 10x100 mm kod 303U-3-C i 12x120 mm kod 503U-3-C i 803U-3-C. Vrlo bliski nabori, sa razmakom manjim od oko 40 mm, zahtijevaju inženjerski pregled.
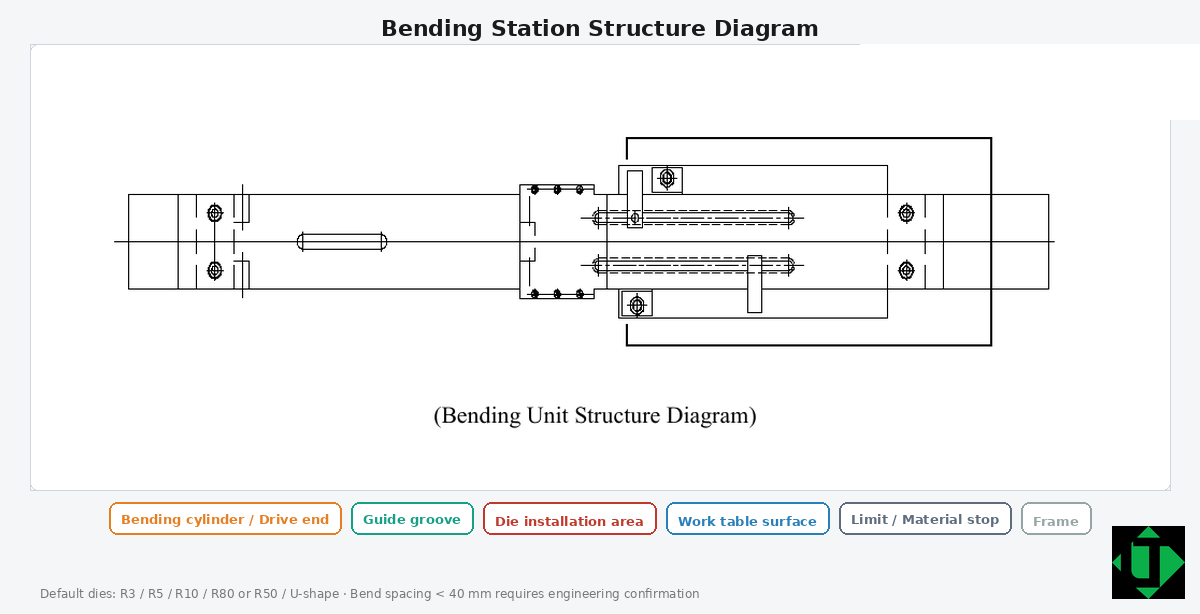
Gdje je preklapanje u 3 u 1 LT
| Model | Nazivna sila (kN) | Prečnik probijanja (mm) | Maksimalna debljina/širina (mm) | Maksimalno horizontalno preklapanje (mm) | Maksimalno vertikalno preklapanje (mm) | Snaga pumpe |
|---|---|---|---|---|---|---|
| 303U-3-C | 300 | Φ4.3–Φ25 | 12 / 150 | 150 / 12 | 10×100 | 3×4 kW |
| 503U-3-C | 500 | Φ4.3–Φ30 | 16 / 200 | 200 / 16 | 12×120 | 3×5,5 kW |
| 803U-3-C | 800 | Φ4.3–Φ34 | 20 / 250 | 250 / 20 | 12×120 | 3×5,5 kW |
Vrijednosti dolaze iz javnih LT/LTMC tablica za 303U-3-C, 503U-3-C i 803U-3-C. Klasu debljine uvijek treba potvrditi zajedno sa širinom, geometrijom otvora i nabora i FAT uzorcima. Objavljena tolerancija ugla: ±1° / ±0,5° (provjeriti u ponudi i u FAT-u). Tipični izvozni napon: 380 V / 50 Hz; Ostali naponi (400 V 60 Hz, 415 V 50 Hz, 220 V 60 Hz) su deklarisani u narudžbini. U argentinskoj industriji, tipično napajanje za radionicu je 380 V / 50 Hz.
Objavljena tolerancija ugla je ±1° / ±0,5° (provjeriti u ponudi i u FAT-u). Siemens PLC i HMI biblioteka režima omogućavaju automatski način rada (dužina, debljina, ugao) i ručni režim rada ograničenja hoda za nekonvencionalne krivine.
Spisak kupaca
Materijal i temperament, maksimalni presjek, lista ravnih i rubnih nabora, radijusi, kratke noge, tolerancije, zapremina, napetost i FAT uzorci. U argentinskoj radionici tipično napajanje je 380 V / 50 Hz.
Često postavljana pitanja
Šta je bar savijač?
To je mašina ili stanica koja savija bakrene ili aluminijske šipke do geometrije aviona, uz kontrolirane kalupe i silu.
Da li je tonaža jednaka fold kvalitetu?
Ne. Kvalitet je izdani komad. Tonaža je samo vrata kapaciteta.
Da li bakar i aluminijum imaju istu povratnu oprugu?
Ne. Aluminij obično zahtijeva veću kompenzaciju i pažljiviji minimalni radijus. Držite stolove odvojeno.
Šta pruža preklopna stanica 3 u 1 LT?
Dijeli pod s probijanjem i šišanjem, nudi načine rada na HMI-u i objavljuje koverte sa ravnim i ivicama u 303, 503 i 803.
Kako zatražiti ponudu
Za ponudu, pošaljite crteže, materijal (bakar ili aluminijum i temper), maksimalnu širinu × debljinu, listu rupa i nabora, tolerancije i napon napajanja na [email protected] ili putem WhatsApp-a na +86 13853146766. Više informacija na https://www.busductmachine.com/.